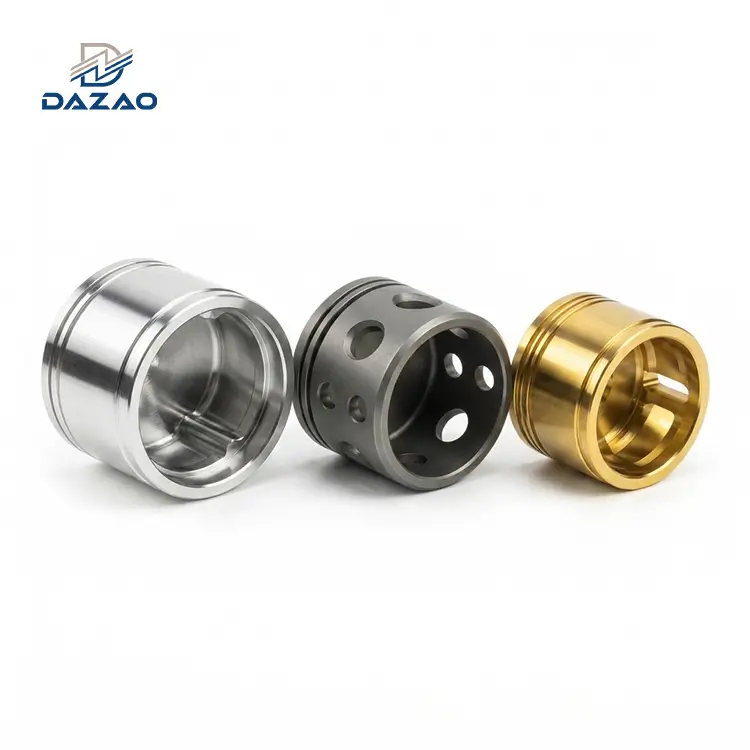
Selectareacel mai bun aluminiu de calitate marinenecesită potrivirea chimiei aliajului, a desemnării temperării și a parametrilor de prelucrare CNC cu zonele operaționale specifice: stropire, atmosferă sau imersie submarină continuă. în timp ce5083 aluminiu de calitate marine(în special în temperatură H116 sau H321) oferă o rezistență superioară la stropirea apei sărate și la degradarea-articulațiilor sudate,5086 aluminiu de calitate marineoferă o rezistență mai mare la oboseală sub sarcini dinamice ale valurilor.
5052 aluminiu marindeservește carcase non-structurale din tablă și6061-T6servește piese CNC cu mai multe axe de-precizie{-înaltă atunci când sunt protejate de anodizarea cu strat dur MIL-A{-8625 Tip III. Eșecurile catastrofale de câmp provin de obicei din trei-obiecții de la podea: sensibilizarea aliajului peste 65 de grade, micro-bavuri în canelurile de etanșare care acționează ca locuri de coroziune a crăpăturilor și-crestele de sare peste elementele de fixare neizolate din oțel inoxidabil 316.
Selectareaaluminiu de calitate marinepentru misiunea-robotică submarină critică, hardware-ul de apărare marină și sistemele de senzori offshore implică schimburi stricte mecanice, electrochimice și de producție-. Aliajele structurale standard din seria 6000-sunt adesea scufundate în apă de mare bogată în electroliți (3,5% NaCl) sub presiune hidrostatică continuă.
Dimpotrivă, trecerea la aliaje de mare-magneziu din seria 5000-introduce obstacole severe de fabricație în timpul frezării CNC de-viteze mari: marginea-construită (BUE), tăierea așchiilor și distorsiunea termică. În timp ce aliajele non-marine se concentrează exclusiv pe ratele de îndepărtare a materialelor de mare viteză, generalprelucrare CNC din aluminiutrebuie ajustat pentru a preveni ruperea marginilor în aliajele marine ductile.

LaMașini Xiamen Dazao, peste două decenii de prelucrare pe 5-axe pentru clienți marini, robotici și energetici la nivel mondial au demonstrat că chimia aliajelor reprezintă doar 40% din performanța la coroziune. Restul de 60% este dictat de verificarea temperării (conformitatea ASTM B928), geometria de angajare a sculei CNC, micro-topografia suprafeței (valori Ra) și geometria izolației galvanice.
Metalurgia comparativă a aliajelor marine de aluminiu: 5083 vs 5086 vs 5052 vs 6061
Termenulaliaje marine de aluminiuse referă în primul rând la formulări de aluminiu netratabil termic-magneziu (seria 5xxx) și-aluminiu tratabil-magneziu-siliciului (seria 6xxx) netratabile termic (seria 6xxx) concepute pentru stabilitatea stratului de oxid pasiv (Al2O3) în medii-dense de clorură.

5083-H116 / H321: aliaj de înaltă rezistență submarin prin imersie
5083 aluminiu de calitate marineeste un aliaj de Al-Mg{-Mn care conține 4,0% până la 4,9% magneziu, 0,4% până la 1,0% mangan și 0,05% până la 0,25% crom.
· Mecanism de rezistență la coroziune:Magneziul în soluție solidă modifică potențialul de pitting (Egroapă) electro-negativ în timp ce stabilizează filmul protector pasiv împotriva defalcării ionilor de clorură.
· Profil mecanic:Oferă o rezistență maximă la tracțiune excepțională (275 până la 350 MPa) și păstrează rezistența ridicată la rupere până la temperaturi criogenice (-196 grade).
· Aplicații țintă: Carcase marine din aluminiupentru senzori de adâncime submarin, vase sub presiune ROV șiplacă marine de aluminiustructuri pentru pereții structurali ai carenei.
5086-H116: Oboseală dinamică și rezistență la șocuri structurale
5086 aluminiu de calitate marineconține 3,5% până la 4,5% magneziu și 0,2% până la 0,7% mangan.
· 5083 vs 5086 Aluminiu:5086 are o rezistență statică la întindere puțin mai mică decât 5083, dar prezintă un exponent de întărire la lucru mai mare și limite superioare de oboseală la deformare-durată de viață. Este mai puțin susceptibil la coroziunea prin exfoliere în zonele ciclice de stropire.
· Aplicații țintă: Suporturi marine din aluminiusupuse la solicitări de șoc hidrodinamice violente, traverse de barcă și ansambluri de bază de catarg.
5052-H32: Formabilitate la rece pentru carcase marine și tablă
5052 aluminiu marinconține 2,2% până la 2,8% magneziu și 0,15% până la 0,35% crom.
· Limite de performanță:Prezentând o limită de curgere mai mică (95 până la 195 MPa, în funcție de temperatură), 5052 nu poate suporta preîncărcări grele de șuruburi sau interfețe hidraulice de-înaltă presiune. Cu toate acestea, raportul său scăzut de randament-la-la tracțiune permite curbe strânse cu raza de formare la rece-(R/t{=1.0 la 1,5) fără micro-fisurare.
· Aplicații țintă:Carcasele joncțiunilor electrice marine, rezervoarele de fluid hidraulic și suporturile de tensiune redusă-. Pentru razele de îndoire, vitezele de avans și parametrii de scule detaliate pentru fabricarea tablei, citiți documentul nostru dedicatGhid de prelucrare CNC din aluminiu 5052.
6061-T6: prelucrabilitate cu precizie vs vulnerabilitatea la pitting în apă sărată
6061 aluminiu marinse bazează pe Mg2Întărire prin precipitare Si (0,8% până la 1,2% magneziu, 0,4% până la 0,8% siliciu).
· Realitatea inginerească:6061-T6 oferă o prelucrabilitate excepțională (așchii-de tăiere liberă, stabilitate dimensională ridicată, limită de curgere mai mare sau egală cu 240 MPa). Cu toate acestea, 6061-T6 neacoperit în contact direct cu apa de mare care curge sau stagnantă suferă pitting micro-galvanic localizat în jurul Fe intermetalic3SiAl12faze.
· Regulă de implementare:6061-T6 este desemnat doar caaluminiu pentru aplicații cu apă săratădacă întreaga componentă este supusă anodizării cu strat dur (MIL{0}}A-8625 Tip III) urmată de etanșare chimică dedicată. Pentru parametrii completi de tăiere, strategiile de evacuare a așchiilor și temperatură de tratament termic, consultațiGhid de prelucrare CNC din aluminiu 6061.
Aliaje marine de aluminiu: matrice de performanță mecanică și coroziune
Pentru a evalua modul în care aceste patru aliaje marine se compară cu cele din seria 2000-aeronautică sau cu aliajele de înaltă rezistență din seria 7000, consultațicalități de aluminiu pentru ghidaj de prelucrare CNC.
|
Aliaj și temperatură |
Limita de curgere (0,2% compensare, MPa) |
Rezistența maximă la tracțiune (MPa) |
Alungire la rupere (%) |
Evaluarea pulverizării cu sare ASTM B117 (neacoperite) |
Indicele de prelucrabilitate CNC (6061-T6=100) |
Multiplicator relativ al costului materiilor prime |
|
5083-H116 |
215 – 240 |
305 – 340 |
12 – 16 |
Remarcabil (< 0.015 mm/yr) |
55 |
1.35x |
|
5083-H321 |
210 – 235 |
300 – 335 |
12 – 15 |
Remarcabil (< 0.015 mm/yr) |
55 |
1.35x |
|
5086-H116 |
195 – 225 |
275 – 310 |
10 – 14 |
Superior (< 0.020 mm/yr) |
60 |
1.40x |
|
5052-H32 |
190 – 215 |
230 – 260 |
8 – 12 |
Foarte bun (< 0.035 mm/yr) |
50 |
1.05x |
|
6061-T6 |
240 – 275 |
290 – 315 |
10 – 14 |
Moderate (>0,085 mm/an) |
100 |
1.00x |
Trei vectori critici de defectare a aluminiului maritim descoperiți la atelier
Fișele tehnice standard omit mecanismele de defecțiuni fizice care apar atunci când componentele trec de la modelele CAD la mediile de operare offshore.
Sensibilizare la temperatură: 5083-O/H111 Coroziune intergranulară Peste 65 de grade
Un punct orb critic în achiziționarea de hardware marine este comandarea stocurilor standard 5083 (cum ar fi 5083-O, H111 sau H32) pentru componentele expuse la temperaturi de funcționare ridicate.

· Mecanism metalurgic:In 5xxx alloys containing >3,5% Mg, expunere continuă la temperaturi peste 50∘C până la 65∘C face ca magneziul în soluție solidă-supersaturată să migreze către limitele de cereale. Precipită ca filme continue ale fazei -anodice (Mg2Al3).
· Rupere electrochimică:Faza -are un potențial de circuit deschis-de aproximativ -1,24 V (față de electrodul standard de calomel), în timp ce matricea de aluminiu din jur se află la -0,75 V. În prezența apei de mare sau a condensului care conține clorură, faza - se dizolvă rapid, creând coroziune și coroziune catastrofică (IG). (ASCC).
Mg2Al3+6Cl−→2Mg2++3Al3++6Cl−+12e−
· Dazao Root-cauză cauza:Un client maritim a folosit 5083-H111 pentru carcasele senzorilor de santină din camera mașinilor care funcționează la 68∘C. În decurs de nouă luni, presiunea internă a fluidului a făcut ca capacele filetate să se desprindă de-a lungul limitelor de cereale sensibilizate.
· Mandat de inginerie:Pentru componentele marine supuse ciclurilor de temperatură, specificațiASTM B928conformă5083-H116sau5083-H321. Aceste tempere sunt supuse unor procese specializate de întărire-și stabilizare, care dispersează faza -în globule discontinue, izolate. Asigurarea calității trebuie să includăTestarea pierderii de masă a acidului azotic ASTM G67 (NAMLT), verificând pierderea de masă sub 15 mg/cm2.
Micro-bavuri CNC și angajarea sculei gummy: coroziune în crăpături în glandele inelare-O
Ductilitatea ridicată aaluminiu marin 5083iar 5052 le face să adere la muchiile tăietoare ale sculei, formând Built-Up Edge (BUE). Acest lucru cauzează profiluri de suprafață rupte și lasă bavuri microscopice de-a lungul marginilor de etanșare a inelului O-.
· Inițierea coroziunii în crăpături: In stagnant saltwater, a micro-burr or surface defect (Ra>1,6 μm) creează o micro-crăpătură sub o etanșare elastomerică. Apa de mare din interiorul crăpăturii se epuizează din oxigen dizolvat:
Reacție catodică în soluție în vrac: O2+2H2O+4e−→4OH−
Reacție anodică în interiorul crăpăturii: Al→Al3++3e−
· Acidificarea autocatalitică:Pentru a menține neutralitatea electrică, ionii de clorură (Cl−) migrează în micro-decalajul. Hidroliza clorurii de aluminiu (AlCl3+3H2O→Al(OH)3+3HCl) reduce pH-ul intern la 2,0–3,0, dizolvând metalul de bază de sub garnitură.
· Contramăsuri de prelucrare Dazao:
1. Scule:Oglindă-Diamant lustruit-Like Carbon (DLC) acoperit cu micro-freze din carbură cu granulație, cu un unghi mare de greblare (+15∘către +20∘) pentru a elimina BUE.
2. Glande de etanșare:Canelurile inelelor O-și fețele de etanșare sunt frezate prin trasee orbitale de-înaltă viteză cu-presiune înaltă prin-axul de răcire (70 bar) pentru a obține finisaje ale suprafeței de Ra Mai mică sau egală cu 0,4 μm (16 μin), urmate de abrazive de defrișare mecanică cu perie de mărire de 50 x.
Sare galvanică-Scurtificarea podului: elemente de fixare din inox 316 în corpuri din aluminiu
Practicile standard de inginerie specifică elemente de fixare din oțel inoxidabil 316 (A4) pentru asigurareaconsole marine din aluminiuşicarcase marine din aluminiu. Cu toate acestea, șaibele standard plate din nailon nu reușesc adesea să prevină coroziunea galvanică în mediile marine active.

· Mecanismul de eșec:În timpul ciclurilor umede-uscate în zona de stropire marine, apa de mare se evaporă și depune o crustă solidă de sare conductoare (NaCl+MgCl2) de-a lungul perimetrului șaibei plate din nailon. Acest lucru creează o punte electrolitică între capul șurubului SS 316 (-0,05 V potențial) și corpul din aluminiu 5083 (-0,75 V potențial).
· Rezultatul structural:Suprafața catodică mare a elementului de fixare din inox antrenează dizolvarea galvanică rapidă a găurii de aluminiu, provocând îmbinări slăbite și rupturi de etanșare.
· Ghid de proiectare Dazao pentru izolarea galvanică:
1. Design pas-conalaj: frezați CNC un buzunar în trepte și montați un manșon T-personalizat cu flanșă (POM / Delrin sau PTFE) pentru a extinde fizic distanța de curgere pe interfață.
2. Izolarea filetului: Instalați inserții filetate pasivate sau aplicați un strat de barieră anti-coroziune (cum ar fi pasta de fluoropolimer TEF-GEL) pentru a elimina contactul direct-cu filetul metalului-.
Parametri de prelucrare CNC de precizie pentru componentele marine din aluminiu
Realizarea unor toleranțe geometrice strânse pePiese marine prelucrate CNCnecesită un control dedicat al dinamicii de tăiere, al strategiilor de prindere și al stabilizării termice.
Geometria sculei, acoperiri DLC și management termic
|
Operațiunea |
Selectarea instrumentului |
Unghi de greblare ( ) |
Unghi de relief ( ) |
Viteza de taiere (Vc,m/min) |
Furaj per dinte (fz, mm/z) |
Livrare lichid de răcire |
|
5083 Degrosare |
Carbură solidă cu 3 caneluri (acoperit DLC) |
+18∘ |
12∘ |
450 – 750 |
0.15 – 0.25 |
Flux de-volum mare (8–10% emulsie sintetică) |
|
5083 Finisare |
2-Carbură neacoperită ultra-lustruită |
+20∘ |
15∘ |
600 – 1100 |
0.04 – 0.08 |
70 bar prin-ceata de lichid de răcire ax |
|
6061-T6 Frezare grea |
Carbură acoperită cu ZrN cu 3 caneluri |
+15∘ |
10∘ |
800 – 1400 |
0.20 – 0.35 |
Intern prin-Spindle Flood |
|
Finisaj pentru presătupa inel O- |
Instrument pentru formulare cu un singur-punct/Capat bilă personalizat |
+12∘ |
14∘ |
300 – 500 |
0.02 – 0.04 |
Micro-lubrifiere aer/ulei (MQL) |
Controlul stresului rezidual în carcase subacvatice de buzunar adânc-
Carcase submarine cu buzunar adânc-prelucrate din grosplacă marine de aluminiustocurile sunt predispuse la deformarea după-prelucrare din cauza tensiunilor interne dezechilibrate. La executarea unor geometrii complexe, utilizând specializatePrelucrare CNC pe 5 axesetările ajută la menținerea integrității planului de referință.
1. Etapa de degroșare:Frezați cavitățile buzunarelor simetric, lăsând un spațiu de stoc uniform de 0,50 mm pe toți pereții interiori și exteriori.
2. Recoacerea-de reducere a stresului:Pentru componentele critice, rulați un ciclu controlat de temperatură scăzută-(150∘C timp de 2 ore) pentru a relaxa tensiunile reziduale fără a declanșa -precipitarea de fază.
3. Terminați prelucrarea:Re-strângeți folosind fălci moi hidraulice cu retenție-limitată a cuplului, făcând treceri de finisare echilibrate de 0,10 mm pentru a atinge toleranțele critice de deformare (mai mică sau egală cu 0,015 mm).
Formarea filetului vs filetare: Rezistența la tragere-și permisiunea de acoperire
Fire bătutefitinguri marine din aluminiupoate fi uzat și stripat sub un cuplu de asamblare repetat.
· Superioritate la formarea ruloului:Pe aliajele 5083 și 5052, Dazao implementează robinete de formare-la rece, mai degrabă decât robinete de tăiere. Formarea la rece păstrează liniile de cereale continue, lustruiește razele rădăcinilor și oferă o creștere cu până la 30% a rezistenței la forfecare a filetului intern la tragere-la exterior.
· Alocație de placare:Diametrele pasului filetului intern trebuie prelucrate la o toleranță Clasa 6G pentru a se adapta creșterii dimensionale de 25 până la 50 μm introduse de anodizarea ulterioară cu strat dur.
Finisarea suprafețelor și lanțuri de protecție împotriva coroziunii pentru piese CNC marine
Selectarea aliajului corect este doar primul strat de apărare marină. Pentru o defalcare completă a băilor de sablare mecanică, lustruire și pretratare chimică, consultațighidaj de finisare a suprafețelor din aluminiu. Longevitatea depiese CNC din aluminiu marinedepinde în mare măsură de pasivarea suprafeței secundare, chimia de conversie și mecanica de etanșare a etanșării.
Anodizare cu strat dur de tip III: aliaje 5xxx vs 6061-T6
Anodizarea se comportă diferit în aliajele din seriile 5xxx și 6xxx datorită constituenților lor intermetalici de bază:

· 5083 și 5086 Comportament de anodizare: High magnesium concentrations (>3,5% Mg) modifică dinamica de creștere a oxidului de aluminiu anodic (Al2O3) strat. În băile cu acid sulfuric (MIL-A{-8625 Tip II și Tip III), magneziul se dizolvă parțial în timp ce substanțele intermetalice de mangan nedizolvate se dispersează în matricea de oxid. Aceasta produce un aspect tulbure,-cenușiu până la gălbui-bronz. În timp ce rezistența la coroziune este păstrată, este dificilă obținerea unor vopsele cosmetice negre sau colorate uniforme.
· 6061-T6 Anodizare Hardcoat (MIL-A-8625 Tip III, Clasa 1/2):6061-T6 dă un strat de oxid dens și uniform. Pentru expunerea continuă în zonele marine de stropire și maree, Dazao impune o grosime de acoperire de 50 μm±5 μm (0,002 inchi). Aceasta oferă o micro-duritate a suprafeței de 400 până la 500 HV, rezistând atât la zâmbituri induse de clorură, cât și la deteriorarea abrazivă de la particulele de nisip în suspensie.
Etanșare hidrotermală: acetat de nichel vs PTFE vs apă clocotită
Un strat anodic nesigilat sau prost sigilat acționează ca un burete deschis, accelerând stropirea prin absorbția capilară a ionilor de clorură. Procesul de etanșare hidrotermală hidratează alumina amorfă poroasă în boehmită (AlOOH), umflând pereții porilor.
|
Metoda de etanșare |
Parametrii procesului |
ASTM B117 Pulverizare cu sare ore până la sâmburi |
Rezistența la abraziune Taber (pierdere la 10.000 de cicluri) |
Aplicație marină primară |
|
Fierberea apei deionizate |
96∘C–100∘C, pH 5,5–6,5, 45 min |
1.000 – 1.500 ore |
pierdere de 18 mg |
Hard-cu uzură redusă, huse cosmetice |
|
Acetat de nichel cu temperatură ridicată- |
88∘C–92∘C, 5,0–8,0 g/L NiAc, 30 min |
3.000 – 5.000 ore |
pierdere de 12 mg |
Carcase marine din aluminiu, șasiu senzor submarin |
|
Impregnare PTFE / Teflon |
Dispersie de fluoropolimer sub-micron în pori înainte de etanșarea termică |
4.000 – 6.000 ore |
Pierdere de 8 mg (cel mai mic coeficient de frecare: μ≈0.12) |
Corpuri de supape marine cu frecare mare-, glisiere de acţionare |
MIL-DTL-5541 Pasivare și sisteme de acoperire ISO 12944 C5-M
Acolo unde sunt necesare conductivitate electrică sau căi de împământarecomponente marine din aluminiu (such as EMI/RFI shielded avionics or marine communication enclosures), anodizing is unsuitable due to its high dielectric breakdown voltage (>1,000 V).
· Conversie chimică:AplicațiMIL-DTL-5541 Tip II Clasa 3(conversie trivalentă fără crom hexavalent-). Acest lucru generează o barieră pasivă pe bază de zirconiu- sau titan-la scară nanometrică care oferă până la 336 de ore de rezistență la pulverizarea cu sare ASTM B117, menținând în același timp o rezistență scăzută la contact (<5,000 μΩ/in2).
· Acoperiri marine duplex (C5-M / CX Medii marine):Pentru imersie permanentă sau zone de impact cu-unda cu salinitate ridicată-, aplicați un sistem de vopsea cu mai multe niveluri, conform cuISO 12944 C5-M:
1. Pretratare de bază: MIL-DTL-5541 Tip II Clasa 1A strat de conversie.
2. Grund intermediar: Grund cu solide-solide, bi-poliamidă epoxi-de fosfat de zinc (75 μm DFT).
3. Strat de acoperire: Finisaj poliuretan alifatic (50 μm DFT) pentru a rezista la degradarea UV și spălarea chimică.
Ghid de proiectare a componentelor CNC submarine și maritime
Suporturi din aluminiu marin:-Apăsare și eliberare de stres
Structuralconsole marine din aluminiuexperimentați sarcini mari de oboseală cuplate cu pulverizare intermitentă cu apă sărată. Fabricarea acestor structuri prin mai multe-axeServicii de frezare CNCpermite integrarea directă în componentă a geometriei complexe de drenaj.

· Selecția aliajului:Utilizare6061-T6 (cu anodizare cu strat dur de 50 μm) pentru geometrii complexe de nervuri subțiri-care necesită rigiditate ridicată sau5083-H116placa atunci când este implicată sudare sau imersie adâncă.
· Ghid de proiectare:
1. Eliminați suprafețele plane orizontale unde se poate acumula apa de mare. Frezați toate suprafețele suportului-îndreptate în sus cu minimum 3∘panta-de scurgere a apei.
2. Teșiți sau înclinați toate colțurile interioare ale buzunarului la R Mai mare sau egal cu 1,5 mm (0,060 inchi) pentru a elimina concentrațiile de tensiuni care determină fisurarea coroziunii prin tensiuni.
Carcase marine din aluminiu: toleranțele glandelor de inel O- și testarea scurgerilor
Vasele sub presiune sub apă care funcționează până la 3.000 de metri necesită precizie dimensională strictă și suprafețe de etanșare cu zero-defecte.
· Selecția aliajului: 5083-H321sau5083-H116trunchiere forjată.
· Controlul interfeței de etanșare:
1. Toleranțele glandelor de inel O-: pistonul mașinii și glandele de etanșare frontală conform standardelor AS568, cu toleranțe de adâncime a secțiunii transversale- menținute la ±0,025 mm (±0,001 inchi).
2. Topografia suprafeței: peretele presetupei de etanșare și finisajul inferior trebuie să mențină Ra 0,4 μm (16 μin) fără urme martor-înăuntru/spre{4}}de tăiere.
3. Validarea scurgerilor din fabrică: La Dazao, carcasele submarine finite sunt supuse testării de detectare a scurgerilor cu spectrometrul de masă cu heliu (mod vid, sensibilitate la scurgere<1×10⁻⁸mbar⋅l/s) urmată de testarea camerei hidrostatice timp de 24 de ore la presiunea de 1,5x adâncime de lucru.
Fitinguri și flanșe din aluminiu marin: comenzi pentru planeitate și anti{0}}găling
Sistemele de fluide marine nu pot tolera deformarea flanșei sau uzura firelor sub presiune hidraulică.
· Selecția aliajului: 5086-H116sau5083-H112pentru fitinguri-extrudate și turnate la rece.
· Toleranțe de prelucrare:
Planeitatea feței flanșei trebuie menținută în limitele de 0,020 mm pe diametre de până la 250 mm.
Suprafețele de etanșare ale flanșei necesită o dietură fonografică spirală controlată (Ra 3,2 μm până la 6,3 μm) pentru a ancora garniturile elastomerice sub compresie.
· Subiect Anti-galling:Preluați filete pentru țevi NPT și BSPP pe strunguri CNC de-înaltă precizie, folosind inserții cu un singur punct-, mai degrabă decât matrițe de filetare, pentru a asigura precizia formei flancului filetului.
Lista de verificare a specificațiilor tehnice RFQ pentru prelucrarea CNC marine
La transmiterea desenelor și a cererilor de cerere pentrupiese CNC din aluminiu marine, furnizarea de specificații incomplete poate duce la înlocuirea materialului, desemnări incorecte de temperare și defecțiuni timpurii ale câmpului. Includeți următorii opt parametri în notele de desen tehnic:
Formularea aliajelor și conformitatea cu standardele
· Anunț standard:Specificați standardul de material național sau internațional complet. Nu scrieți pur și simplu „Al 5083” sau „Marine Grade Aluminium”.
· Exemplu de notă de desen: Material:Aliaj de aluminiu 5083 conform ASTM B928/B928M (aliaj cu conținut ridicat de magneziu pentru servicii maritime) sau EN 573-3 EN AW-5083.
· Regula de achiziții:Mandatul anEN 10204 Tip 3.1 Raport de testare a materialelor (MTR)cu fiecare lot de producție. MTR trebuie să verifice compoziția chimică reală (Mg: 4,0–4,9%, Mn: 0,4–1,0%, Cr: 0,05–0,25%, Fe: mai mic sau egal cu 0,40%) și să respingă materialul de retopire secundar necertificat.
Testare de rezistență la desemnare și sensibilizare
· Anunț standard:Specificați temperatură-stabilizată la coroziune pentru aliajele cu-magneziu 5xxx care funcționează în condiții de stropire marine, santină sau scufundare.
· Exemplu de notă de desen:Temperatură: H116 sau H321 conform ASTM B928. Materialul trebuie să treacă testele de coroziune intergranulară (IGC) conform ASTM G67 (pierdere de masă NAMLT < 15 mg/cm²) și testarea de coroziune prin exfoliere conform ASTM G66 (ACTIV).
· Regula de inginerie:Interziceți temperaturile standard O (recoace), H111 sau H32 neverificate pentru orice componentă expusă la temperaturi ambientale care depășesc 50∘C pentru a preveni faza - continuă (Mg2Al3) precipitații la graniță.
Geometrie și micro{0}}topografie ale suprafeței de etanșare critice
· Anunț standard:Definiți dimensionarea și toleranța geometrică (GD&T) alături de rugozitatea suprafeței aritmetice (Ra) și înălțimea de vârf-la-vală (Rz) pe toate interfețele de etanșare dinamice și statice.
· Exemplu de notă de desen:Finisarea suprafeței suprafeței de etanșare: Ra Mai mică sau egală cu 0,4 µm (16 µin), Rz Mai mică sau egală cu 1,6 µm conform ISO 4287. Suprafața trebuie să nu prezinte urme radiale de scule, trepte de tăiere-înăuntru/spre ieșire și inspectare micro-optică sub bavuri optice. Planeitatea feței flanșei: 0,020 mm MAX.
· Regula de prelucrare:Canelurile inelelor O-trebuie să specifice trasee de frezare orbitale sau circulare continue pentru a elimina traseele longitudinale de scurgere pe banda de contact de etanșare.
Toleranțe pentru diametrul pasului filetului pre-placare
· Anunț standard:Luați în considerare creșterea dimensională după-prelucrare de prelucrare a suprafeței la definirea filetelor interne și externe.
· Exemplu de notă de desen:Filete interne: Toleranță la diametrul pasului de 6G înainte de tratarea suprafeței pentru a găzdui 50 µm ± 5 µm Grosimea stratului de anodizare Hardcoat. Toleranța finală a filetului după anodizare: Clasa 6H conform ISO 965-2.
· Regulă de producție:Specificați formarea la rece (formarea filetului) pentru aliajele 5083, 5086 și 5052 peste filetarea tăiată pentru a păstra liniile de curgere a cerealelor și pentru a crește limitele de forfecare a filetului cu 25% până la 30%.
Tratamentul suprafeței, grosimea acoperirii și chimia de etanșare
· Anunț standard:Faceți referire la standarde militare sau internaționale complete de acoperire, inclusiv clasa, grosimea și chimia de etanșare post{0}}anodizare.
· Exemplu de notă de desen:Finisaj: Anodizat dur, conform MIL-A{-8625 Tip III, Clasa 1 (Ne{-vopsit, Finisaj întunecat natural). Grosimea acoperirii: 50 µm ± 5 µm (0,0020 in ± 0,0002 in). Etanșare hidrotermală: Etanșare cu acetat de nichel la temperatură înaltă (88 grade –92 grade, 30 min min.) sau impregnare cu PTFE. Rezistență minimă la coroziune: 3.000 de ore pe pulverizare de sare neutră ASTM B117 fără sâmburi.
· Notă de împământare conductivă (dacă este necesar):Conversie chimică selectivă: MIL-DTL-5541 Tip II, Clasa 3 pe suporturi de împământare; toate suprafețele externe rămase MIL-A-8625 Tip III Clasa 1.
Prevenirea contaminării sculelor și decontaminarea după-prelucrare
· Anunț standard:Preveniți contaminarea încrucișată-a particulelor microscopice de fier în timpul producției, ceea ce declanșează micro-spicaturi galvanice localizate în medii saline.
· Exemplu de notă de desen:Protocol de scule: numai scule din carbură; zero cross-utilizarea sculelor de tăiere utilizate anterior pe aliaje feroase. Curățare: degresare cu ultrasunete după-prelucrare, urmată de pasivarea/neutralizarea acidului citric pentru a elimina particulele metalice încorporate.
Protocoale de testare non--distructivă (NDT) și de integritate a presiunii
· Anunț standard:Definiți testarea presiunii din fabrică, testarea scurgerilor de heliu și parametrii de detectare a fisurilor de suprafață pentru incinte subacvatice.
· Exemplu de notă de desen:Cerință NDT: inspecție 100% fluorescentă penetrant (FPI) conform ASTM E1417 / AMS 2644 pe nervurile care poartă sarcini critice-. Verificarea presiunii: Testare la presiune hidrostatică 100% la adâncimea maximă de operare de 1,5x timp de 24 de ore. Rata de scurgere a spectrometrului de masă cu heliu: < 1,0 x 10⁻⁸ mbar·l/s.
Protocoale de ambalare pentru conservare și tranzit oceanic
· Anunț standard:Preveniți coroziunea prematură în timpul transportului de mărfuri în străinătate, cauzată de umiditatea prinsă și de aerul oceanic{0}}încărcat de sare.
· Exemplu de notă de desen:Ambalare: piesele curățate trebuie sigilate individual în pungi termosigilate cu inhibitor de coroziune a vaporilor (VCI)-, cu pachete de desicant cu silicagel activat conform MIL-D-3464. Aplicați folie de protecție neclorinată pe fețele de etanșare critice.
Matricea rezumativă a desenului CNC marine
|
Articol de specificație |
Parametru de înștiințare țintă |
Standard de referință |
Document de verificare obligatoriu |
|
Chimia Materialelor |
Al5083 (Mg 4,0–4,9%, Fe mai mic sau egal cu 0,40%) |
ASTM B928 / EN 573-3 |
EN 10204 Tip 3.1 MTR |
|
Stare de temperare |
H116 sau H321 (dovada-sensibilizării) |
ASTM B928 / ASTM G67 |
Pierderea în masă a NAMLT<15 mg/cm2 |
|
Finisaj pentru presătupa inel O- |
Ra Mai mic sau egal cu 0,4 μm, semne de tăiere radiale zero |
ISO 4287 / ASME B46.1 |
Raport de urmărire a profilometrului de suprafață |
|
Toleranță la fir |
Clasa 6G (pre-placă)→Clasa 6H (finală) |
ISO 965-2 |
Go / No-Go Thread Plug Gauge Record |
|
Anodizare Hardcoat |
Tip III Clasa 1 (50 μm±5 μm) |
MIL-A-8625 / ISO 10074 |
Eddy-Raport de testare a grosimii curente |
|
Etanșarea porilor |
Impregnare cu acetat de nichel sau PTFE |
ASTM B117 / ASTM B680 |
Date de pulverizare cu sare/dizolvare a acidului de 3.000 de ore |
|
Integritatea scurgerii |
<1×10⁻⁸mbar⋅l/s@ Vacuum |
ASTM E498 |
Spectrometru de masă cu heliu Cert |
|
Conservare |
Ambalaj cu barieră sigilată VCI |
MIL-STD-2073-1 / MIL-D-3464 |
Semnarea inspecției QA a ambalajului-Dezactivată |
Servicii de prelucrare CNC marine de precizie la Xiamen Dazao Machinery
Fabricarea de componente pentru medii marine, submarine și offshore necesită o verificare strictă a materialului, trasee precise pentru instrumente pe mai multe axe și finisaje verificate ale suprafețelor.

Fondată în 2000, Xiamen Dazao Machinery operează instalații certificate ISO9001:2015 și IATF16949:2016 echipate cu centre de prelucrare CNC cu 3 axe, 4 axe și 5 axe (DMG MORI, Mazak și Brother). Echipa noastră de ingineri lucrează direct cu producătorii de echipamente marine pentru a rezolva provocările DFM, pentru a gestiona verificările de temperare (ASTM B928 / ASTM G67), pentru a controla toleranțe geometrice strânse (±0,005 mm) și pentru a aplica finisaje marine certificate.

Întrebări frecvente: aluminiu de calitate marine și prelucrare CNC
01.Ce cauzează corodarea rapidă a aluminiului 5083 în compartimentele calde ale motoarelor marine?
02.Cum pot fi prevenite sudarea cu așchii și angajarea sculelor gumate atunci când prelucrarea CNC 5083?
03.De ce șaibe plate din nailon nu reușesc să oprească coroziunea galvanică cu șuruburi din inox 316?
04.De ce aluminiul 5083 arată întunecat și tulbure după anodizarea cu strat dur?
05.Poate aluminiul 6061-T6 să supraviețuiască imersierii pe termen lung în apă sărată, fără găuri?
06.Care este diferența mecanică dintre aluminiul 5083 și 5086 pentru suporturile de barcă?