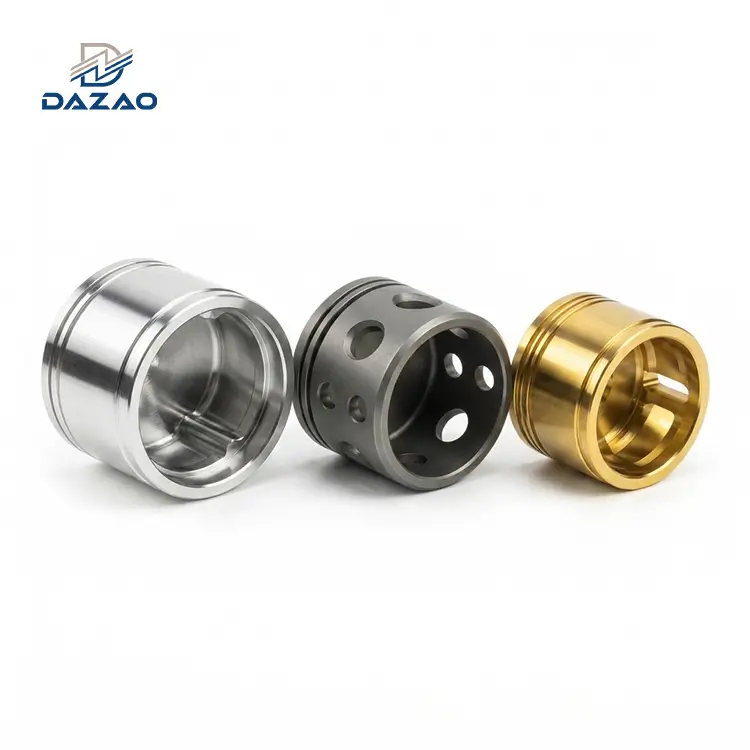
Selectareacel mai bun aluminiu pentru prelucrarea CNCnecesită echilibrarea limitei de curgere, stări de tensiune reziduală (cum ar fi T6 versus T651), morfologia așchiilor și cerințele de finisare a suprafeței. în timp ceAl6061-T651rămâne standardul de bază pentru componentele structurale frezate generale,Al7075-T6oferă cea mai mare performanță la forfecare și tracțiune pentru sarcini aerospațiale în detrimentul consistenței anodizării. Pentru piese turnate care necesită o rupere scurtă a așchiilor,Al2024-T351şiAl2011-T3optimizați timpii de ciclu pe strungurile elvețiene, în timp cePlacă turnată MIC6elimină distorsiunea de prelucrare în corpurile ultra-plate, în ciuda rezistenței la tracțiune și a firului mai mici.
Matricea costului total al selecției materialelor CNC din aluminiu: stoc brut vs. durata ciclului
Achiziția de materii prime reprezintă 15% până la 30% din cheltuielile totale cu piese în prelucrarea CNC standard de precizie. Restul de 70% până la 85% este dictat de timpul ciclului mașinii, degradarea sculei de tăiere, iterațiile de configurare și ratele de deșeuri determinate de instabilitatea dimensională. Selectarea unui aliaj sau temperare incorectă bazată exclusiv pe prețul materialului stoc pe kilogram are ca rezultat depășirea costurilor proiectului. Inginerii care beneficiază cel mai mult de pe urma acestei analize sunt cei deja familiarizațirevizuirea ghidului nostru de bază pentru elementele fundamentale de prelucrare CNC a aluminiuluipentru a calcula marje operaționale realiste.
La unitatea de producție Xiamen Dazao Machinery, selecția materialului CNC din aluminiu este evaluată prin intermediul a patru variabile cantitative de producție:
1. Indicele de prelucrabilitate:Definește viteze maxime admise de tăiere a suprafeței (Vc, m/min), valorile de viață a sculei (T, minute) și coeficienții forței de așchiere (kc, N/mm2).
2. Distribuția stresului rezidual intern:Determină stabilitatea dimensională post-prelucrare și deformarea piesei în timpul operațiunilor de buzunare adâncă.
3. Morfologia evacuării cipurilor:Influențează fiabilitatea producției nesupravegheate, formarea-marginei construite (BUE) și finisarea suprafeței piesei de prelucrat (Ra).
4. Compatibilitatea chimică pentru tratarea suprafeței:Dictează uniformitatea grosimii stratului de oxid, rezistența la coroziune și toleranțele de potrivire a culorii în timpul anodizării de tip II și III (acoperire dură).

Comparație cu clasele de prelucrare a aluminiului: proprietăți mecanice, viteze și avansuri
Aliajele de aluminiu variază semnificativ în funcție de elementele de aliere primară, mecanica de întărire prin precipitare și tempera-la rece. Încrucișarea-a acestor atribute fizice cucalități standardizate de aluminiu pentru specificațiile de prelucrare CNCajută la eliminarea presupunerilor privind achizițiile. Tabelul de mai jos prezintă date de producție-verificate fizice, mecanice și de prelucrare pentru clasele standard procesate în atelierul nostru de mașini.
Tabel cu indice de proprietăți mecanice și prelucrabilitate
|
Calitate și temperatură din aluminiu |
Densitate (g/cm3) |
Limita de curgere (MPa) |
Rezistența la tracțiune (MPa) |
Duritatea Brinell (HB) |
Evaluare de prelucrabilitate (% bază 2011=100) |
Conductivitate termică (W/m⋅K) |
Focalizarea principală a aplicației |
|
Al6061-T6 / T651 |
2.70 |
276 |
310 |
95 |
80% |
167 |
Suporturi structurale generale, carcase, suporturi optice |
|
Al7075-T6 / T651 |
2.81 |
503 |
572 |
150 |
70% |
130 |
Elemente aerospațiale, angrenaje de-solicitare ridicată, biele de suspensie |
|
Al6082-T6 |
2.70 |
310 |
340 |
100 |
75% |
170 |
Cadre grele-, automatizare industrială europeană |
|
Al5052-H32 |
2.68 |
193 |
228 |
60 |
50% |
138 |
Carcase marine, colectoare de fluide, bariere anticorozive |
|
Placă turnată MIC6 |
2.80 |
105 |
165 |
65 |
90% |
142 |
Scule semiconductoare, plăci de bază optice, dispozitive de fixare |
|
Al2024-T351 |
2.78 |
325 |
470 |
120 |
85% |
121 |
Piele structurale aeronavelor, elemente de fixare de precizie, arbori |
|
Al2011-T3 |
2.82 |
295 |
380 |
100 |
100% |
152 |
Strunjire elvețiană de-viteză mare, fitinguri pentru fluide, conectori |
Al6061-T6 vs. Al6061-T651: Reducerea tensiunilor interne și stabilitatea prelucrarii de precizie
Al6061(Seria Al-Mg{-Si) este calitatea standard pentru frezarea și strunjirea CNC generală, adesea considerată cacel mai bun aluminiu pentru piese CNCpeste automatizarea industrială. Precipitarea întărită prin siliciură de magneziu (Mg2Si), oferă integritate mecanică echilibrată, rezistență excepțională la coroziune și sudabilitate ridicată. Pentru o scufundare completă-în traseele instrumentelor, fluxurile și vitezele pentru acest grad specific, consultațighid detaliat de prelucrare CNC din aluminiu 6061furnizează date granulare ale magazinului.
· 6061-T6 extrudat vs 6061-T651 întins:Extrudarea standard 6061-T6 conține tensiuni interne ridicate de călire. La prelucrarea buzunarelor asimetrice sau a pereților subțiri (<1.5 mm), the stock redistributes internal forces, causing bow and twist. 6061-T651este supus unui proces de întindere mecanică controlat de 1,5% până la 3% după tratament termic post-soluție, decuplând tensiunile reziduale și făcându-lcel mai bun aluminiu pentru prelucrare de preciziefără deriva dimensională.
· Parametri de tăiere:Vitezele de tăiere admise ajung la Vc=400−800 m/min pe centre de prelucrare CNC cu 3-axe și 5-axe folosind freze din carbură neacoperite sau acoperite cu DLC (Diamond-Like Carbon).
· Răspuns final:Produce straturi cosmetice clare, consistente sub anodizarea cu acid sulfuric MIL-A-8625 Tip II, făcându-l recunoscut pe scară largă cacel mai bun aluminiu pentru anodizareîn electronica comercială.
Al7075-T6 și T7351: Rezistență aerospațială, rezistență la forfecare și limite de anodizare
Al7075este aliat în principal cu zinc (5,1% până la 6,1%) și magneziu (2,1% până la 2,9%), formând faza η-(MgZn2) precipită. La evaluare6061 vs 7075 pentru prelucrare, 7075 se potrivește cu limita de curgere a oțelurilor structurale moale standard (cum ar fi Q235 și AISI 1018) în timp ce funcționează la o-treime din masă. Dinamica de tăiere detaliată este prezentată în documentul nostrutManual de prelucrare CNC din aluminiu 7075 echnical.
· Caracteristici de prelucrare: Al7075-T6este excepțional de rigid la sarcini mari de tăiere, reprezentândcel mai bun aliaj de aluminiu pentru prelucrarea CNCcând raportul dintre masa structurală-la-rezistență este valoarea decisivă. Așchiile se fracturează curat în forme de C-strânse, fără a crea o margine-întărită pe fața sculei. Acest lucru permite frezarea cu angrenare radială grea la viteze de avans de până la fz=0.15 mm/dinte.
· Vulnerabilitati:Rezistență mai mică la -coroziune la fisurare în comparație cu seria 6000. În medii marine sau umede nesigilate,7075 necesită acoperiri de protecție de suprafață.
· Opțiune de temperare peste-imbatranire (T7351):Pentru componentele supuse sarcinilor ciclice dinamice în medii corozive, cu specificarea7075-T7351crește pragurile de coroziune{0}}de stres, deși reduce puterea de curgere cu aproximativ 12% până la 15%.
Al6082-T6: Dinamica uzurii unui aliaj structural de înaltă rezistență la standardul european
Specificat pe scară largă în proiectarea echipamentelor europene (DIN EN 755),Al6082prezintă un conținut de mangan mai mare (0,4% până la 1,0%) decât 6061. Inginerii structurali se referă frecvent laghid de prelucrare CNC din aluminiu 6082 dedicatla adaptarea tipăritelor echipamentelor de peste mări.
· Avantaj structural:Oferă o creștere de 10% până la 15% a proprietăților de tracțiune și de curgere față de 6061-T6.
· Impactul uzurii sculei:Prezența dispersoizilor de siliciu de mangan-crește uzura abrazivă a flancurilor pe plăcuțele de tăiere cu carbură în timpul strunjirii continue, cu viteză mare-. Cerințele de putere ale axului cresc cu aproximativ 8% comparativ cu standardul 6061-T6.
Al5052-H32: Rezistența la coroziune față de muchia încorporată (BUE) în frezarea de precizie
Al5052este un aliaj ne-tratabil-la căldură-întărit la temperare H32, bazându-se pe soluția solidă-întărită prin magneziu (2,2% până la 2,8%).
· Provocări de prelucrare: Highly ductile with an elongation at break of 12% to 18%. During CNC milling, it exhibits high adhesion to the cutting edges. Without high-pressure flood coolant (>20 bar) și unelte ascuțite, lustruite pentru față-de față (Ra<0.1 μm), 5052 forms long, stringy ribbons that pack flutes, generate micro-burrs, and tear workpiece surfaces.
· Cea mai bună aplicație:Blocuri colectoare de răcire cu lichid-, șasiu expus-marin și componente care necesită integrare în aval de îndoire a tablei-.

Placă de scule din aluminiu turnat MIC6: Integritatea planeității vs. Capcane cu rezistență scăzută la curgere
MIC6este o placă de scule din aluminiu turnat continuu Al-Zn{-Mg modificată. Matricea sa de turnare granulară, ne-direcțională este supusă unor cicluri de stabilizare termică brevetate pentru a neutraliza tensiunile interne de turnare.
· Stabilitatea prelucrarii:Plăcile mari pot fi frezate, găurite și canalizate pe 80% din volumul lor total fără a prezenta deformare dimensională sau arc. Toleranța la grosime este pre-prelucrată la ±0,1 mm de la moara, ceea ce o facecel mai bun aluminiu pentru CNC de precizieplăci de bază și mese de metrologie.
· Limitări mecanice:Limita de curgere este scăzută (105 MPa), iar alungirea este limitată la 3%. Nu poate suporta impactul structural sau momentele de încovoiere grele.
Al2011-T3 și Al2024-T351: Performanță de rupere a așchiilor pentru prelucrarea șurubului elvețian
Materialele din seria 2000-(aliate de cupru-) sunt optimizate pentru mașini cu șuruburi de-volum mare și strunguri de tip elvețian.
· Al2011-T3: Regarded as the easiest aluminum to machine and the most machinable aluminum alloy available, with a baseline machinability rating of 100%. Micro-alloying elements act as internal chip-breakers, allowing rapid spindle speeds (>6000 RPM) cu zero imbricare a sculei, ceea ce îl face cel mai bun aluminiu pentru strunjirea bucșelor de precizie cu volum mare-.
· Al2024-T351:Oferă o rezistență excelentă la oboseală (limită de anduranță de 140 MPa) și o rezistență ridicată la forfecare, servind drept alegere standard pentru cuplajele filetate de precizie, bobinele supapelor hidraulice și arborii aerospațiali.
3-Defecte reale de prelucrare a aluminiului și soluții-de la bază
Peste două decenii de producție de precizie la Dazao Machinery, echipele noastre de ingineri au documentat provocările reale de producție-lumea. Următoarele analize de caz prezintă modurile critice de defecțiune și contramăsurile preventive.
Cazul 1: Distorsiunea de buzunar adânc: de ce arcuri 6061-T6 extrudate (și de ce 6061-T651 o rezolvă)
· Scenariu de eșec:Un client de automatizare a necesitat un lot de 50 de carcase pentru senzori-subțiri (280 mm×140 mm×35 mm, grosimea podelei 1,5 mm, pereții laterali 2,0 mm). Departamentul de achiziții a obținut surse standard, cu-cost redusAl6061-T6stoc de bar extrudat. La deblocarea menghinei pneumatice modulare, capetele componentelor sunt înclinate în sus cu 0,65 mm, încălcând toleranța globală a profilului de ±0,05 mm. Revizuirea nucleuluidesign de prelucrare CNC din aluminiu și linii directoare DFMprevine în prealabil aceste capcane structurale în timpul modelării CAD.

· Cauza de bază:Stocul de bare rectangulare extrudate prezintă un profil de stres termic rezidual abrupt de la călirea rapidă a apei: exteriorul este sub compresie ridicată, în timp ce miezul rezidă în tensiune ridicată. Frezarea a 85% din volumul interior a îndepărtat zona de întindere a miezului, lăsând tensiuni de compresiune exterioare dezechilibrate care au forțat baza să se îndoaie.
· Contramăsura Dazao:
1. A mandatat ca specificația materialului săAl6061-Plăcuță de detensionare T651.
2. S-a modificat strategia CAM pentru a aspri cavitatea internă și conturul exterior în adâncimi de tăiere echilibrate, în trepte (ap=3.0 mm), lăsând stoc de 0,5 mm.
3. Dispozitivele slăbite și re-prinse înainte de trecerea finală de finisare utilizând un suport de lucru cu mandrina cu vid, menținând planeitatea piesei finale la 0,025 mm.
Cazul 2: anodizarea nepotrivirii optice a culorilor în ansamblurile multi-aliaj 6061/7075
· Scenariu de eșec:Un client de robotică medicală a proiectat un șasiu optic modular cu mai multe-piese, format dintr-o placă superioară, două suporturi de montare și un miez de radiator. Desenele specificateTip II anodizat negru mat. Suporturile au fost prelucrate dinAl7075-T6(pentru rezistența firului), în timp ce placa superioară și radiatorul au fost prelucrateAl6061-T6. Ansamblul post-anodizare a dezvăluit o divergență de culoare inacceptabilă: componentele 6061 prezentau un aspect profund, negru-jet, în timp ce componentele 7075 prezentau o nuanță noroioasă, gri-bronz.

· Cauza de bază:Formarea stratului anodic se bazează pe oxidarea electrochimică a aluminiului pur. Conținutul ridicat de cupru (1,2% până la 2,0%) și zinc (5,1% până la 6,1%) în 7075 modifică microstructura porilor și caracteristicile de refracție la lumină ale acoperirii cu oxid anodic. Când este prelucrat cu densități de curent identice ale rezervorului de anodizare (1,5 A/dm2) și temperaturile băii (20∘C), absorbția coloranților variază brusc între aliajele din seria 6000 și 7000.
· Contramăsura Dazao:
1. Suporturi fără-sarcină-reproiectate la standardAl6061-T651pentru a menține chimia unificată a substratului.
2. Pentru ansamblurile care necesită componente mixte 6061 și 7075, traseul de finisare a fost migrat laPlacare cu nichel fără electricitate (ENP, 10-15 µm)sau strat dur de tip III micro-sablat cu compensare specializată a concentrației de colorant pentru a asigura o potrivire vizuală constantă.
Cazul 3: Deziparea firelor și fisurarea prin oboseală în corpurile MIC6 încărcate dinamic
· Scenariu de eșec:Un client de testare a semiconductorilor a înlocuit o bază de montare Al6061-T6 cuPlacă de scule turnate MIC6pentru a rezolva o problemă cu arcul plăcii de bază. Ansamblul a folosit găuri de șuruburi cu filet direct-M4 strânse la 3,0 N⋅m. În timpul funcționării pe teren sub accelerație alternativă de-înaltă frecvență (2,5 g), 6 din 16 filete ale șuruburilor au fost îndepărtate, provocând oprirea sistemului.
· Cauza de bază:MIC6 are o structură de granule turnate dendritice echiaxiale, lipsită de orientarea mecanică a granulelor a plăcii laminate sau forjate. Rezistența sa la forfecare (≈105 MPa) este mai mică de jumătate față de cea a laminatului 6061-T6 (≈205 MPa). Încărcările ciclice repetate au depășit limita de oboseală la forfecare a filetelor interne din aluminiu turnat brut.
· Contramăsura Dazao:
1. Filetele filetate direct interzise pe toate desenele structurale MIC6 purtătoare de sarcină.
2. Standard integratinserturi de filet elicoidal din oțel inoxidabil (Helicoil)sau inserții filetate solide,-blocatoare cu cheie (Cheie-sert) în toate locațiile filetate, distribuind zona de forfecare pe un diametru mai mare și crescând capacitatea de tragere-filet pentru a se potrivi cu specificațiile de încărcare dinamică.
Cinematica procesului: Frezare CNC vs. Optimizarea parametrilor de strunjire CNC prin aliaj
Performanța de prelucrare variază semnificativ în funcție de faptul că operația cinematică primară este frezarea cu rotație cu mai multe-axe sau strunjirea liniară cu un singur-punct. Geometria sculei, livrarea fluidului de așchiere și dinamica formării așchiilor trebuie să se potrivească cu comportamentul microstructural specific al fiecărui grad.
Frezare CNC de-viteză mare: evacuarea așchiilor, acoperirea sculelor și deformarea-peretelui subțire
Frezarea aluminiului necesită muchii tăietoare ascuțite, distanță deschisă între caneluri și suprafețe lustruite pentru a preveni împachetarea așchiilor în timpul angajărilor axiale și radiale grele. Folosind noastrecapabilități de frezare CNC cu mai multe-axeasigură că caracteristicile complexe-pereților subțiri mențin toleranțe geometrice la sarcini dinamice de tăiere, stabilind 6061 și 7075 cacel mai bun aluminiu pentru frezare CNCaplicatii.
Pentru clase structurale precumAl6061-T651şiAl7075-T651, strategiile de-prelucrare cu viteză mare (HSM) se bazează pe tehnici de subțiere radială a așchiilor. Prin limitarea angajării radiale (ae) la 10%–15% din diametrul frezei, viteze de tăiere (Vc) poate crește peste 600 m/min, menținând în același timp temperaturile interfeței sculei-piesei de prelucrat sub punctul de înmuiere termică al matricei de aluminiu (350∘C).
La frezarea aliajelor gumate precumAl5052-H32, schimbarea geometriei sculei de tăiere:
· Număr de flaut:Respectarea strictă a frezelor din carbură solidă cu 2-caneluri sau cu un singur canel pentru a maximiza suprafața esofacului așchiilor.
· Unghiul helix:Design cu elice-înalte de 45 până la 50 de grade pentru a genera forțe de ridicare axiale în sus pe așchii continue.
· Managementul lichidului de răcire: High-pressure through-spindle emulsion (>30 bar) direcționate direct către zona de tăiere pentru a sparge straturile limită termice și pentru a elimina așchiile lipicioase din buzunarele adânci.
Parametri de frezare CNC și matrice de selecție a sculelor
|
Calitatea aliajului de aluminiu |
Substrat/Acoperire pentru scule recomandate |
Numărarea flautului și unghiul helixului |
Viteza de taiere Vc(m/min) |
Hrănire per dinte fz(mm/dinte) |
Adâncime axială apap Max (% Diametrul sculei) |
Strategia lichidului de răcire |
|
Al6061-T651 |
Carbură Micrograin neacoperită / ZrN / DLC |
3 flute, 37 de grade / 40 de grade Helix variabilă |
450 – 900 |
0.08 – 0.18 |
Până la 150% (aeMai mic sau egal cu 20%) |
Flood 8%–10% Emulsie de ulei solubil |
|
Al7075-T651 |
TiB2 (diborură de titan) / Carbură acoperită cu DLC |
3 până la 4 flute, helix de 45 de grade |
350 – 750 |
0.06 – 0.15 |
Până la 200% (aeMai mic sau egal cu 15%) |
High-Pressure Flood Emulsion (>20 bar) |
|
Al6082-T6 |
Carbură acoperită cu ZrN |
3 flute, Helix de 42 de grade |
400 – 800 |
0.07 – 0.16 |
Până la 150% (aeMai mic sau egal cu 20%) |
Lichid de răcire standard pentru inundații |
|
Al5052-H32 |
Carbură neacoperită-lustruită (Ra<0.05 μm) |
1 până la 2 flute, 45 grade –50 grade Helix |
250 – 500 |
0.04 – 0.10 |
Până la 50% (aeMai mic sau egal cu 30%) |
Lichid de răcire de înaltă-presiune + Lubrificare cu ceață |
|
Placă turnată MIC6 |
Carbură neacoperită/inserție de diamant (PCD) |
2 până la 3 fluturi, helix de 30 de grade |
500 – 1200 |
0.08 – 0.20 |
Până la 100% (de preferat frezarea frontală) |
Uscați cu explozie de aer / ceață ușoară |

Strunjire CNC și prelucrare elvețiană: ruperea așchiilor, rugozitatea suprafeței și scule PCD
Operațiile de strunjire într-un singur-punct prezintă cerințe distincte de control a așchiilor în comparație cu frezarea. Așchii de panglică continuu generate în timpul învârtirii cu diametrul extern (OD) sau al forajului se înfășoară în jurul mandrinelor care se rotesc, încorporează suprafețele prelucrate și declanșează alarmele mașinii.
· Al2011-T3 și Al2024-T351:Prezența fazelor intermetalice determină așchii discontinui, segmentați, care se fracturează independent, făcându-le să fiecel mai bun aluminiu pentru strunjirea CNCoperațiuni. Timpul de ciclu la strungurile de tip elvețian scade cu 20% până la 35% în comparație cu 6061-T6, deoarece ciclurile de oprire pentru operațiunile de curățare a sculelor sunt eliminate.
· Al6061-T6 în strunjire:Necesită inserții pozitive-de greblare cu geometrii-de ruptoare de așchii dedicate (spărgătoare topografice 3D cu canelură R-sau măcinată). Vitezele de alimentare trebuie să rămână peste f=0.12 mm/tur pentru a se asigura că așchiul este forțat în peretele spargului și rupt curat.
· Instrumente cu diamante (PCD) pentru finisaj de suprafață ultra-înalt:Pentru componentele cilindrice care necesită valori ale rugozității suprafeței sub Ra 0,2 μm, inserțiile de diamant policristalin (PCD) funcționează la viteze mari de suprafață (Vc>1000 m/min) previne formarea-de margini și elimină etapele de lustruire post-prelucrare.
Selectarea aliajelor de aluminiu de la prototipare la producție de masă
Selectarea materialelor trebuie să se schimbe pe măsură ce un produs avansează prin fazele de dezvoltare. Factorii care sunt acceptabili în timpul testării unice-prototipurilor pot crea blocaje ale costurilor atunci când scalarea la zeci de mii de unități.

Faza de prototipare (1 – 50 de piese)
· Obiectiv principal:Livrare rapidă, validare funcțională și cheltuieli ne{0}}recurente de inginerie (NRE).
· Prioritate materială:Stoc de depozit local ușor disponibil.Al6061-T651stocul de farfurii și bar sunt opțiunile principale, clasându-se cacel mai bun aluminiu pentru prototipuridatorită timpilor scurti de livrare a distribuitorului și gamelor largi de geometrie.
· Factorul de cost:Eficiența materialului este secundară vitezei de instalare; prelucrarea din țagle solide standard supradimensionate evită termenele personalizate de extrudare a materiei prime.
Faza pilot și de validare (EVT/DVT, 50 – 1.000 de piese)
· Obiectiv principal:Controlul statistic al procesului (verificare Cpk), testarea la stres de mediu și calificarea finisării suprafețelor.
· Prioritate materială:Fixați furnizorul exact de materie primă, limitele compoziției chimice și desemnarea temperării.
· Verificarea calității:Efectuați verificarea mașinii de măsurare a coordonatelor (CMM) după anodizare pentru a stabili pierderile dimensionale reale sau compensațiile de creștere cauzate de gravare și de formare a stratului de oxid anodic.
-Faza de producție la scară completă (1.000 – 100,000+ piese)
· Obiectiv principal:Reducerea costurilor unitare, reducerea duratei ciclului și consistența cu zero-defecte.
· Optimizarea materialelor:
1. Extrudari personalizate cu formă aproape-Net-:Trecerea de la blocuri dreptunghiulare solide la extruzii de profil personalizate. Aprovizionarea cu o extrudare care se potrivește cu conturul exterior grosier al unei componente 6061 reduce timpul ciclului de frezare brută-cu 40% până la 60% și reduce masa de deșeuri de materie primă, calificând 6061 dreptcel mai bun aluminiu pentru prelucrarea de producție.
2. Înlocuirea aliajului pentru optimizarea ciclului:Comutați piese turnate de volum mare ne-sudate- de la 6061 laAl2011-T3sauAl6082-T6pentru a crește vitezele de avans și a extinde intervalele de schimbare a sculelor de la sute la mii de piese.
Cadrul de selecție a ciclului de viață
|
Etapa ciclului de viață |
Volumul (unități) |
Recomandare material primar |
Driver de selecție primar |
Levier de optimizare a costurilor |
|
Dovada conceptului (POC) |
1 – 10 |
Standard Comercial 6061-T6 |
Disponibilitate stoc 24-48 ore |
Dimensiuni standard de stoc |
|
Prototiparea funcțională |
10 – 50 |
6061-T651 / 7075-T651 |
Reducerea stresului, teste mecanice exacte |
Stoc de plăci standard, configurații cu mai multe-axe |
|
Verificarea designului (DVT) |
50 – 500 |
6061-T651 (Lot unic) |
Anodizarea consistenței culorii, testarea Cpk |
Fălci moi optimizate, fixare cu mai multe piese- |
|
Producţie în masă |
> 1,000 |
Extrudat personalizat 6061 / 2011 / 6082 |
Durata ciclului, durata de viață a sculei, deșeuri minime de așchii |
Aproape-extruziile de plasă, sisteme automate de paleți |
Matricea de compatibilitate a tratamentului de suprafață: Tip II, Tip III Hardcoat și placare
Finisarea suprafeței este un proces de conversie electrochimică și chimică care interacționează direct cu elementele de aliere din baza de aluminiu. Parteneriat cu o unitate de producție capabilă să gestionezeservicii de anodizare de precizie si finisare a suprafetelorgaranții interne- împotriva discrepanțelor între loturile de aliaje.

1. Anodizare cu acid sulfuric de tip II (MIL-A-8625 tip II):
· Seria 6000 (6061, 6082):Produce straturi dense, transparente de oxid (10-25 μm) cu o absorbție excelentă a coloranților pentru culori cosmetice profunde și uniforme.
· Seria 7000 (7075):Conținutul ridicat de zinc are ca rezultat o linie de bază gălbuie sau bronzată în stratul de oxid. Vopsele mai închise (negru, albastru închis) sunt necesare pentru a masca variațiile de culoare.
· Seria 2000 (2024, 2011):Conținutul ridicat de cupru provoacă pitting microscopic în timpul etapei de dezoxidare a acidului. Straturile de oxid sunt mai subțiri, mai moi și oferă protecție la coroziune redusă.
2. Anodizare cu strat dur de tip III (MIL-A-8625 Tip III):
· Procesat la temperaturi mai scăzute ale băii (0∘−5∘C) și densități de curent mai mari, producând straturi groase (25−50 μm), rezistente la uzură-(echivalent 60–70 HRC).
· 6061-T651dă un finisaj ne-de culoare gri închis până la măsliniu-scuritate.
· 7075-T6produce un finisaj-maro cărbune închis, dens, cu micro-duritate ridicată.
3. Acoperire de conversie chimică / Film chimic (MIL-DTL-5541 Tip I/II):
· Acoperire de conversie conductoare electric care adaugă o grosime neglijabilă (<1 μm). Suitable for RF shielding housings, grounding interfaces, and paint primer substrates across 6061, 5052, and 7075.
Matricea de compatibilitate pentru finisarea suprafeței
|
Procesul de finisare |
Al6061-T651 |
Al7075-T6 |
Al5052-H32 |
Placă turnată MIC6 |
Al2024-T351 |
|
Tip II Anodizat transparent |
Excelent (clar/argintiu) |
Bun (ton ușor galben) |
Excelent (Clar) |
Slab (gri/pestricat) |
Slab (decolorat) |
|
Anodizare de culoare tip II |
Excelent (culori vibrante) |
Moderat (doar coloranți întunecați) |
Bun (ton uniform) |
Inacceptabil (Splotchy) |
Slab (stricat) |
|
Strat dur de tip III |
Excelent (400–500 HV) |
Superior (500–600 HV) |
Bun (350–450 HV) |
Slab (aderență scăzută) |
Moderat (300–400 HV) |
|
Nichel neelectric (ENP) |
Excelent |
Excelent |
Excelent |
Bun (necesită sigilare) |
Excelent |
|
Cromat (MIL-DTL-5541) |
Excelent |
Excelent |
Excelent |
Bun |
Bun |
|
Pasivare / Electropolish |
Nu se aplică |
Nu se aplică |
Nu se aplică |
Nu se aplică |
Nu se aplică |
Lista de verificare a cererii de cerere pentru inginerie: indicații pentru desenul tehnic și verificarea calității
Pentru a elimina ambiguitățile de cotare, pentru a preveni erorile de înlocuire a materialelor și pentru a evita disputele dimensionale, pachetele de desene tehnice și documentația Solicitare de ofertă (RFQ) trebuie să specifice următoarele patru cerințe atunci cândtrimiterea modelelor dvs. CAD pentru evaluare rapidă DFM:
· Denumiri complete ale aliajului și temperării:Evitați să marcați desenele ca 6061 sau 7075. Precizați starea metalurgică completă (de exemplu:Al6061-T651 conform ASTM B209sauAl7075-T7351 conform AMS 4045).
· Grosimea anodizării și compensarea toleranței:Indicați în mod explicit dacă se aplică dimensiunile desenuluiînainte de acoperire (pre{0}}placă)saudupă acoperire (post{0}}placă). Un strat dur standard de tip III (50 μm) adaugă 25 μm de creștere a materialului pe suprafață, care va închide diametrele găurilor cu 0,050 mm dacă nu este compensat.
· Direcția cerealelor și vectorii de stres critic:Pentru piesele în consolă structurale cu tensiuni ridicate-, marcați orientarea necesară a granulelor de rulare longitudinală în raport cu vectorul de efort primar pentru a maximiza performanța la oboseală.
· Inserții cu orificii filetate pentru aliaje cu duritate redusă-:Când specificați plăci de scule turnate (cum ar fi MIC6) sau aliaje din seria 5000-în ansambluri dinamice, adăugați indicații de inserție filetate (Helicoil sau Key-sert) direct la modelul CAD și la notele de desen 2D.
Rezumatul capacității de producție Dazao Machinery
· Certificari de facilitate:ISO 9001:2015, IATF 16949:2016 (Managementul calității auto).
· Capacitate de prelucrare:Centre de frezare CNC cu 3-axe, 4-axe și 5-axe-de viteză mare (X/Y/Z până la 1800×1200×800 mm), centre de strunjire automată de tip elvețian până la ∅38 mm și strunjire cu mai multe axe.
· Asigurarea calității:Mașini de măsurare a coordonatelor cu mai multe-senzori (Zeiss CMM cu precizie volumetrică de ±0,0015 mm), profilometre optice și analizoare spectroscopice de materiale XRF interne-pentru a verifica compoziția aliajului.

Întrebări frecvente: prelucrabilitatea aluminiului, costurile și selecția aliajelor
01.De ce o parte 6061-T6 cu cavitate adâncă se deformează după deblocare, în timp ce 7075-T6 rămâne plat?
02.De ce componentele 6061 și 7075 prezintă nepotriviri clare de culoare atunci când sunt anodizate împreună cu negru?
03.Filetele directe-filetate din placa din aluminiu turnat MIC6 pot gestiona cuplul dinamic?
04.Cum împiedică operatorii de mașini aluminiul 5052-H32 să gumeze frezele?
05.Care este diferența practică de prelucrare între 6082-T6 european și 6061-T6 american?
06.Când ar trebui să treacă atelierele de mașini de la 6061-T6 la 2011-T3 pentru piese strunite?