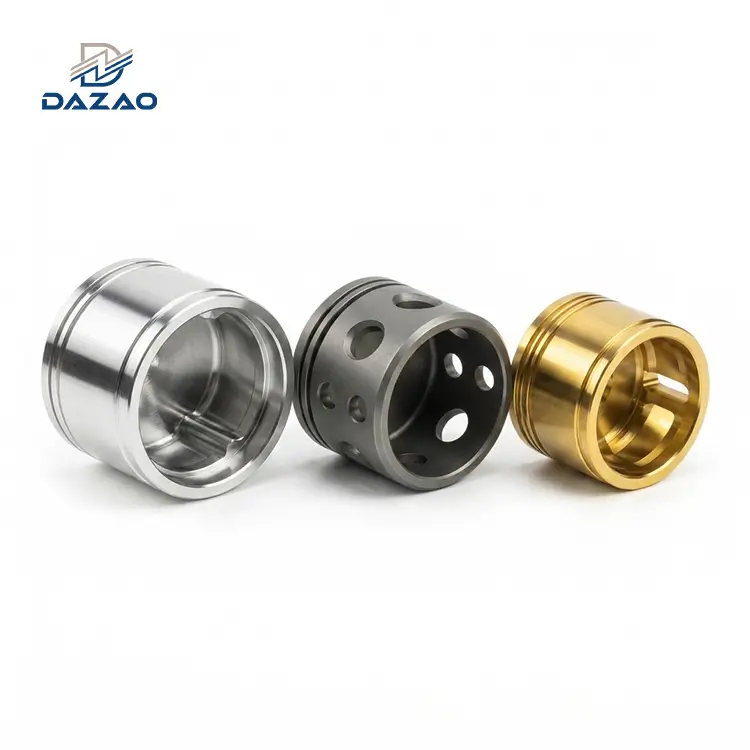
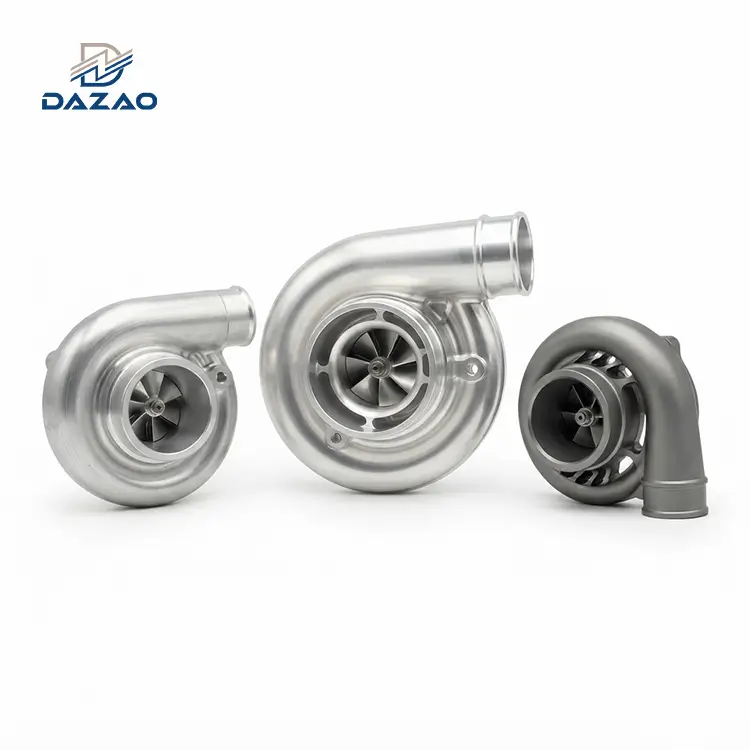
Selectareaaluminiu pentru automobilenecesită echilibrarea limitei de curgere, limitele de oboseală ciclică, conductivitate termică și stabilitate microstructurală. Pentru structuralpiese din aluminiu pentru vehicule electrice, 6061-T6 și 6082-T6 extrudate combinate cu preciziePiese auto din aluminiu CNCprelucrarea furnizează linia de bază pentru tăvile bateriei și carcasele motorului. Stres-înaltpiese de suspensie din aluminiucererea a forjat 6082-T6 sau țiglă 7075-T6, în timp ce volumul marecomponente din aluminiu ale motoruluibazați-vă pe turnat A380 sau pe A356-T6 tratat termic-. Prelucrarea cofretelor cu pereți subțiri-EV necesită cicluri controlate de finisare-de degroșare și detensionare postprelucrare pentru a menține planeitatea geometrică de etanșare cu 0,05 mm pe deschideri care depășesc 1000 mm.
Materiale din aluminiu pentru automobile în greutate modernă: evoluție structurală de la ICE la platforme EV
Integrarea aluminiului pentru automobile a trecut de la reducerea de bază a masei la optimizarea funcțională multi-fizică. Arhitecturile moderne ale vehiculelor necesită metale structurale pentru a gestiona simultan sarcinile mecanice, pentru a disipa energia termică din electronica de putere, pentru a asigura atenuarea interferenței electromagnetice (EMI) și pentru a menține integritatea structurală în timpul accidentelor.
Cerințe de performanță pentru mai multe-fizice: vehicule electrice cu baterie (BEV) vs. sisteme de propulsie
Cerințele de materiale diferă semnificativ în funcție de arhitecturile de propulsie:
· Grupuri motoare cu ardere internă:Concentrați-vă pe rezistența la oboseală la temperaturi ridicate-, rezistența continuă la expunerea la hidrocarburi și amortizarea acustică în cazul vibrațiilor armonice. Componentele precum blocurile de cilindri, carcasele de transmisie și suporturile alternatorului funcționează în regimuri termice cuprinse între 90 de grade și 220 de grade, necesitând stabilitate dimensională în condiții de ciclu termic susținut.
· Arhitecturi pentru vehicule electrice (EV):Prioritizează raporturile rigiditate-la-greutate pentru a compensa pachetele de baterii de 400 kg până la 700 kg, conductivitate termică ridicată pentru plăcile termice răcite cu lichid-și etanșare ermetică strictă. Uncarcasa bateriei din aluminiusaucarcasa motorului din aluminiutrebuie să susțină gradele de protecție IP67 și IP68 la pătrunderea în condiții de flexibilitate severă a corpului, acționând în același timp ca un scut EMI împotriva frecvențelor de comutare a invertorului care depășesc 20 kHz.
Spectrul rutei de producție: prelucrare CNC de precizie, extrudare, turnare și forjare
Obținerea performanței mecanice necesare în fazele de prototip,{0}}volum redus și-producție în masă necesită rute distincte de procesare:
1. 5-Prelucrare de precizie CNC pe axă:Servește ca metodă principală de fabricație pentru prototipuri, platforme de-performanță cu volum redus și post-procesare de-precizie înaltă-a semifabricatelor turnate și forjate. Folosind un stabilitGhid de prelucrare CNC din aluminiuprotocoalele permit validarea prototipului fără investiții inițiale costisitoare în scule, menținând toleranțele GD&T la ±0,010 mm.
2. Extrudare și hidroformare:Fundația pentru șinele longitudinale ale șasiului, pragurile laterale și cadrele laterale ale pachetului de baterii. Design-urile profilului prezintă țesături interne cu mai multe celule-proiectate pentru a se prinde previzibil sub forțele de impact axiale.
3. Turnare sub presiune înaltă-(HPDC) și turnare Giga-:Domină producția structurală de-volum mare prin consolidarea ansamblurilor de tablă ștanțată în mai multe-piese în caroserie spate dintr-o singura-piesă și turnuri de șoc folosind aliaje de aluminiu ductile specializate.
4. Forjare de precizie cu matriță închisă-:Rezervat pentru{0}}critice de siguranțăcomponentele șasiului din aluminiusupus unor solicitări ciclice multidirecționale severe, inclusiv brațe de control ale suspensiei, butuci de roți și articulații de direcție.
La unitatea de producție Dazao, fabricarea componentelor auto necesită abordarea stării metalurgice a stocului brut înainte de tăiere. Eliberarea tensiunii reziduale, optimizarea orientărilor granițelor și aplicarea unor viteze precise de avans pe dinte previn deplasarea dimensională neașteptată în timpul asamblării finale.
Matricea de selecție a aliajelor de aluminiu pentru automobile: proprietățile materialelor forjate vs. turnate
Selectareacel mai bun aliaj de aluminiu pentru piese autonecesită evaluarea limitei de curgere, a alungirii la rupere, a comportamentului la coroziune în medii de drum-sărate și a prelucrabilității-la viteză mare.

Piese auto din aluminiu forjat:-evaluare în profunzime a seriilor 5xxx, 6xxx și 7xxx
Seria 5xxx (Sistem Al-Mg: 5052, 5083)
Aliaje ne-tratabile-la căldură, întărite prin soluție solidă și prelucrare la rece.
· 5052-H32:Oferă rezistență excepțională la coroziune-indusă de clorură și rezistență ridicată la oboseală (limită de îndoire inversă de 115 MPa). Obișnuit în plăcile de protecție de sub caroserie din tablă și rezervoarele de fluid-adsorbite.
· 5083-H111:Prezintă un conținut ridicat de magneziu (4,0% până la 4,9% Mg), oferind o sudabilitate superioară și o absorbție de energie. Folosit în tăvile sudate de bază ale pachetului de baterii și în structurile șasiului autobuzelor rezistente la impact-.
Seria 6xxx (Sistem Al{-Mg{-Si: 6061, 6082, 6063)
Aliaje întărite prin precipitații-care servesc drept standard în industrie pentru piesele de automobile CNC din aluminiu și extrudarea cadrului structural.
· 6061-T6: Limita de curgere Mai mare sau egală cu 276 MPa, rezistență la tracțiune maximă Mai mare sau egală cu 310 MPa. Dispersie fină de Mg2Precipitatele de siliciu asigură o formare excelentă a așchiilor în timpul-mazării cu viteză mare. Urmează standardizatGhid de prelucrare CNC din aluminiu 6061permite mașinilor să obțină finisaje de suprafață de până la Ra 0,8 µm, prevenind în același timp cuibărirea-așchiilor pe axele de-viteze mari. Folosit pentru structuralsuporturi auto din aluminiu, carcasele senzorilor și colectoarele de distribuție a fluidului.
· 6082-T6: Standard european pentru aplicații structurale, care oferă o limită de curgere cu 10% până la 15% mai mare (mai mare sau egală cu 310 MPa) și o rezistență superioară la impact comparativ cu 6061. Alegerea standard pentrupiese de suspensie din aluminiu, legături de montare a cadrului auxiliar și cârlige de remorcare.
· 6063-T6:Rezistență mai mică (randament mai mare sau egal cu 170 MPa), dar extrudabilitate și calitate superioară a suprafeței. Revizuirea de specialitate6063 practici de prelucrare a aluminiuluiajută echipele de ingineri să mențină grosimi precise ale pereților pe profile complexe de răcire cu lichid cu mai multe goluri-și bariere de blocare perimetrale ale acumulatorului.
Seria 7xxx (Sistem Al-Zn{-Mg{-Cu: 7075)
Material aerospațial de ultra-înaltă-rezistență-utilizat acolo unde reducerea masei este principala constrângere de inginerie.
· 7075-T6: Limita de curgere depășește 500 MPa cu o rezistență maximă la tracțiune de 570 MPa, egalând sau depășind oțelurile moale structurale la o-treime din densitate. Se aplică în montanti de suspensie de curse, brațe de cambra de sarcină mare-și suporturi de montare diferențiale. Încorporând doveditTehnici de prelucrare CNC din aluminiu 7075previne concentrarea localizată a stresului în timpul operațiunilor de buzunare adâncă pe montanti cu suspensie cu sarcină mare-.
· Constrângere de inginerie: 7075-T6 prezintă susceptibilitate la fisurarea prin coroziune sub tensiune (SCC) de-a lungul limitelor de cereale în condiții de tensiuni de tracțiune susținute și medii corozive. Nu este sudabil prin fuziune și necesită anodizare dură sau acoperiri de conversie atunci când este expus la pulverizarea drumului.
Piese auto din aluminiu turnat: A380 vs. A356-T6 Integritate structurală și fluiditate
· A380 / ADC12 (sistem Al-Si{-Cu):Aliaj de turnare sub presiune-înaltă-cu fluiditate ridicată și stabilitate dimensională. Conținutul de siliciu (7,5% până la 9,5%) ajută la umplerea matriței pentru piesele cu pereți-subțiri, în timp ce cuprul (3,0% până la 4,0%) crește duritatea și prelucrabilitatea. Adoptarea avansatăProceduri de prelucrare CNC din aluminiu turnatminimizează uzura sculelor cauzată de incluziunile de siliciu dur din turnările sub presiune A380 și ADC12. Folosit pentru capacele lanțului de distribuție, carcasele cutiei de viteze și carcasele mici ale motoarelor e-.
· A356 / AlSi7Mg0.3 (Sistem Al-Si{-Mg):Aliaj de turnare cu matriță permanentă la presiune joasă-. Când este tratată la temperatură T6 (soluție tratată termic-, stins și îmbătrânit artificial), alungirea atinge 6% până la 10% cu o limită de curgere mai mare sau egală cu 205 MPa. Folosit pentrupiese auto din aluminiu turnatcare necesită absorbția energiei de impact, cum ar fi articulațiile de direcție, nodurile cadrului auxiliar și roțile de drum.
Matrice de performanță mecanică și termică pentru aliajele de aluminiu pentru automobile
|
Aliaj și temperatură |
Formă |
Limita de curgere (MPa) |
Rezistența maximă la tracțiune (MPa) |
Alungirea la rupere (%) |
Conductivitate termică (W/m·K) |
Evaluare de prelucrabilitate (indice 1-100) |
Aplicație auto primară |
|
5052-H32 |
Foaie Forjată |
195 |
230 |
12 |
138 |
55 (Gummy) |
Scuturi sub caroserie, rezervoare de combustibil |
|
6061-T6 |
Billet/Placiu forjat |
276 |
310 |
12 |
167 |
85 (Excelent) |
Piese auto prelucrate CNC, paranteze |
|
6082-T6 |
Extrudare/Bar forjat |
310 |
340 |
10 |
170 |
80 (Bine) |
Legături de suspensie, traverse de șasiu |
|
6063-T6 |
Profil extrudat |
170 |
215 |
12 |
200 |
70 (moderată) |
Plăci reci pentru baterie, cutii de blocare |
|
7075-T6 |
Billet/Placiu forjat |
503 |
572 |
11 |
130 |
75 (jetoane scurte) |
Montanti cu suspensie cu sarcină mare-, butuci de sport cu motor |
|
A380 (ca distribuție) |
Turnat sub presiune înaltă- |
160 |
330 |
3.5 |
96 |
70 (abraziv) |
Capacele motorului, carcasele transmisiei |
|
A356-T6 |
Presiune joasă{{0} |
205 |
290 |
8 |
150 |
75 (uniformă) |
Fusete de direcție, subcadre de suspensie |
Componente din aluminiu pentru automobile: defalcarea sistemelor și potrivirea proceselor de fabricație
Selectarea materialului adecvat și a procesului de fabricație necesită alinierea dinamicii funcționale a componentelor cu fizica de fabricație.

Componente din aluminiu pentru vehicule electrice: carcasă din aluminiu pentru baterii și carcase pentru motor{0}}răcite cu lichid
Carcasa bateriei din aluminiu
Carcasele bateriilor servesc ca podea structurală principală a platformelor moderne de vehicule electrice, protejând în același timp celulele împotriva intruziunilor mecanice și a evenimentelor termice.
· Strategia materială:Cadrele perimetrale utilizează mai multe-camere goaleextrudarea aluminiului pentru automobileprofile în 6063-T6 sau 6082-T6, sudate prin friction Stir Welding (FSW) pentru a minimiza degradarea zonei afectate de căldură (HAZ). Tava inferioară a carcasei folosește o foaie 5083-H111 pentru rezistență la perforare.
· Provocări de prelucrare:Flanșele de îmbinare de sus și de jos necesită sudură post-Servicii de frezare CNC pe 5 axe de{0}}înaltă preciziepentru a stabili o suprafață de etanșare continuă cu o toleranță de planeitate mai mică sau egală cu 0,05 mm pe deschideri de la 1500 mm până la 2000 mm, prevenind exploziile garniturii din silicon sub impulsuri de presiune internă.
Carcasă din aluminiu pentru motor și carcase pentru invertor
Statoarele motoarelor de tracțiune de mare-putere generează densități de flux termic care depășesc 10 W/cm², necesitând cămăși-de răcire cu fluide integrate.
· Design și material:Tagle 6061-T6 monolitice sau turnate la joasă presiune A356-T6, cu canale de răcire elicoidale interne continue.
· Toleranțe de prelucrare:Diametrele interioare ale alezajului statorului necesită prelucrare la limitele de toleranță ISO H7 (de obicei +0.025/{{-0,000 mm) cu rotunjime și cilindricitate menținute în limitele de 0,008 mm. Acest lucru previne dezalinierea lagărului și variațiile spațiului de aer la viteze de rotație care depășesc 18.000 RPM.
Componente dinamice ale suspensiei din aluminiu și componente ale șasiului din aluminiu sub stres ciclic
Piese de suspensie și brațe de control din aluminiu
Legăturile de suspensie suportă sarcini ciclice combinate, constând în vibrații de-frecvență înaltă a drumului și solicitări de șocuri extreme de la loviturile de bordură.
· Selectarea materialului:6082-T6 forjat-închis pentru vehicule de-volum mare; Tagle 7075-T6 frezate pe 5 axe pentru aplicații de performanță cu volum redus.
· Parametri de inginerie:Alezurile de articulație sferică-brațului de control și locașurile bucșei necesită o rugozitate internă a suprafeței de Ra Mai mică sau egală cu 0,4 µm pentru a preveni uzura prin frecare și inițierea micro-fisurilor în timpul articulației dinamice a suspensiei.
Componentele șasiului și articulațiile de direcție din aluminiu
· Mecanica structurala:Knuck-urile trebuie să mențină cambra și rigiditatea degetelor ridicate sub sarcini mari-g în viraje, fără fracturi catastrofale fragile în timpul impacturilor laterale.
· Potrivirea proceselor:Componentele turnate A356-T6 sau forjate 6082-T6 sunt supuse frezării CNC pe mai multe axe pentru a prelucra boturi precise de montare a etrierului, alezaje pentru rulmenți pentru roți și conice de atașare a tiranților. Traseele sculei trebuie să îmbine razele interioare de filet (minimum R 3,0 mm) pentru a elimina creșterile de tensiune localizate.
Componente din aluminiu pentru motor și suporturi de înaltă{0}}precizie din aluminiu pentru automobile
Componente din aluminiu pentru motor
· Chiulele și blocurile motor:A356-T6 sau aliaje de aluminiu formate semi-solid concepute pentru a menține rezistența la oboseală la presiuni maxime de ardere în cilindru care ating 180 bar.
· Prelucrare CNC a scaunului supapei și a ghidajului:Viteză mare-PCD (diamant policristalin) alezare și tăiere cu interpolare circulară pentru a obține concentricitatea scaunului supapei cu 0,012 mm față de linia centrală a găurii de ghidare.
Suporturi și carcase din aluminiu pentru automobile
· Suport motor și suporturi pentru accesorii:Suporturi turnate ADC12 sau prelucrate CNC 6061-T6 proiectate prin optimizarea topologiei structurale. Grosimea nervurilor, tranzițiile-conice ale peretelui și distanțele șuruburilor sunt proporționale pentru a schimba frecvențele de rezonanță naturală a componentelor peste 400 Hz, izolând cabina vehiculului de NVH (zgomot, asprime și vibrații) al grupului de propulsie.
Fabricarea de piese auto din aluminiu CNC: 3 capcane critice de atelier-de inginerie a podelei
Manualele de inginerie și selectoarele de materiale online presupun de obicei materiale izotrope omogene și geometrii idealizate. În producție reală la Dazao, transformând brutmateriale din aluminiu pentru automobileîn ansambluri funcționale dezvăluie moduri de defecțiuni fizice severe dacă mecanica structurală și dinamica termică sunt ignorate.

Capcana 1: eliberarea tensiunii reziduale și deformarea în carcasele auto din aluminiu cu perete subțire-
Amprentă mare{0}componente din aluminiu EV, cum ar fi radiatoarele cu invertor și capacele de transmisie, necesită adesea până la 85% îndepărtarea volumetrică a materialului din placa solidă forjată 6061-T6.
· Mecanismul eșecului fizic:Placa din seria 6000-laminată la rece și tratată-cu soluție-conține gradienți interni profundi de tensiune reziduală. Traseele asimetrice-uneltelor cu viteză mare îndepărtează materialul de suprafață exterioară, perturbând echilibrul mecanic intern. Când vidul sau clema mecanică este eliberată după-prelucrare, piesa prezintă deformare neliniară, cunoscută sub numele de efectul chipsurilor de cartofi. Fețele de etanșare perimetrale se îndoaie cu 0,50 mm până la 2,50 mm, distrugând planeitatea de bază de 0,05 mm necesară pentru compresia garniturii elastomerice IP67/IP68.
· Soluția practică Dazao:
1. Degroșare în două-etape: frezați-toate buzunarele și profilele exterioare, lăsând o suprafață uniformă de finisare de 1,50 mm pe toate suprafețele.
2. Reducerea stresului termic și stabilizarea criogenică: supuneți piesele semi-prelucrate unui ciclu termic (încălzire la 160 de grade timp de 3 ore, urmată de răcire controlată cu aer și stabilizare intermediară sub-zero la -40 de grade ). Acest lucru redistribuie dislocările rețelei interne fără a scădea duritatea temperării T6 sub 95 HBW.
3. Terminarea trecerilor cu fixare dinamică: Efectuați tăieri finale cu viteză mare-de curățare (viteză axului > 14.000 RPM, adâncime radială redusă de tăiere ae Mai mică sau egală cu 0,20 mm) folosind mandrine cu vid personalizate cu forță de reținere distribuită, prevenind deformarea elastică indusă de prindere-mecanică.
Capcana 2: coroziune galvanică și microcrăpare prin anodizare în piesele de suspensie din aluminiu
Piese de suspensie din aluminiuși structuralecomponentele șasiului din aluminiunecesită conexiuni filetate-de înaltă rezistență pentru a atașa articulațiilor sferice din oțel, șuruburile cadrului auxiliar și suporturile pentru senzori.
· Mecanismul eșecului fizic: To prevent thread stripping in soft 6082-T6 or 7075-T6 aluminum, engineers frequently install stainless steel or carbon steel wire thread inserts (Helicoils or Keenserts). When exposed to wet, salted road conditions (aqueous NaCl electrolyte), the standard electrode potential differential between aluminum (-1.66 V vs. SHE) and steel (-0.44 V vs. SHE) creates an active galvanic cell. The aluminum parent material surrounding the steel insert experiences rapid pitting corrosion, leading to complete thread pull-out under dynamic shock loads. Additionally, applying thick (>50 µm) Anodizarea dură de tip III pentru a preveni uzura creează micro-fisuri în stratul fragil de oxid de aluminiu, reducând limita de oboseală a aliajului de bază cu până la 30%.
· Soluția practică Dazao:
1. Izolarea Galvanică: specificați inserții din oțel placate cu zinc-nichel (Zn-Ni) acoperite cu un etanșant de barieră organică sau trecerea la feronerie de-titan de înaltă rezistență (Ti-6Al-4V) pentru a minimiza decalajul de potențial electrochimic.
2. Parametri de anodizare controlați: Specificați certificatFinisarea suprafeței de anodizare cu vopsea tare autocu grosimea acoperirii limitată strict la 25 până la 30 µm pe suporturile dinamice de suspensie, urmată de etanșare cu acetat de nichel fierbinte sau PTFE pentru a umple fisurile microscopice ale suprafeței și a păstra rezistența la oboseală ciclică.
Capcana 3: Deconectarea metalurgică la trecerea de la CNC Billet la turnarea de aluminiu pentru automobile
În timpul cercetării și dezvoltării inițiale, colectoare structurale de fluide, adaptoare pentru filtre de ulei șicarcasa motorului din aluminiuprototipurile sunt prelucrate din țagle solide forjate 6061-T6. Când trec la producția de volum mare-, echipele de achiziții trec direct la turnare sub presiune de înaltă presiune (HPDC) A380 sau ADC12.
· Mecanismul eșecului fizic:Forjat 6061-T6 are un flux uniform de cereale, porozitate internă a gazului zero și rezistență izotropă la tracțiune (alungire 12%). Prototipurile trec cu ușurință testele de explozie hidraulică de 10 bar și testele de pulsație a presiunii de 2.000.000 de-cicluri. Cu toate acestea, piesele turnate HPDC standard suferă de captarea internă a gazului, segregarea dendritică și porozitatea de contracție termică la intersecțiile secțiunilor groase-la subțire. Când sunt supuse acelorași impulsuri de presiune, componentele turnate dezvoltă micro-fracturi de-a lungul liniilor interne de tricot, ducând la scurgeri catastrofale de fluid la orificiile de presiune.
· Soluția practică Dazao:
1. Modelare prototip DFM-Driven Prototype: Proiectați prototipul inițial de țagle CNC cu grosimi nominale uniforme ale peretelui (3,0 mm până la 4,5 mm), unghiuri de tragere interne (1,5 grade până la 3,0 grade ) și raze continue de filet (R mai mare sau egală cu 3,0 mm), imitând constrângerile de curgere-de turnare sub presiune, în loc să utilizeze geometria prismatică blocată.
2. Validarea instrumentelor intermediare: Pentru validarea cu volum redus-(50 până la 500 de unități), utilizați turnarea cu nisip cu presiune joasă-gravitațională sau reoturnare semi-solidă folosind aliajul A356-T6. Aceasta se potrivește cu densitatea metalurgică și ductilitatea structurală a pieselor turnate de producție în masă înainte de tăierea sculelor scumpe din oțel HPDC.
Economie de proces și întrerupere de volum-Even: piese auto prelucrate CNC vs. extrudare și turnare
Selectarea metodei optime de producţie pentrucomponente din aluminiu pentru automobiledepinde de volumele de producție, toleranțele dimensionale, sarcinile structurale și cheltuielile de capital inițiale ne{0}}recurente de inginerie (NRE).

Măsuri tehnice și ale cheltuielilor de capital pe rutele de producție de automobile
|
Metoda de fabricație |
Investiții în scule (NRE) |
Timp de livrare tipic |
Toleranță realizabilă (mm) |
Rugozitatea suprafeței (Ra) |
Densitate structurală și integritate |
Geometriile celor mai bune părți |
|
Prelucrare CNC cu 5 axe |
Zero (0 USD) |
3 - 10 zile |
±0,005 până la ±0,025 |
0.4 - 1.6 µm |
100% (taglă forjată solidă, zero goluri) |
Piese auto prelucrate CNC, carcase complexe, console |
|
Extrudare aluminiu + CNC |
Scăzut (2 USD,000 - 8.000 USD) |
3 - 5 săptămâni |
Extrudare: ±0,30; CNC: ±0,010 |
1.6 - 3.2 µm |
Ridicat (debit de cereale unidirecțional) |
Cadre pentru acumulatori, grinzi de blocare, șine pentru scaune |
|
Turnare sub presiune înaltă-(HPDC) |
Mare (30 USD,000 - 150.000 USD) |
10 - 16 săptămâni |
Turnare: ±0,20; CNC: ±0,015 |
1.6 - 6.3 µm |
Moderat (risc de porozitate internă a sub-suprafeței) |
Huse-perete subțiri pentru motor, carcase de transmisie |
|
Forjare de precizie cu matriță închisă- |
Mare (20 USD,000 - 80.000 USD) |
8 - 14 săptămâni |
Forjare: ±0,50; CNC: ±0,010 |
3.2 - 6.3 µm |
Maxim (debit continuu aliniat la limită de cereale) |
Fusete de direcție, brațe de control al suspensiei, butuci de roți |
Niveluri de scalabilitate: de la prototiparea rapidă CNC la turnarea sub presiune cu volum mare-
· Nivelul 1: 1 până la 500 de unități (prototipări, vehicule speciale, sport cu motor):Prelucrarea completă a pieselor din aluminiu pentru automobile CNC cu 5-axe direct din țagle este calea cea mai rentabilă. Evită amortizarea sculelor de 30 USD,000+, permițând în același timp modificări iterative ale designului în 24 de ore.
· Nivelul 2: 500 până la 5.000 de unități (platforme EV cu volum redus-, pachete de echipamente de lux):Fabricarea hibridă oferă cel mai mic cost total. Utilizaextrudarea aluminiului pentru automobilescule pentru a forma profile lungi, cu secțiune transversală{0}}constantă, urmate de prelucrare CNC secundară cu 4 axe pentru găuri de montare, decupaje și fețe de îmbinare.
· Nivelul 3: 5,000+ unități (vehicule de pasageri pe piață de masă-):Turnarea sub presiune de-înaltă presiune sau semifabricate de forjare automată asociate cu linii de transfer CNC dedicate cu mai multe-axuri minimizează timpii de ciclu și reduc costurile pe-piesă.
Protocolul de control al calității pentru componentele din aluminiu auto: standardele Dazao IATF 16949
Achiziționarea unei-fiabilitati ridicatepiese auto din aluminiunecesită verificare fizică și chimică pe mai multe-niveluri la fiecare etapă de fabricație, susținută de sistemele de management al calității IATF 16949:2016.

Trasabilitatea materiilor prime: spectroscopie și teste ne-distructive cu ultrasunete
· Verificarea compoziției chimice:Testare prin spectroscopie de emisie optică (OES) conform ASTM E1251 pe fiecare lot de material primit pentru a verifica dacă elementele de aliere (Mg, Si, Cu, Zn, Mn) se încadrează strict în specificațiile EN 573-3 și ASTM B221.
· Scanarea defectelor interne: Ultrasonic non-destructive testing (UT) per AMS-STD-2154 Class A on thick billet stock (>50 mm grosime) pentru a detecta goluri sub suprafață, incluziuni și cavități de contracție înainte de a începe prelucrarea.
În-Calitatea procesului de prelucrare: compensare termică și curățenie ISO 16232
· Compensarea devierei termice în-proces:Funcționează centre de prelucrare CNC de-rigiditate ridicată, echipate cu senzori termici cu ax-în timp real și șuruburi cu bile-. Sistemele de coordonate ale mașinii compensează dinamic variațiile de temperatură din fabrica ambiantă de ±5 grade, asigurând repetabilități dimensionale în intervalul de ±0,005 mm.
· Testarea curățeniei canalului de fluide:Inspectarea galeriilor de răcire interioare ale plăcilor reci bateriei și carcaselor invertorului conform standardelor VDA 19 și ISO 16232. Extracția lichidului și analiza gravimetrică a membranei asigură că dimensiunea particulelor reziduale nu depășește 200 µm, prevenind blocarea pompei electrice de apă.
Inspecție finală: Metrologia dimensională CMM și detectarea scurgerilor prin spectrometrie de masă cu heliu
· Inspecție dimensională GD&T:Verificat prin certificatcoordonează protocoalele de inspecție a mașinilor de măsuratutilizând sonde de scanare CMM de-înaltă precizie Zeiss pentru a valida profiluri complexe de suprafață cu formă liberă, poziții reale și denivelări față de fișierele native CAD 3D cu pas.
· Testarea etanșeității la aer și a scurgerilor de presiune:Testarea scăderii presiunii diferențiale a aerului uscat-și detectarea scurgerilor cu spectrometrul de masă cu heliu (metoda camerei cu vid) care verifică ratele de scurgere rămân sub 1,0 x 10⁻⁴ mbar·l/s sub presiunea de rezistență de 3,5 bari pe toate dispozitivele sigilatecarcase auto din aluminiu.
· Testarea coroziunii:Testare cu pulverizare cu sare neutră (NSS) conform ASTM B117 / ISO 9227 până la 1.000 de ore pentru a confirma zero formarea de vezicule sau formarea de rugină albă pe anodizare, pasivată sau acoperită cu e-piese auto din aluminiu.
Foaia de parcurs strategică pentru achiziții: specificarea celui mai bun aliaj de aluminiu pentru piese auto
Aprovizionare cu-performanță ridicatăaluminiu pentru automobilecomponentele necesită echilibrarea științei materialelor, dinamicii structurale, chimia suprafeței și mecanica de prelucrare:
1. Potriviți temperatură din aliaj cu stările de stres dinamice:Specificați 6061-T6 sau 6082-T6 pentru rigiditate structurală generală și ușurință în prelucrare. Rezervați 7075-T6 strict pentru elementele de suspensie cu solicitări ridicate în care limita maximă de curgere nu este negociabilă și aplicați acoperiri de barieră anticorozive adecvate pentru a preveni fisurarea prin coroziune.
2. Proiectați devreme protocoale de-de eliberare a stresului:Când proiectați cutii de invertoare EV cu perete subțire- și carcase pentru baterii, încorporați designuri simetrice de perete și planificați degroșarea CNC în mai multe-etape și stabilizarea termică intermediară pentru a evita deformarea necorecabilă a pieselor.
3. Angajați devreme DFM Engineering:Implicați echipa de inginerie de producție de la Dazao înainte de a îngheța proiectele de scule de producție. Ajustarea razelor de filet, a unghiurilor de apropiere a sculei și a tranzițiilor peretelui în etapa CAD reduce timpul de ciclu, elimină setările inutile pe 5 axe și previne eșecul prematur al turnării.
Întrebări frecvente: Prelucrare și aprovizionare a aluminiului pentru automobile
01.Care este cel mai bun aliaj de aluminiu pentru automobile pentru managementul accidentelor structurale?
02.De ce este preferat 6061-T6 față de 7075-T6 pentru carcasele pentru baterii EV?
03.Cum preveniți deformarea când prelucrăți CNC-carcase de automobile din aluminiu cu pereți subțiri?
04.Ce cauzează eșecurile testelor de presiune la trecerea de la prototipuri CNC la piese din aluminiu turnat?
05.Pot fi sudate piesele de suspensie din aluminiu auto după prelucrarea CNC?
06.Ce tratament de suprafață oferă cea mai bună rezistență la coroziune pentru piesele auto din aluminiu expuse la sare de drum?