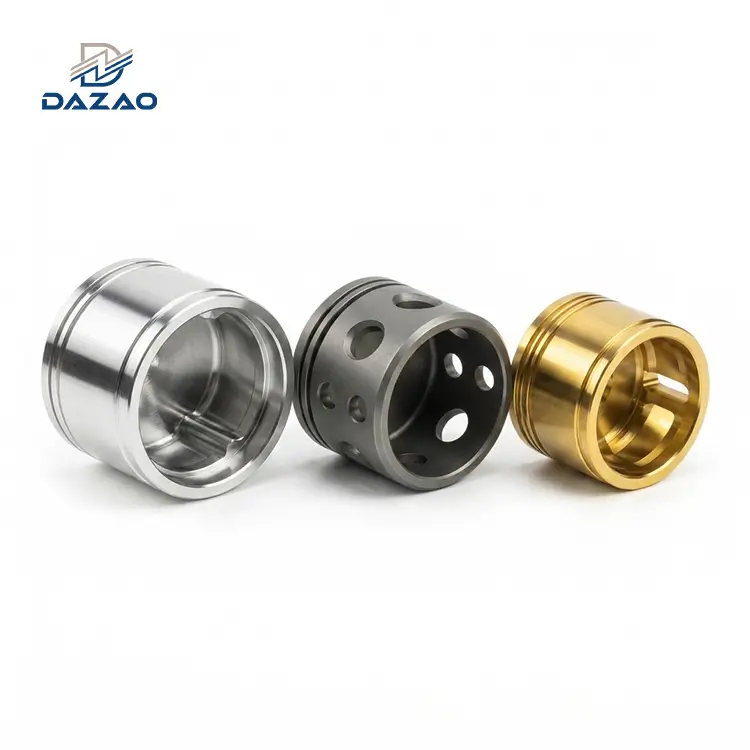
Aluminiul 2024 (AlCu4Mg1) este un aliaj dur-de înaltă rezistență, care conține 3,8% până la 4,9% cupru, oferind rezistențe la tracțiune de până la 483 MPa și limite de rezistență la oboseală de 138 MPa. Este specificat pentru structurile aeronavelor critice la oboseală-, elementele tensionate și componentele mecanice de-încărcare mare.
Prelucrare2024 piese cnc din aluminiunecesită o gestionare precisă a așchiilor și o selecție a sculelor: conținutul său ridicat de cupru cauzează uzura sculei prin formarea-Up Edge (BUE) când se utilizează scule convenționale acoperite cu TiAlN-. Trecerea la freze cu carbură lustruită neacoperită sau DLC-cu lichid de răcire de înaltă presiune-(70 bar) previne aderența așchiilor. Pentru prelucrarea plăcilor structurale, specificând2024 T351 prelucrare aluminiupeste 2024-T3 reduce distorsiunea de prelucrare cauzată de stresul rezidual intern cu până la 70%.
2024 Piese aerospațiale din aluminiu: Prezentare generală a ingineriei
Coloana vertebrală structurală a producției aerospațiale
2024 aluminiurămâne un aliaj structural primar în industria aerospațială globală. Introdus ca o îmbunătățire față de aliajul din 2017 (Duralumin), 2024 combină rezistența ridicată la curgere (325 MPa în stare T351) cu tenacitatea la rupere (KIC≈30−37 MPa√m) și rate scăzute de creștere a fisurilor sub încărcare ciclică de tensiune.
Spre deosebire de aliajele din seria 6000, 2024 se bazează pe cupru și magneziu ca elemente de aliere principale pentru precipitarea Al2Particule de întărire CuMg (faza S-) în timpul tratamentului termic. Aceste caracteristici microstructurale permit2024 componente aerospațiale din aluminiupentru a rezista la vibrații ciclice și la tensiune{0}}oboseală de tensiune fără defecțiuni catastrofale.
Scopul ingineriei și Dazao Machinery Insights
Acest ghid oferă inginerilor mecanici, directorilor de achiziții și cumpărătorilor tehnici date brute de prelucrare, formule de scule, schimburi de materiale și reguli de proiectare-pentru-fabricabilitate (DFM) pentruprelucrare de precizie 2024 aluminiu.
La Xiamen Dazao Machinery, unitatea noastră certificată ISO9001:2015 și IATF16949:2016 a procesat piese personalizate din aluminiu 2024 din 2000. Manualele de prelucrare generice tratează adesea toate aliajele de aluminiu în mod identic. Înțelegerea nuanțelor standarduluiprocese de prelucrare CNC a aluminiuluieste vital, deoarece aplicarea parametrilor de tăiere de bază 6061 la proiectele de prelucrare CNC din aluminiu de înaltă rezistență folosind 2024 are ca rezultat defecțiunea prematură a sculei, deformarea pieselor din cauza tensiunii reziduale și degradarea finisajului suprafeței.

Operațiunile noastre de producție prin contract se concentrează pe anumite2024 serviciu de prelucrare a aluminiuluicategorii, inclusiv2024 frezare aluminiu, 2024 strunjire aluminiu, și complex2024 prelucrare placa de aluminiu. Înțelegerea interacțiunii dintre temperarea materialului, forțele de tăiere și post-procesarea dictează succesul proiectului pentru un2024 producător de piese CNC din aluminiu.
2024 Proprietăți aluminiu și comparație temperatură (T3 vs T351 vs T851)
Compoziție chimică și elemente fundamentale fizice
Performanța mecanică aAluminiu 2024 prelucrat CNCrezultă din machiajul său elementar precis definit conform specificațiilor AMS 4037 / ASTM B209. Comparând această compoziție chimică cuproprietățile de prelucrare ale diferitelor clase de aluminiudezvăluie de ce 2024 necesită parametri de tăiere diferiți.
|
Element |
Minimum (% în greutate) |
Maxim (% în greutate) |
Rolul de inginerie |
|
Cupru (Cu) |
3.80 |
4.90 |
Agent primar de întărire a precipitațiilor (Al2CuMg) |
|
magneziu (Mg) |
1.20 |
1.80 |
Îmbunătățește rata de întărire prin lucru și îmbătrânire |
|
Mangan (Mn) |
0.30 |
0.90 |
Controlează structura cerealelor și crește temperatura de recristalizare |
|
Fier (Fe) |
- |
0.50 |
Impuritate; limitat pentru a preveni fazele intermetalice fragile |
|
Siliciu (Si) |
- |
0.50 |
Impuritate; controlat pentru a păstra duritatea la fractură |
|
Zinc (Zn) |
- |
0.25 |
Adaos de aliaj minor |
|
Crom (Cr) |
- |
0.10 |
Agent de control al structurii cerealelor |
|
Titan (Ti) |
- |
0.15 |
Rafinator de cereale în timpul turnării |
|
Aluminiu (Al) |
Echilibru |
Echilibru |
Matrice de bază metal |
Proprietăți fizice fundamentale
· Densitate:2,78 g/cm3(0,100 lb/inch3)
· Modulul de elasticitate (E):73,1 GPa (10,6×10⁶psi)
· Raportul lui Poisson:0.33
· Conductivitate termică:121 W/m⋅K (temperare T3 la 25∘)
· Coeficientul de dilatare termică (CTE):23.2μm/m⋅∘C(20∘C până la 100∘C)
· Conductivitate electrică:30% IACS
Comparație temperatură: 2024-T3 vs. 2024-T351 vs. 2024-T851
Selectarea temperării corecte afectează atât capacitatea de încărcare mecanică, cât și stabilitatea piesei în timpul2024 prelucrare cnc aluminiu.
1. 2024 Aluminiu T3
Soluție tratată termic, prelucrată la rece și îmbătrânită în mod natural până la o stare substanțial stabilă.
· Profil mecanic:Rezistenta mare la curgere combinata cu ductilitate.
· Impactul prelucrarii:Conține tensiuni reziduale semnificative de la călirea rapidă și prelucrarea la rece. Creșterea adâncă sau buzunarele asimetrice determină deformarea sau răsucirea pieselor pe măsură ce câmpurile de stres interne sunt desființate.
2. 2024 T351 Aluminiu
Soluție tratată termic, stres-atenuat prin întindere controlată (0,5% până la 3,0% fixare permanentă) și îmbătrânit în mod natural.
· Profil mecanic:Limita de curgere se potrivește cu T3 (290−325 MPa), dar tensiunile reziduale la nivel macro- sunt eliberate.
· Impactul prelucrarii:Esențial pentru2024 T351 prelucrare aluminiude plăci structurale, buzunare adânci și profile de nervuri-subțiri. Reduce distorsiunea post-prelucrare cu până la 70%.
3. 2024 Aluminiu T851
Soluție tratată termic, stres-atenuat prin întindere și îmbătrânit artificial la aproximativ 190 de ani∘C (375∘F).
· Profil mecanic:Rezistenta la tractiune mai mare (410-440 MPa) comparativ cu T3/T351, insotita de o usoara scadere a tenacitatii la rupere.
· Impactul prelucrarii:Stabilitate superioară la{0}}temperatură ridicată. Nu suferă în continuare îmbătrânire naturală atunci când este expus la temperaturi de funcționare de până la 150∘C.
|
Proprietate mecanică |
2024-T3 |
2024-T351 |
2024-T851 |
|
Rezistența maximă la tracțiune (MPa) |
483 |
470 |
455 |
|
Limita de curgere la tractiune (MPa) |
345 |
325 |
415 |
|
Rezistența la oboseală/Limita de rezistență (MPa) |
138 |
138 |
124 |
|
Alungire la rupere (%) |
18 |
19 |
6 |
|
Duritate Brinell (HBW) |
120 |
120 |
130 |
|
Rezistența la forfecare (MPa) |
283 |
283 |
290 |
|
Nivelul de stres rezidual |
Ridicat |
Scăzut(<15 MPa) |
Scăzut(<20 MPa) |
|
Risc de distorsiune în timpul frezării grele |
Extrem |
Minim |
Minim |
Comerț pentru selecția materialelor-: 2024 Aluminiu vs 6061
Inginerii dezbat frecvent2024 aluminiu vs 6061pentru componentele structurale. În timp ce noastre cuprinzătoareGhid de prelucrare CNC din aluminiu 6061detaliază de ce 6061-T6 este versatil și cu costuri mai mici, 2024-T351 este specificat atunci când rezistența ridicată și rezistența la oboseală ciclică anulează cerințele de coroziune și de îmbinare.
|
Valoarea performanței |
2024-T351 Aluminiu |
6061-T6 Aluminiu |
Implicații în inginerie |
|
Limita de curgere (MPa) |
325 |
276 |
2024 oferă o capacitate de încărcare statică cu 17,7% mai mare |
|
Limită de rezistență la oboseală (MPa) |
138 |
96 |
2024 oferă o durată de viață la oboseală cu 43,7% mai mare sub sarcini ciclice |
|
Duritatea la fractură (KIC) |
34 MPa√m |
29 MPa√m |
2024 rezistă în mod superior la propagarea instabilă a fisurilor |
|
Rezistenta la coroziune |
Slab (Sâmbure/Intergranular) |
Excelent (Auto{0}pasivizare) |
2024 necesită placare Alclad, film chimic sau anodizare |
|
Sudabilitate |
Nesudabil (crăpare la cald) |
Excelent (GTAW / GMAW) |
Piesele 2024 trebuie îmbinate mecanic (nituri/șuruburi) |
|
Indicele de prelucrabilitate |
70% (tăiere liberă, abraziv) |
80% (degajare netedă a așchiilor) |
2024 prezintă o uzură mai mare a sculei din cauza fazelor de Cu- |
|
Raportul costului materiilor prime |
1,35x - 1.50x costul de bază |
1,00x (linie de bază) |
2024 are o primă datorită calificării aerospațiale |

Precizie 2024 Prelucrare aluminiu: avansuri, viteze și scule
Selectarea parametrilor de frezare și strunjire
Optimizarea2024 frezare aluminiuşi2024 strunjire aluminiunecesită echilibrarea ratei de îndepărtare a materialului (MRR) cu generarea de căldură și durata de viață a sculei.
Viteza de tăiere și formule de avans
Viteza de taiere (Vc):
Vc=(π⋅D⋅n)/1000 [mm/min]
Viteza de avans (Vf):
Vf=fz⋅z⋅n[mm/min]
Unde:
· D=Diametrul sculei (mm)
· n=Viteza axului (RPM)
· fz= Alimentare pe dinte (mm/dinte)
· z= Număr de fluturi
Parametri recomandați pentru frezarea aluminiului 2024 (carbură neacoperită)
|
Tip operațiune |
Viteza de taiere Vc(m/min) |
Viteza axului n(RPM,∅12mm) |
Hrănire per dinte fz(mm/dinte) |
Adâncime axială ap(mm) |
Lățimea radială ae(mm) |
|
Frezare degroșată (canalare) |
300 - 450 |
8,000 - 12,000 |
0.06 - 0.10 |
1.0×D |
1.0×D |
|
Frezare brută (dinamică/trocoidal) |
500 - 800 |
13,000 - 21,000 |
0.12 - 0.20 |
2.0×D |
0.1×D |
|
Frezare de finisare (perete lateral) |
600 - 1,000 |
16,000 - 26,000 |
0.03 - 0.06 |
1.5×D |
0.05×D |
|
Frezare de finisare (pardoseală) |
500 - 800 |
13,000 - 21,000 |
0.04 - 0.08 |
0.2 - 0.5 |
0.7×D |
Parametri recomandați pentru strunjirea aluminiului 2024 (neacoperite/inserții diamantate)
|
Operațiunea |
Viteza de taiere Vc(m/min) |
Hrăniți f(mm/tur) |
Adâncimea de tăiereap(mm) |
Introduceți raza nasuluirϵ(mm) |
|
Cotitură brută |
350 - 550 |
0.25 - 0.45 |
2.0 - 4.0 |
0.8 - 1.2 |
|
Termină de strunjire |
500 - 850 |
0.08 - 0.18 |
0.2 - 0.5 |
0.4 - 0.8 |
|
Canelare de precizie |
200 - 350 |
0.04 - 0.10 |
- |
Lățimea specifica |
Geometria sculei, substraturi și managementul duratei de viață a sculei
Un mod obișnuit de defecțiune în2024 T3 prelucrare aluminiueste micro-chipping și uzura flancurilor cauzate de particulele intermetalice constitutive (Al2CuMg și Al6Mn).
Cerințe privind geometria sculei pentru frezarea 2024
· Unghiul helix: 45∘la 55∘. Unghiurile înalte ale helixului scot așchiile în sus și din buzunarele adânci, reducând în același timp forțele radiale de tăiere care deviază pereții subțiri.
· Unghi de rake ( ):15∘la 20∘grebla pozitivă. Muchiile tăietoare ascuțite forfecă-materialul care se întărește 2024 în loc de arat sau frecare.
· Unghi de degajare ( ): 10∘la 15∘. Împiedică frecarea flancului sculei cu arcul-suprafața din spate a lucrării-aluminiului întărit.
· Finisarea suprafeței canelului:Lustruit în oglindă-(Ra<0.1μm). Prevents sticky copper-bearing aluminum chips from adhering to the flute core.
Atenuare-Up Edge (BUE) și evacuare cip
Built-Up Edge apare atunci când presiunea locală și căldura de frecare sudează micro-straturi de aluminiu 2024 pe muchia de tăiere. Acest material-constituit se rupe periodic, rupând bucăți din substratul sculei și distrugând finisajul suprafeței piesei (Ra>3.2μm).
Controale tehnice pentru prevenirea BUE:
1. Lichid de răcire de-înaltă presiune (HPC):Lichidul de răcire direct livrat prin ax sau suportul sculei la 70 bar (1000 psi) vizează interfața exactă a sculei-chipului. Aceasta scade temperatura locală sub tranziția de fază de ductilitate și elimină așchiile fibroase din cavitățile adânci.
2. Concentrația lichidului de răcire:Mențineți o concentrație de 8% până la 10% de emulsie sintetică sau semi-sintetică solubilă în apă-cu aditivi pentru presiune extremă (EP) (fără sulf/fosfor pentru a evita pătarea).
3. Întreținere cu sarcină mare de așchii:Nu stați niciodată și nu vă hrăniți prea încet. Menținerea unui avans minim de 0,05 mm/dinte asigură ca muchia de tăiere să rămână sub stratul de suprafață întărit-răsat de trecerea anterioară.
2024 Prelucrarea plăcilor de aluminiu: 4 capcane costisitoare de inginerie
Capcana 1: Îndepărtarea asimetrică a stocului la prelucrarea plăcilor 2024-T351 (capcană de deformare)
O credință comună în prelucrarea aluminiului este aceea de specificare2024 T351 aluminiugarantează zero distorsiuni post-prelucrare, deoarece placa a suferit o întindere controlată de 0,5% până la 3,0% pentru a elimina stresul. Această ipoteză eșuează atunci când se prelucrează componente structurale mari, asimetrice.
Studiu de caz privind eșecul fabricii Dazao
În 2018, Xiamen Dazao Machinery a fost contractată pentru a produce un lot de grinzi de susținere structurală aerospațială de 1200 mm lungime din 50 mm grosime2024 prelucrare placa de aluminiustoc. Clientul a specificat 2024-T351.
Echipa noastră de prelucrare a programat o rutină standard de degroșare pe 3 axe: menținerea plăcii într-o menghină hidraulică, degroșarea a 80% din volumul buzunarului pe partea A într-o singură configurație, răsturnarea piesei și finisarea feței B.
· Rezultat eșec:La deblocarea piesei după trecerea finală, grinda de 1200 mm s-a înclinat în sus de-a lungul axei sale longitudinale, prezentând o deformare centrală de 2,8 mm-depășind cu mult toleranța de profil permisă de ±0,15 mm. Întregul lot inițial de 15 piese (14.200 USD pentru material și costul mașinii) a fost casat.
· Analiza cauzei principale:Întinderea la temperatură T351 reduce stresul termic la nivel macro-, dar nu elimină gradientul de stres intern pe secțiunea transversală-plăcii. Prelucrarea a 80% din material pe o parte a distrus echilibrul forței interne, permițând stratului inferior rămas neprelucrat să se contracte și să tragă piesa într-o curbă banană.
· Soluția de proces standard Dazao:
1. Îndepărtarea materialului cu adâncime simetrică egală-:Procesați adâncimea de 30% pe partea A, întoarceți și procesați adâncimea de 30% pe partea B, repetați în treceri alternative pentru a menține echilibrul momentului pe axa neutră.
2. Reducerea stresului termic intermediar:Efectuați un ciclu intermediar de odihnă-de eliberare a tensiunilor (150∘C timp de 2 ore) între etapele de degroșare și semi-finisare.
3. Fixare cu forță de strângere -scăzută:Folosiți mandrine cu vid sau cleme de strângere cu cuplu-limitat (8 Nm) în timpul trecerilor finale de finisare pentru a preveni revenirea-a arcului la eliberare.

Capcana 2: Anodizarea suprafeței ardere și finisaj tern pe aliaj de-cupru 2024
Managerii de achiziții specifică adesea anodizarea transparentă de tip II sau anodizarea cu strat dur de tip III pe piesele personalizate din aluminiu 2024, presupunând că rezultatele se vor potrivi cu aspectul aliajului 6061. Acest lucru duce la transporturi respinse.
Mecanismul de defectare a anodizării
Aluminiul 2024 conține până la 4,9% cupru. În timpul anodizării cu acid sulfuric, particulele intermetalice de cupru insolubile (Al2CuMg) se dizolvă mai repede decât matricea de aluminiu. Acest lucru creează buzunare microscopice goale, concentrație de curent localizată (ardere) și o peliculă de oxid cretă, maroniu-gri, cu rezistență scăzută la uzură (<350 HV vs >450 HV pe 6061).
Soluții de tratare a suprafețelor Dazao
Pentru piesele care necesită protecție împotriva coroziunii fără creștere dimensională sau riscuri de ardere prin anodizare, Dazao recomandă:
1. Film chimic MIL-DTL-5541 Tip II Clasa 1A (Alodine / SurTec 650):De preferat pentru piese aerospațiale. Adaugă o grosime zero a peliculei, păstrează conductivitatea electrică și evită complet arderea fazei de cupru.
2. Protocolul de anodizare cu temperatură -dazao cu tensiune scăzută-:Când anodizarea cu strat dur de tip III (MIL-A{-8625) nu este negociabilă:
· Temperatura electrolitului: redusă la 0∘C±1∘C (32∘F).
· Aditiv electrolitic: Adăugați 15 g/L acid oxalic în baia de acid sulfuric pentru a inhiba dizolvarea fazei de cupru.
· Ramă de densitate de curent: Începe de la 0,5 A/dm2și rampă până la 2,5 A/dm2în 0,2 A/dm2 trepte în trepte de peste 15 minute pentru a preveni arderea marginilor.
Capcana 3: Coroziunea galvanică la interfețele de fixare din oțel inoxidabil
Ingineri care proiectează2024 piese aerospațiale din aluminiuspecificați frecvent elicoidale, șuruburi și știfturi din oțel inoxidabil 304 sau 316 pentru îmbinările de asamblare cu sarcină mare-.
Problema micro-celulelor galvanice
În medii umede, de coastă sau cu pulverizare-sată (5% NaCl), diferența de potențial electric dintre 2024-T3 (−0,68 V față de electrodul standard de calomel) și oțel inoxidabil 316 (−0,08 V) creează un potențial de coroziune galvanică de 0,60 V.
Deoarece aluminiul din 2024 este anodul, pitting rapid are loc direct în interiorul găurilor pentru șuruburi filetate, provocând dezlipirea filetului și defecțiunea catastrofală a asamblarii în decurs de 200 de ore de la expunerea la pulverizare de sare.
Protocol de prevenire
· Izolarea suprafeței:Aplicați un strat de conversie cromat (MIL-DTL-5541) în interiorul tuturor găurilor filetate.
· Selectarea elementelor de fixare:Specificați elementele de fixare din oțel placate cu cadmiu-sau zinc-nichelate (AMS 2417) în loc de oțel inoxidabil pur.
· Amorsare barieră:Umed-instalați toate elementele de fixare structurale folosind compus epoxidic pentru îmbinări sau grund cu cromat de zinc (MIL-PRF-23377).
Capcana 4: micro-așchiere și deteriorare a limitelor cerealelor în frezarea cu avans-high 2024-T851
La performanțăprelucrare CNC din aluminiu de înaltă rezistențăpe temperatură 2024-T851, mașiniștii întâmpină duritate mai mare (130 HBW) și alungire mai mică (6%) în comparație cu tempera T351.
Încercarea de a efectua hrănire dentară (fz>0,18 mm) la viteze de tăiere peste 600 m/min induce micro-așchii pe muchiile de tăiere din carbură din cauza impactului cu Al dur2Faze de precipitat CuMg. Aceste margini de scule cu micro-așchii rup limitele granulației de suprafață ale piesei de prelucrat, creând micro-fisuri care reduc durata de viață la oboseală a componentei finite cu până la 35%.
Strategia de atenuare
· Limitați avansul per dinte la 0,08-0,12 mm/dinte în temperatură T851.
· Monitorizați uzura sculei folosind senzori de emisie acustică; înlocuiți sculele după uzura flancului (VB) ajunge la 0,15 mm (nu rulați sculele până la limita convențională de uzură de 0,30 mm).
2024 Toleranțele CNC din aluminiu și controlul expansiunii termice
Expansiune termică și mecanică de control al temperaturii
Prelucrare toleranțe strânse (±0,005 mm) pe mari2024 componente aerospațiale din aluminiunecesită gestionarea creșterii termice. Revizuirea noastrăGhid de toleranțe de prelucrare CNC din aluminiuoferă context suplimentar privind limitele standard ISO 2768-mK față de toleranțele de precizie.
Formula de dilatare termică
ΔL=L0⋅ ⋅ΔT
Unde:
· ΔL=Modificare dimensională (mm)
· L0= Dimensiune nominală (mm)
· = Coeficientul de dilatare termică (23,2×10⁻⁶ K−1)
· ΔT=Variația temperaturii față de standardul 20∘C ()
Calcul practic al impactului termic
Pentru o componentă structurală de 500 mm care se confruntă cu un 6∘Creșterea temperaturii C din frecarea tăierii sau aerul necondiționat din magazin:
ΔL=500 mm×(23,2×10−6)×6∘C=0.0696 mm(69,6μm)
Această variație termică consumă aproape 70% dintr-o bandă de toleranță totală standard de ±0,05 mm!
Standarde de mediu pentru atelierul Dazao
· Temperatura zonei de prelucrare blocată la 20∘C±0.5∘C (68∘F).
· Temperatura lichidului de răcire este reglată prin unități de răcire active la 19,5∘C±0.5∘C.
· În{0}}proces, inspecția CMM a întârziat 4 ore după-prelucrare pentru a permite egalizarea termică completă a pieselor.
Fixare-perete subțiri și control al deformării
Geometriile buzunarului aerospațial prezintă adesea grosimi de podea și pereți de buzunar de până la 0,8 mm. Atunci când se prelucrează componente structurale aerospațiale complexe cu grosimi de perete de până la 0,8 mm, utilizând o pârghie specializată.Servicii de prelucrare a aluminiului de precizie 2024 pe 5 axeasigură accesul în mai multe-unghiuri, minimizând în același timp configurațiile suportului de lucru și distorsiunea piesei.
Reguli de inginerie pentru frezarea-peretelui subțire:
1. Metoda de prindere:Înlocuiți fălcile de menghină mecanice standard cu fălci moi personalizate care se potrivesc cu conturul exterior sau utilizați plăci de fixare cu vid cu etanșări perimetrale personalizate din silicon.
2. Strategia traseului instrumentului:Utilizați rampe în spirală la nivel z-continuu sau trasee trohoidale, mai degrabă decât trepte de plonjări directe. Păstrați adâncimea radială de tăiere (ae) sub 10% din diametrul sculei pentru a reduce forțele de împingere.
3. Comanda de prelucrare a peretelui:Finalizați pereții buzunarului interior înainte de a îndepărta materialul de pe fața exterioară opusă. Stocul solid neprelucrat din jur acționează ca o matrice de suport rigidă.
Inspecție de dimensionare și toleranță geometrică (GD&T).
Pentru componentele aerospațiale de{0}}înaltă precizie, evaluarea dimensională se bazează pe mașini de măsurare în coordonate (CMM) care utilizează stiluri rubin compensate cu temperatură-.

Opțiuni de finisare a suprafeței și post{0}}procesare
Matrice de comparație a proceselor pentru aluminiu 2024
Selecția după-procesare dictează uzura finală, coroziunea și durata de viață la oboseală a aluminiului 2024 prelucrat CNC. Respectarea strictestandarde de finisare a suprafețelor aerospațiale și anodizareprevine degradarea prematură a componentelor în medii operaționale dure.
|
Tratarea suprafeței |
Standard militar/industrial |
Creșterea grosimii |
Rezistență la coroziune (spray de sare) |
Impactul asupra vieții de oboseală de bază |
Aplicație primară |
|
Film chimic (Alodine 1200S) |
MIL-DTL-5541 Tip I Clasa 1A |
<0.001 mm (Neglijabil) |
168 de ore |
0% (fără pierderi) |
Lipire electrică aerospațială / bază de grund |
|
Film chimic (SurTec 650) |
MIL-DTL-5541 tip II (fără hexadecimal) |
<0.001 mm |
168 de ore |
0% (fără pierderi) |
Șasiu aerospațial conform RoHS |
|
Anodizat sulfuric (tip II) |
MIL-A-8625 Tip II Clasa 1/2 |
0,005−0,015 mm |
336 de ore |
-10% până la -15% |
Suporturi generale ale carcasei (Necesită temperatură scăzută) |
|
Anodizat dur (Tip III) |
MIL-A-8625 Tip III Clasa 1 |
0,025−0,050 mm |
1000+ ore |
-25% până la -40% |
Tobogane cu uzură mare-(Necesită o baie specială) |
|
Shot Peening |
AMS 2431 |
Zero (Stratul de stres compresiv) |
Linia de bază |
+30% până la +50% |
Oboseală-accesorii aeronavelor critice |
|
Acoperire de grund epoxidic |
MIL-PRF-23377 |
0,015−0,030 mm |
2000+ ore |
0% |
Panouri structurale exterioare pentru aeronave |
Shot Peening pentru creșterea vieții la oboseală
Deoarece anodizarea reduce rezistența la oboseală a aluminiului 2024 prin crearea de micro-fisuri de suprafață în stratul fragil de oxid, desenele aerospațiale impun adesea Shot Peening înainte de acoperirea suprafeței.
· Mecanism:Bombardarea suprafeței prelucrate 2024 cu oțel turnat sau mărgele ceramice induce un strat de stres rezidual la compresiune (150-250 MPa) până la 0,25 mm adâncime.
· Rezultat:Contracarează sarcinile de tensiune de serviciu, prevenind inițierea fisurilor de oboseală la micro-crestăturile marcajului sculei de suprafață (Ra).
Aplicații aerospațiale și{0}}de înaltă rezistență
Categorii primare de aplicații aerospațiale
2024 piese aerospațiale din aluminiusunt selectate pentru componentele care funcționează în regimuri de sarcină de tensiune și cicluri de vibrații în care defectarea aliajului ar fi catastrofală.
1. Învelișuri de tensionare a aripilor inferioare și flanșe superioare Spar:Funcționează în principal în tensiune în timpul manevrelor de zbor. Duritate mare la rupere (KIC) previne defecțiunea bruscă dacă se dezvoltă o micro-fisura.
2. Rame de fuselaj și panouri de piele:Rezistă la solicitările ciclice ale cercului cauzate de ciclurile de presurizare și depresurizare a cabinei.
3. Fitinguri și suporturi structurale pentru trenul de aterizare:Prelucrat din greu2024 prelucrare placa de aluminiustoc pentru a suporta sarcini de impact ridicate în timpul atingerii.
4. Carcase pentru actuatoare robotizate și de apărare:Aplicații cu raport cuplu ridicat-la-greutate care necesită găuri interne rigide pentru rulmenți.
De ce 6061 sau 7075 nu pot înlocui direct 2024 în aplicațiile de oboseală?
· 6061-T6 Limitare:Lipsește suficientă limită de curgere la tracțiune (276 MPa vs 325 MPa) și limită de rezistență (96 MPa vs 138 MPa). Componentele reproiectate în 6061 trebuie să mărească grosimea peretelui cu 25−35%, eliminând economiile de masă.
· 7075-T6 Limitare:În timp ce 7075-T6 oferă o forță de curgere la tracțiune statică mai mare (503 MPa), rata sa de propagare a fisurilor de oboseală sub tensiune ciclică este semnificativ mai mare decât 2024-T351. În regimurile de sarcină ciclică tensiune-tensiune, 2024-T351 supraviețuiește 7075-T6 cu un factor de 2:1 înainte de apariția fisurii.
2024 Selecția producătorilor de piese CNC din aluminiu și factorii de cost
2024 Costul prelucrării CNC din aluminiu
Înțelegerea structurii costurilor aprelucrare de precizie 2024 aluminiupermite echipelor de achiziții să optimizeze bugetele fără a sacrifica performanța mecanică.
Comparație directă a costurilor: material vs complexitatea prelucrării
1. Premium de materie primă:Stocul de plăci brute 2024-T351 costă aproximativ 4.50 - 6,50 USD/kg-cu aproximativ 35% până la 50% mai mult decât placa de marfă 6061-T6. Stocul certificat de aeronave cu trasabilitate completă (AMS 4037) implică o primă de inspecție suplimentară.
2. Timpul ciclului de prelucrare:Rezistență mai mare la tăiere și avansuri/viteze stricte necesare pentru a preveni Built-Up Edge să mărească timpul ciclului de prelucrare cu 20% comparativ cu 6061.
3. Finisare de suprafață specializată:Riscurile de respingere în timpul anodizării necesită controale mai stricte ale băii, adăugând costuri în comparație cu finisarea comercială standard.
Sfaturi DFM (Design for Manufacturability) pentru a reduce costul unitar
· Razele colțului buzunarului intern:Specificați razele interioare ale colțului vertical R Mai mari sau egale cu 0,25×Adâncimea buzunarului. Acest lucru permite utilizarea frezelor cu diametru mai mare la MRR maxim, mai degrabă decât a sculelor mici care rulează treceri lente de adâncime.
· Standardizarea grosimilor peretelui:Mențineți grosimea peretelui de 1,5 mm sau peste, acolo unde este posibil. Prelucrarea sub 1,0 mm necesită trasee speciale de trecere a sculei-ușoare și montaj personalizat cu vid, crescând timpul ciclului mașinii cu 40%.
· Specificați T351 Temperul implicit: Unless elevated temperature capability (>120∘C) este obligatoriu, specificați 2024-T351 peste 2024-T3 sau T851. Stocul brut T351 este stocat pe scară largă, eficient din punct de vedere al costurilor și reduce ratele de deșeuri de reducere a stresului.
Evaluarea unui producător de piese CNC din aluminiu din 2024
La selectarea unui2024 producător de piese CNC din aluminiu, auditați furnizorul în funcție de aceste valori de inginerie:
|
Element din lista de verificare a auditului |
Cerință standard |
De ce contează pentru aluminiul 2024 |
|
Certificari de calitate |
ISO 9001:2015 / IATF 16949 / AS9100D |
Garantează controlul procesului și trasabilitatea lotului de materiale |
|
Trasabilitatea materialului |
MTC (Certificat de testare a materialelor) la EN 10204 3.1 |
Previne înlocuirea aluminiului contrafăcut sau ne{0}}certificat |
|
Controlul temperaturii |
Atelier de prelucrare-climatizat (20∘C±1∘C) |
Esențial pentru a menține toleranțe de ±0,005 mm pe aluminiu |
|
Capacitate de inspecție |
CMM cu compensare termică calibrată |
Verifică toleranțele de profil și poziție după eliminarea-de stres- |
|
Strategia de scule |
DLC dedicat / Carbură neacoperită pentru aluminiu |
Previne degradarea suprafeței de la sculele acoperite neadecvate |
Capacitate de producție și suport tehnic
Precizie2024 prelucrare CNC din aluminiunecesită un partener de producție cu experiență, care să înțeleagă metalurgia aliajelor, gestionarea stresului rezidual și asigurarea calității aerospațiale-.
Din 2000, Xiamen Dazao Machinery a furnizat servicii de prelucrare CNC de precizie pentru aplicații critice aerospațiale, de apărare, medicale și robotice. Funcționând în conformitate cu sistemele de calitate ISO9001:2015 și IATF16949:2016, centrele noastre de prelucrare CNC cu 5 axe oferă toleranțe de până la ±0,005 mm (0,0002 in) pe componente structurale complexe din aluminiu 2024.

Întrebări frecvente
01.Cum preveniți aluminiul 2024 să se pipăie și să ardă în timpul anodizării?
02.De ce plăcile de aluminiu 2024 prelucrate se deformează după deblocare?
03.Cum opriți așchiile de aluminiu 2024 de la sudarea la freze CNC?
04.De ce aluminiul 2024 este clasificat ca nesudabil prin procesele standard TIG/MIG?
05.Ce cauzează călirea prin lucru și frecarea sculelor la frezarea filetului aluminiului 2024?
06.Cum verifică cumpărătorii din industria aerospațială dacă stocul brut este 2024-T351 autentic?