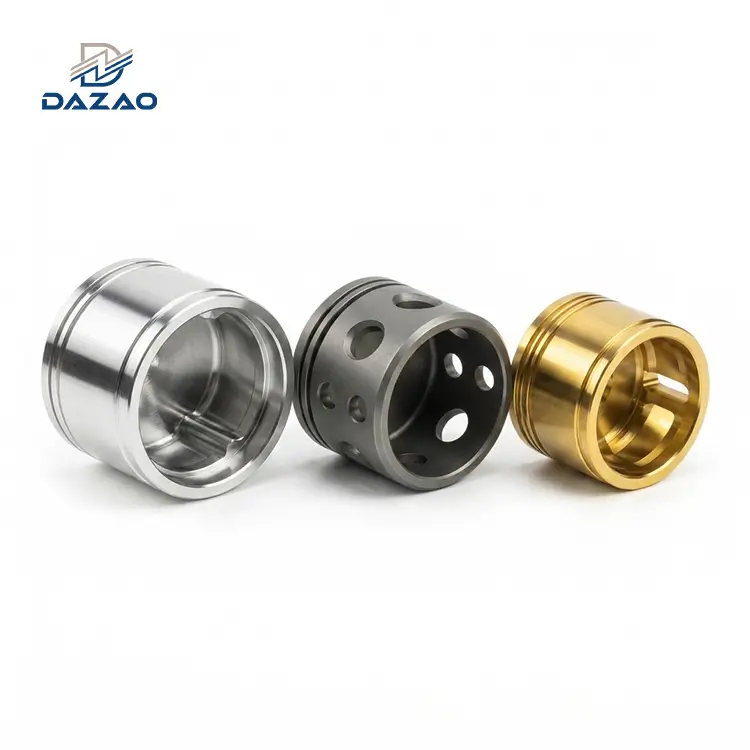
Pentru ingineri mecanici, manageri de proiect și lideri de achizițiipiese de strunjire cnc din aluminiu, pentru a obține o stabilitate dimensională consecventă, toleranțe geometrice strânse și finisaje sub-micronice a suprafeței necesită control direct asupra a trei moduri fizice de defecțiune:Built-Up Edge (BUE)degradarea sculei, tensiunile reziduale post-prelucrare și eroziunea dimensională de pre-tratare chimică înainte de anodizare.
Indicatori cheie de performanță în inginerie
|
Parametru tehnic / Metric |
Standard comercial de referință |
Limita de producție de precizie Dazao |
Strategia de atenuare a ingineriei primare |
|
Toleranță de prelucrare (OD/ID) |
±0,025 mm (±0,0010 inchi) |
±0,005 mm (±0,0002 inchi) |
Strunguri stabilizate termic + feedback CMM optic cu buclă închisă- |
|
Finisarea suprafeței (Ra) |
Ra1,6 μm (63 μin) |
Ra0,4 μm (16 μin) |
Scule diamantate lustruite PCD + 70 Bar-Lichid de răcire de înaltă presiune (HPC) |
|
Temperatură de materie primă |
T6 Standard |
T651 Eliberat de stres |
Elimină deformarea asimetrică a tensiunii în timpul tăierilor de strunjire adâncă |
|
Anodizare pre{0}}compensare |
Inspecție retrospectivă |
Offset matematic |
Reprezintă pierderi de gravare alcalină de 5-12 μm față de creșterea filmului de oxid |
|
Ovalitatea-peretelui subțire |
0,025 mm |
0,003 mm |
360-protocol de prindere pe etape a fălcilor moi controlate piezo-+ 2-de 360 de grade |
|
Toleranță la pasul filetului |
Clasa 2A / 2B |
Clasa 3A/3B |
Micrometre de pas optic + decalaje ale diametrului pasului de pre-acoperire |
Verdict:Preciziestrunjire cnc aluminiudepinde de selectarea materialului de temperare cu ușurință-T651, folosind scule PCD lustruite-înaltă pentru a elimina înfășurarea așchiilor și pre-compensarea modelelor CAD pentru modificările dimensionale chimice post{-procesare.
Realități mecanice și metalurgice ale strunjirii CNC a aluminiului
Strunjirea aliajelor de aluminiu pe un strung CNC pare simplă datorită rezistenței reduse la forfecare a materialului și difuzivității termice ridicate. Cu toate acestea, strunjirea cnc a aluminiului introduce fenomene fizice și mecanice distincte care compromit frecvent componentele cu toleranță strânsă-în timpul producției în serie. Pentru o perspectivă mai largă asupra mecanicii de frezare și strunjire, consultați-neghid cuprinzător de prelucrare CNC din aluminiu.
Mecanica fizică: aliaje de aluminiu vs. oțeluri carbon
Aliajele structurale de aluminiu prezintă un modul elastic (E) de aproximativ 69 GPa, comparativ cu 205 GPa pentru oțelul cu carbon mediu-. Această rigiditate mai mică înseamnă că aluminiul se deformează de trei ori mai mult sub forțe de tăiere radiale identice (Fr) în timpulprelucrare cu strung de aluminiu.
δ=(Fr⋅L3)/(3⋅E⋅I)
Unde:
· δ= Deformarea radială a piesei de prelucrat (mm)
· Fr= Forța de tăiere radială (N)
· L= Lungimea proeminentă a arborelui (mm)
· Modulul elastic E= (MPa)
· I=Zona Moment de inerție (mm4)
În plus, coeficientul de dilatare termică (CTE) al aluminiului este de aproximativ
23×10−6/K la 20∘C-aproape dublu față de oțelul carbon (12×10−6/K). În timpul continuustrunjirea de precizie a aluminiului, a 35∘Creșterea temperaturii C în piesa de prelucrat determină extinderea unui arbore de aluminiu de 100 mm lungime cu 0,0805 mm.
ΔL=L0⋅ ⋅ΔT=100 mm×(23×10−6/K)×35 K=0.0805 mm
Dacă trecerile finale de finisare sunt executate și măsurate în timp ce piesa rămâne ridicată din punct de vedere termic, componenta se va contracta cu toleranța de tipărire-la imprimare odată ce este răcită la temperatura ambiantă standard de laborator de inspecție (20∘C).

Moduri principale de eroare a podelei de magazin- în strunjirea în serie
· Marginea-construită (BUE):Sub căldură și presiune, aluminiul ductil micro-sudă pe muchia de tăiere, tocitând unealta și rupând finisajul suprafeței piesei de prelucrat.
· Înfășurare continuă cu așchii cu panglică ("Cuib-păsări"):Așchii lungi, ductil, se înfășoară în jurul mandrinei și al turelei sculei, zgâriind suprafețele întoarse și provocând ruperea sculei.
· Distorsiunea tensiunii post-prelucrare:Tensiunile reziduale interne din extrudare sau tratament termic eliberează pe măsură ce materialul este îndepărtat, determinând inelele de pereți subțiri-să devină ovale și arborii subțiri să se încline.
· Eșecuri de potrivire a stratului:Tratamentele de suprafață, cum ar fi anodizarea, modifică dimensiunile exterioare și interioare, filetele de blocare și găurile cu toleranță{0}}strânsă.
Studiu de caz: Analiza eșecului legăturii filetului conectorului aerospațial
În 2018, Xiamen Dazao Machinery a fabricat o serie de 5.000 de carcase de conector aerospațial cu filete interne M20 × 1,5 turnate din stoc de bară Al6061-T6.
· Eșecul operațional:Toate diametrele pasului filetului au trecut inspecțiile calibrelor dopului filetului imediat după rotire. Cu toate acestea, după anodizarea limpede (Tipul II, grosimea filmului specificată de 10 μm), 38% din lotul de filet nu a reușit să fie verificat-calibrul din cauza legăturii flancului filetului.
· Demontarea cauzei principale: Echipa de ingineri a calculat creșterea filmului de anodizare exterioară (5 μm pe flanc), dar a neglijat stadiul de gravare cu sodă caustică de pre-anodizare (NaOH). Această gravare a îndepărtat 8 μm de aluminiu de bază ne-uniform de-a lungul liniei de pas. Distorsiunea geometrică rezultată a modificat unghiul flancului filetului, reducând jocul efectiv al filetului.
· Acțiune corectivă: Dazao a conceput un protocol de offset dimensional pre-preprelucrare pentru toțipiese filetate din aluminiu. Prin rotirea diametrelor interioare a pasului filetului cu 0,012 mm supradimensionate înainte de anodizare, ratele de trecere ale filetului după-acoperire-au atins 100%.
Clasele aliajelor de aluminiu și metalurgia temperării în strunjire de precizie
Selectarea calității corecte a aliajului de aluminiu și a temperamentului de tratament termic-dictează ratele de uzură a sculei, rugozitatea suprafeței realizabile și stabilitatea dimensională în timpulstrunjire cnc aluminiu.

Comparație de inginerie: 6061 vs. 7075 vs. 2024 vs. 5052
|
Gradul de aliaj |
Rezistența la tracțiune (MPa) |
Limita de curgere (MPa) |
Duritate (HB) |
Conductivitate termică (W/m·K) |
Indicele de prelucrabilitate (%) |
Caracteristici primare de strunjire |
Aplicații recomandate |
|
Al6061-T6 |
310 |
276 |
95 |
167 |
80% |
Duritate moderată; decupabilitate generală bună; sensibil la BUE la viteze mici. |
Carcase, fitinguri, generalpiese de strunjire cnc din aluminiu |
|
Al6061-T651 |
310 |
276 |
95 |
167 |
85% |
Stoc pre-întins; elimină tensiunea reziduală internă în timpul tăierilor asimetrice. |
Componente strunjite-de înaltă precizie, bucșe-perete subțiri |
|
Al7075-T6 |
572 |
503 |
150 |
130 |
90% |
Zinc aliat; duritatea mare produce așchii scurte, ușor de spart și finisaje netede. |
Arbore aerospațiale, știfturi de-solicitare ridicată, conectori structurali |
|
Al2024-T3 |
483 |
345 |
120 |
121 |
85% |
cupru aliat; rezistență ridicată la oboseală; formează mici așchii de curling; predispus la coroziune. |
Elemente de fixare structurale pentru aeronave, armături rotite cu sarcină mare- |
|
Al5052-H32 |
228 |
193 |
60 |
138 |
50% |
Aliaj de magneziu ne-tratabil termic-; moale și gumos; produce așchii lungi și continue. |
Hardware turnat marin, adaptoare de linie de fluide |
|
Al6063-T5 |
186 |
145 |
60 |
200 |
60% |
Limita de curgere mai scazuta; performanta termica ridicata; claritate cosmetică de anodizare excelentă. |
Amenajări arhitecturale, mâneci cosmetice răsucite |
|
Al7050-T7451 |
510 |
450 |
140 |
157 |
90% |
Întărire profundă cu susceptibilitate scăzută la coroziune la coroziune. |
Puțuri aerospațiale de apărare, forjate critice turnate |
Impactul asupra microstructurii și temperării: De ce T651 Eliberarea stresului previne deformarea
strunjire aluminiu 6061rămâne linia de bază pentru producția generală datorită echilibrului său de rezistență, sudabilitate și costul scăzut al materiilor prime. Cu toate acestea, duritatea sa mai mică a matricei (95 HB) o face predispusă la ruperea materialului și la micro-sudură atunci când viteza de tăiere scade sub 250 m/min.
Invers,strunjire aluminiu 7075beneficiază de zinc ca element de aliere primară (5,1–6,1% Zn). Duritatea matricei (150 HB) scurtează lungimea contactului sculei-așchii pe fața greblei, producând așchii crocante în formă de C-și permițând finisări ale suprafeței sub Ra 0,4 μm fără inserții de ștergător specializate.
Stocul standard de temperare T6 este tratat termic cu soluție-și îmbătrânit artificial. Acest lucru lasă gradienti mari de stres termic intern între limita exterioară și miez. Ca aserviciu de strunjire cnc aluminiufurnizorul rotește un arbore lung, îndepărtarea asimetrică a materialului dezechilibrează aceste câmpuri de stres interne, determinând axul să se încline.
Stocul de temperare T651 suferă o întindere la rece controlată de 1,5% până la 3,0% după tratamentul termic cu soluție. Această deformare permanentă redistribuie câmpurile interne de tensiune reziduală (Sij):
Pentrupiese mici din aluminiu turnatecu îndepărtarea simetrică a materialului, materialul standard T6 este suficient. Cu toate acestea, pentru caracteristici asimetrice, caneluri adânci sau arbori lungi, este necesară specificarea stocului T651 pentru a preveni distorsiunile dimensionale.
Geometriile sculelor, parametrii de tăiere și controlul calității suprafeței
Optimizareaprelucrare de precizie a aluminiuluinecesită potrivirea geometriei sculei și a parametrilor de tăiere cu proprietățile fizice ale aliajului de aluminiu.
Materiale de scule: Carbură neacoperită vs. Inserții de diamant PCD lustruite
Inserții standard acoperite cu PVD/CVD concepute pentru prelucrarea oțelului (conținând TiAlN sau Al2O3acoperiri) prezintă o afinitate chimică mare pentru aluminiu, accelerând formarea BUE. Performanță-înaltăprelucrare cu strung de aluminiunecesită geometrii distincte de scule:
· Carbură cu microgranule neacoperite (ISO K10–K20):Dispune de o oglindă-față lustruită de greblă (Ra<0.05 μm) to reduce friction coefficients (μ<0.2).
· Diamant policristalin (PCD):PCD tools feature extreme hardness (>8000 HV) și afinitate chimică zero pentru metalele neferoase. Inserțiile PCD durează de până la 50 de ori mai mult decât carbura, păstrând în același timp RaToleranțe de 0,2 μm pe serii lungi de producție.
· Unghiuri geometrice:Unghiuri pozitive ridicate de rake (+15∘către +25∘) forfecă curat aluminiul, în timp ce unghiuri de relief primare generoase (7∘la 11∘) previne frecarea flancurilor.

Matricea de optimizare a vitezei, a avansului și a adâncimii tăierii
|
Operația de întoarcere |
Viteza de taiere (Vc, m/min) |
Rata de alimentare (f, mm/tur) |
Adâncimea de tăiere (ap, mm) |
Inserați raza nasului ( rϵ, mm) |
Clasa materialului sculei |
|
Cotitură brută |
450−900 |
0.25−0.50 |
2.0−6.0 |
0.8−1.2 |
Carbură neacoperită (K10) |
|
Termină de strunjire |
900−1800 |
0.05−0.15 |
0.1−0.4 |
0,2−0,4 (Ștergător) |
PCD Diamond |
|
-Îstrunirea peretelui subțire |
300−600 |
0.04−0.08 |
0.05−0.2 |
0.2−0.4 |
PCD Diamond |
|
Alezarea internă |
400−800 |
0.08−0.20 |
0.2−1.5 |
0.4−0.8 |
Carbură de microgranule |
|
Filetare externă |
180−350 |
Depinde de pas |
0,05−0,18 (per trecere) |
Specific profilului |
Carbură neacoperită |
|
Despărțirea |
200−400 |
0.05−0.12 |
Lățimea instrumentului |
0,2 Raza marginii |
Carbură neacoperită |
Mecanica rugozității suprafeței șiRa Calcul
Rugozitatea teoretică a suprafeței (Ra) în operațiunile de strunjire se calculează folosind viteza de avans și raza inserției:
Ra ≈ f2 /(32 ⋅ rϵ)×1000
Unde:
· Ra= Rugozitatea teoretică a suprafeței (μm)
· f=Viteza de avans per rotație a arborelui (mm/rotare)
· rϵ= Introduceți raza colțului nasului (mm)
Exemplu de calcul:O trecere de finisare utilizând o inserție cu o rază de vârf de 0,4 mm la o viteză de avans de 0,12 mm/tur produce o rugozitate teoretică a suprafeței de:
Ra=0.122/(32⋅0.4)×1000=(0.0144/12.8)×1000=1.125 μm
Pentru a obține un finisaj în oglindă (Ra0,4 μm), viteza de avans trebuie redusă la 0,071 mm/tur sau trebuie aplicată o inserție de ștergător PCD cu o muchie de tăiere secundară aplatizată.
Trei pericole nedocumentate de strunjire a aluminiului și soluții de inginerie
Ghidurile de strunjire standard descriu vitezele și fluxurile de bază, dar omit modurile practice de eroare{0}}la podea. Dazao abordează aceste trei pericole inginerești nedocumentate prin protocoale tehnice.
Pericol 1: gravare chimică pre-anodizare vs. creșterea stratului de oxid
Anodizarea nu se așează pur și simplu deasupra unei piese turnate; consumă aluminiu de bază pentru a forma oxid de aluminiu (Al2O3).
În timpul anodizării standard de tip II (grosime totală a filmului de 10 μm):
· Penetrație în interior:50% (5 μm) din film înlocuiește aluminiul de bază.
· Creștere exterioară:50% (5 μm) se formează dincolo de limita fizică inițială.
· Pierdere de metal pre-gravare:Înainte de anodizare, piesele suferă o gravare alcalină (NaOH) pentru a îndepărta uleiurile și oxizii nativi. Această gravare îndepărtează uniform 3 până la 8 μm de metal de bază pe suprafață.
Ecuația modificării dimensionale pentru diametrele arborelui extern (Dfinal):
ΔD=2⋅(Creșterea filmului spre exterior – Pierderea metalelor cu gravare)
Dacă gravarea alcalină îndepărtează 7 μm pe latură și anodizarea adaugă 5 μm de creștere exterioară pe latură, diametrul net exterior al arboreluiscadecu 4 μm (0,004 mm). Pentru toleranță-strânsăpiese din aluminiu de strunjire cnc, nereușirea să calculeze pierderea pre-gravare rezultate în dimensiuni în afara-de-spec.
Protocolul de inginerie Dazao:Dazao folosește o matrice de pre-compensare dimensională automată înainte de prelucrarepiese strunjite din aluminiu personalizate:

Pericol 2: Zgârieturi continue de înfășurare cu așchii „-cuibări de păsări”.
La executarestrunjire din aluminiu cu diametru marepe tipurile ductile, cum ar fi 6061-T6 sau 6063, materialul tăiat formează un cip panglică continuu, de mare viteză. Acest cip se înfășoară în jurul axului de strung sau al stâlpului sculei, provocând riscuri operaționale severe:
· Așchiile de panglică care se rotesc zgârie suprafețele rotite (Ra0,8 μm se degradează la Ra>3.2 μm).
· Așchiile se împachetează în bare de plictisire, provocând zgomot și spargerea sculei.
Protocolul de inginerie Dazao:Dazao atenuează împachetarea cipurilor utilizând o intervenție în două-părți:
1. Lichid de răcire de-înaltă presiune (HPC):Dirijarea unui flux de lichid de răcire de 70 de bari (1015 PSI) prin suportul de scule direct în zona de forfecare aplică un șoc termic rădăcină de așchii, întărind și fracturând panglica de aluminiu.
2. Inserții personalizate pentru spargerea așchiilor Wave:Pământ-în spărgătoare de așchii cu val îndoiți așchiul într-un unghi ascuțit imediat când iese din suprafața greblei, forțându-l să se rupă în segmente discrete în formă de C-.
Pericol 3:-Bucșă de perete subțire deformare și retur
La întoarcerea unuiprelucrare bucșe din aluminiucomponentă cu o grosime a peretelui sub 1,5 mm, mandrinele hidraulice tradiționale cu trei-fălci concentrează forțele de strângere în trei puncte, deformând inelul într-o formă tri-lobulată în timpul prelucrării.
Când este eliberată din mandrina, piesa revine, rezultând un orificiu ne-circular.
Protocolul de inginerie Dazao:
· Fălci moi în formă de plăcintă la 360 de grade-:Dazao folosește fălci de plăcintă complet înfășurate, personalizate-alezitate, care înconjoară întreaga circumferință a piesei de prelucrat, distribuind forța de strângere uniform și reducând presiunea radială de la 3,0 MPa la 0,4 MPa.
· Ciclu de prelucrare în două-etape:În loc să finalizeze strunjirea OD și găurirea ID într-o singură operațiune continuă, Dazao execută o secvență de prelucrare în două-detensionare-etape. În prima fază, tăierile de degroșare agresive îndepărtează 80% până la 90% din stocul de material (lăsând o marjă de finisare de 0,3 mm), eliberând stresul rezidual intern și permițând disiparea căldurii termice. Mandrina hidraulică este apoi complet deblocată, permițând piesei de prelucrat să revină în starea sa de echilibru natural nesolicitat. În cele din urmă, piesa este strânsă din nou sub presiune ultra-joasă (0,3 MPa) în fălcile plăcintei pentru o trecere de finisare cu viteză mare-cu scule PCD ascuțite, obținând în mod fiabil rotunjimea alezajului în intervalul 0,003–0,005 mm.
Toleranțe ale aluminiului de strunjire CNC, grosime perete și reguli de proiectare DFM
Înțelegerea limitelorstrunjire cnc tolerante aluminiupermite inginerilor să proiecteze componente-eficiente din punct de vedere al costurilor fără a supra-specifica înștiințările caracteristicilor.
Limite de toleranță ISO 2768 vs. capabilități de producție de precizie
|
Dimensiunea caracteristicii |
ISO 2768-m (Standard) |
ISO 2768-f (Fin) |
Capacitatea de precizie Dazao |
Specificație de proiectare recomandată |
|
Diametrul exterior (OD < 30mm) |
±0,100 mm |
±0,050 mm |
±0,005 mm (±0,0002 inchi) |
±0,012 mm |
|
Diametrul interior (ID < 30mm) |
±0,100 mm |
±0,050 mm |
±0,008 mm (±0,0003 inchi) |
±0,015 mm |
|
Lungime totală (L < 100 mm) |
±0,200 mm |
±0,100 mm |
±0,010 mm (±0,0004 inchi) |
±0,025 mm |
|
Concentricitate / Runout |
0,050 mm TIR |
0,020 mm TIR |
0,005 mm TIR |
0,012 mm TIR |
|
Cilindricitatea alezajului |
0,040 mm |
0,015 mm |
0,004 mm |
0,008 mm |
|
Diametrul pasului filetului |
Clasa 2A / 2B |
Clasa 3A/3B |
Offset personalizat de pre-acoperire |
Clasa 2A / 2B (pre-anodizare) |

Ghid DFM: grosimea peretelui, reliefurile filetului și raporturile de aspect ale arborelui
Instrucțiuni privind grosimea peretelui
· Grosimea minimă a peretelui nesuportat:0,75 mm.
· Grosimea recomandată a peretelui:Mai mare sau egală cu 1,50 mm.
· Pentruprelucrare bucșe din aluminiu, mențineți un raport lungime{0}}la-grosime-perete (L/T) sub 10:1 pentru a preveni vibrațiile în timpul găuririi interioare.
Relief filet și teșituri
· Specificați întotdeauna o canelură de degajare a firului la umărul firelor externe. Lățimea reliefului trebuie să fie egală cu cel puțin 1,5 × pasul filetului, cu o adâncime care se extinde cu 0,2 mm sub diametrul minor.
· Specificați 45∘×0,5 mm trecere-în teșituri la toate porniile de filet pentru a preveni formarea bavurilor în timpul-turnirii cu viteză mare.
Limitele raportului de aspect pentru prelucrarea arborelui
· Pentruprelucrarea arborelui din aluminiu, rapoartele dintre lungime- și-diametru (L/D) neacceptate nu trebuie să depășească 4:1. Pentru proiecte complexe care necesită concentricitate mare, consultați-necapabilități personalizate de prelucrare a arborelui din aluminiu.
· Pentru raporturi între 4:1 și 10:1, specificați un contraport viu cu un 60∘gaura centrală.
· For L/D>10:1, este necesar un centru de strunjire CNC de tip elvețian sau de tip elvețian-pentru a preveni deformarea arborelui din cauza presiunii sculei.
Opțiuni de finisare a suprafeței și protocol de asigurare a calității
Operațiunile de finisare completează procesul de producție pentru componentele strunjite, asigurându-se că piesele îndeplinesc specificațiile funcționale și estetice exacte.
Tipuri de anodizare, conversie de cromat și efecte de sablare a mărgelelor
La alegereopțiuni de finisare a suprafeței din aluminiu, inginerii trebuie să țină seama de modul în care creșterea stratului afectează toleranțele mecanice:
|
Opțiunea de finisare |
Descrierea procesului |
Grosimea stratului |
Impact asupra toleranțelor |
Aplicații tipice |
|
Anodizare tip II (clar/culoare) |
Acoperire electrolitică cu baie acidă |
8−15 μm |
Crește dimensiunile cu 4−8 μm pe latură |
Carcase cosmetice, console, dispozitive de consum |
|
Anodizare tip III (acoperire tare) |
Acoperire electrolitică cu temperatură joasă-înaltă-tensiune |
25−50 μm |
Crește dimensiunile cu 12−25 μm pe latură |
Suprafețe de uzură, manșoane hidraulice, arbori de culisare |
|
Conversie cromat (Alodine 1200) |
Film chimic (conform RoHS) |
<1 μm |
Neglijabil (±0,00 mm) |
Piese de împământare electrică, pre-{0}}tratare a vopselei |
|
Sablare cu mărgele |
Impact cu mărgele de sticlă fină sub presiune |
N/A |
Îndepărtează 1−3 μm metal ne-uniform |
Suprafețe cosmetice mate, îndepărtând liniile de cotitură |

Fluxuri de lucru de inspecție: CMM, profil optic și verificarea materialelor
Pentru a menține respectarea strictă la standardele ISO9001:2015 și IATF16949:2016, Xiamen Dazao Machinery execută un protocol cuprinzător de verificare:
1. Verificarea materiei prime:Analizoarele portabile de aliaje XRF verifică compoziția materialului înainte de a încărca stocul de bare, eliminând amestecurile de aliaj-.
2. În-Stabilizarea termică a procesului:Piesele scoase de la strunguri sunt supuse unei imbiberi de 2-ore într-un laborator de inspecție climatizat (20∘C±0.5∘C) înainte de măsurarea CMM.
3. Inspecția profilului filetului:Piesele filetate din aluminiu sunt măsurate folosind grafice optice de umbre și micrometre de pas calibrate, mai degrabă decât pe baza manometrelor standard.
4. Ambalaj de protecție:Terminatpiese mici din aluminiu turnatesunt ambalate în pungi cu bule VCI anti-statice individuale sau în tăvi de spumă EPE frezate-personalizate, prevenind contactul metal-cu-metal în timpul transportului internațional de mărfuri.
Defalcarea costurilor de strunjire CNC și optimizarea achizițiilor
Înțelegerea modului în care deciziile din atelier conduc costurile componentelor dă putere echipelor de achiziții să optimizeze alocarea bugetului fără a sacrifica performanța.
Factori cheie de cost în prelucrarea cu strung de precizie a aluminiului
Cost total=Cmaterial+Tciclu×Rmaşină+Cscule+Cfinisare
Unde:
· Cmaterial= Greutatea stocului brut × costul aliajului pe kg - credit de răscumpărare deșeuri.
· Tciclu= Durata totală de la podea-la-pardoseală (degroșare, finisare, tăiere cu filet, desfacere).
· Rmaşină= Viteza orară a strungului CNC sau a centrului frezei cu mai multe-axe-.
· Cfinisare= Costurile de anodizare, mascare sau placare pe unitate.
Design și strategii de aprovizionare cu materiale pentru a reduce costul unitar
Strategia 1: Tuburi vs. Stock de bară solidă pentru bucșe
La fabricarea unuiprelucrare bucșe din aluminiucomponentă cu un diametru exterior de 70 mm și un diametru interior de 50 mm, pornind de la stocul de bare solide necesită găurirea a 51% din volumul materialului inițial.
Trecerea la țevile din aluminiu extrudat fără sudură reduce timpul total al ciclului cu 35% și consumul de material cu 40%.
Strategia 2: consolidarea operațiunilor cu mai multe-axe
Executarea operațiunilor de strunjire pe un strung standard cu 2-axe, urmată de transferul componentelor la o freză cu 3-axe pentru găurirea încrucișată, introduce taxe de configurare a doua operațiune și erori de stivuire de aliniere radială.
Dazao foloseșteservicii de prelucrare a frezei-cu mai multe axe-echipat cu scule active și capabilități ale axei Y-pentru a finaliza strunjirea, frezarea, găurirea transversală-și filetarea într-o singură configurare automată. Această abordare reduce taxele de configurare și garantează o precizie reală a poziției cu 0,010 mm.
Parteneriat cu Dazao Machinery pentru piese strunjite din aluminiu personalizate
Preciziestrunjire cnc aluminiunecesită o supraveghere tehnică clară în fiecare fază a producției-de la selecția aliajului brut și reducerea tensiunilor T651 până la optimizarea geometriei sculei și compensarea toleranței pre-anodizării. Parteneriat cu un experimentatproducator de piese de strunjire din aluminiuprecum Xiamen Dazao Machinery elimină riscurile de calitate și optimizează costurile unitare de producție.
Următorii pași pentru echipele de achiziții și inginerie
1. Aplicați principiile DFM:Verificați desenele componentelor pentru razele interne adecvate (R mai mari sau egale cu 0,8 mm), grosimea peretelui și canelurile de joc ale filetului.
2. Definiți cerințele de suprafață:Specificați R acceptabilalimitele și standardele de acoperire post-procesare (Tip II vs. Tip III) pe desenele dvs. de inginerie.
3. Angajați Dazao pentru evaluarea DFM timpurie:Trimiteți fișierele dvs. CAD echipei de ingineri Xiamen Dazao Machinery pentru proiectare instantanee-pentru-analiza de fabricație și cotație transparentă.

Întrebări frecvente (FAQ) pentru strunjirea aluminiului CNC
01.De ce firele de aluminiu se leagă sau nu inspecția calibrul filetului după anodizare?
02.Cum împiedicați bucșele de aluminiu cu pereți subțiri-să devină ovale în timpul prinderii strungului?
03.Cum elimini așchiile-păsărilor atunci când prelucrezi cu strung aluminiu moale 6061 sau 6063?
04.De ce arborii din aluminiu 6061-T6 se deformează după îndepărtarea materialului și cum se fixează?
05.Cum poate un strung CNC să realizeze unRa 0.4 μm (16 μin) finisarea suprafeței fără lustruire manuală?
06.Este țeava din aluminiu fără sudură mai ieftină decât bara solidă pentru strunjirea manșoanelor goale?