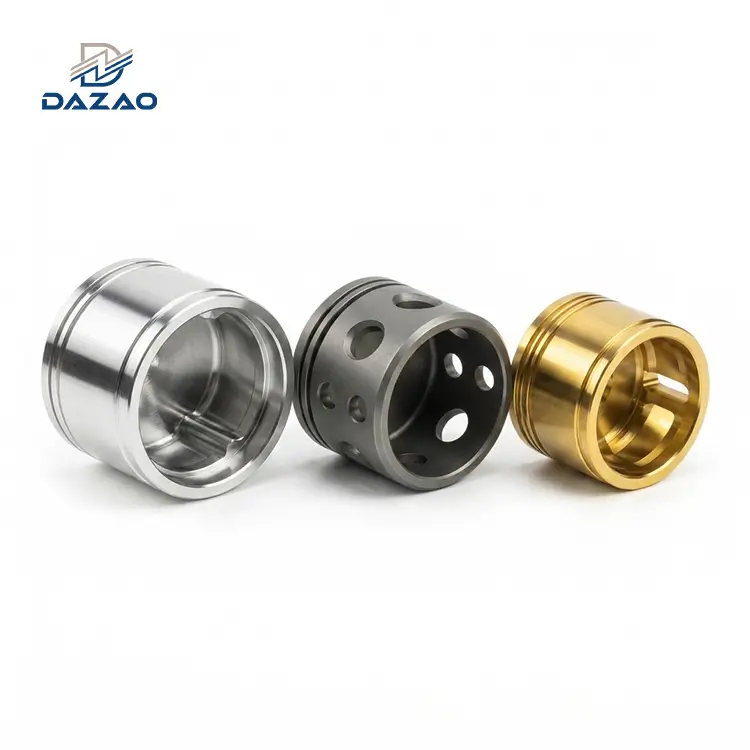
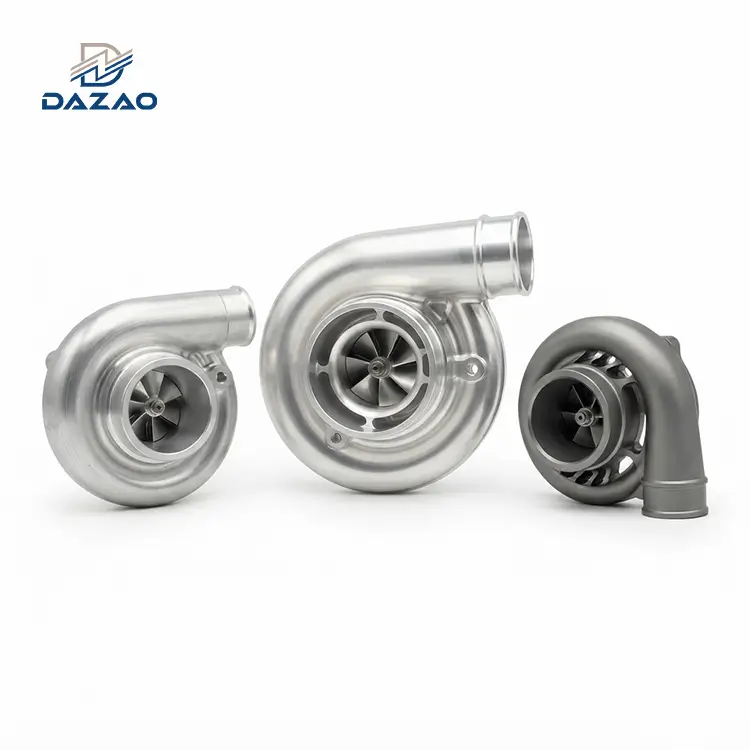
1. Selectarea materialului: Never specify Al6061-T6 plate for high-volume pocketing (>40% îndepărtare a metalului). Specificați întotdeauna stres-eliberatAl6061-T651pentru a preveni înclinarea și deformarea post{0}}prelucrare.
2. Regulă de creștere a anodizării:Straturile de oxid anodizat cresc cu 50% spre interior și 50% spre exterior. Pentru un anodizat cu strat dur de tip III (grosime totală de 40 μm), pre-aparați diametrele interne ale alezajului0,040 mm mai maredecât dimensiunea țintă post-anodizată finală.
3. Calea instrumentului de buzunar adânc:Înlocuiți crestarea convențională cu frezarea trocoidală dinamică (ae=10%−15%D, ap=2−3D). Combinați cu freze șlefuite cu 3-caneluri și lichid de răcire MQL/-înaltă presiune pentru a elimina microsudarea aluminiului (uzura) și ruperea sculei.
4. Geometria sculei:Folosiți freze cu 2-caneluri pentru un spațiu de degroșare greu și 3-caneluri, 45 de grade, cu un strat de carbon Diamond-Like Carbon (DLC) pentru finisare de mare viteză. Evitați acoperirile TiAlN din cauza afinității chimice dintre titan și aluminiu.
5. Toleranțe economice:Toleranța comercială standard pentru piesele din aluminiu frezate CNC esteISO 2768-m (±0,05 mm). Strângerea toleranțelor la ±0,005 mm crește costurile ciclului de prelucrare cu 280% datorită trecerilor lente de finisare, stabilizării termice și inspecției CMM 100%.
Ghid de inginerie pentru frezarea CNC a aluminiului pentru piese prelucrate cu precizie
Aliajele de aluminiu reprezintă peste 65% din toate componentele structurale metalice ușoare-procesate în producția de precizie prin contract. În carcasele grupului de propulsie auto, brațele structurale robotizate, șasiurile de diagnostic medical și nervurile structurale aerospațiale, aluminiul oferă un raport excepțional de rezistență-la-greutate (până la 130 kN·m/kg) asociat cu o conductivitate termică care atinge 167 W/m·K.
În ciuda consensului larg din industrie care etichetează aluminiul ca un metal ușor de prelucrat, producția de mare-volum suferă în mod obișnuit de moduri de defecțiuni neprevăzute. Coeficienți de dilatare termică (23×10−6/K pentru Al6061), puncte de topire scăzute (~660∘C), ductilitatea materialului și tensiunile interne reziduale de rulare creează obstacole inginerești semnificative. Prelucrarea necontrolată produce piese deformate, uzură pe marginile tăietoare, împachetarea așchiilor și dimensiuni în afara--specificate după anodizarea post-procesare. Pentru o privire de ansamblu asupra proprietăților aliajelor structurale, inginerii ne pot consultaghid cuprinzător de prelucrare CNC din aluminiu.
Fondată în 2000,Utilaje Xiamen Dazaooperează unități de producție certificate ISO9001:2015 și IATF16949:2016 echipate cu centre de prelucrare CNC cu 3 axe, 4 axe și simultane cu 5 axe. După ce au procesat peste 4,2 milioanepiese din aluminiu frezate cncpeste două decenii, echipa noastră de ingineri a alcătuit acest ghid tehnic. Acest document furnizează date empirice de prelucrare, modele de compensare a toleranței matematice, criterii de selecție a sculelor, analize de-cauza principală a defecțiunilor și reguli de proiectare-de reducere a costurilor pentru clienții potențiali de achiziții și inginerii mecanici.
FLUX DE LUCRU DE FREZARE CNC ALUMINIU și DFM:
· Step 1: MATERIAL SELECTION ->Al6061-T651 (eliberat de stres), Al7075-T6, Al5052-H32
· Step 2: DFM ANALYSIS -> Wall Thickness >= 0.8mm, adâncimea buzunarului<= 5x Radius (R >= 1.1r)
· Step 3: TOLERANCE PLAN ->Standard ISO 2768-m|Compensare matematică pre-anodizare
· Step 4: TOOLING & PATHS ->3-Flute 45 grade Helix DLC acoperit|Frezare trohoidală dinamică
· Step 5: QUALITY VERIFICATION ->Spectrometrie optică|Inspecție 3D CMM|Audit ISO/IATF
Selecția aliajului de aluminiu și prelucrabilitatea metalurgică
Selectarea calității optime de aluminiu necesită echilibrarea rezistenței mecanice, rezistenței la coroziune, sudabilității, costului materiilor prime și indicelui de prelucrabilitate. Mai jos este o analiză inginerească detaliată a aliajelor primare de aluminiu forjat utilizate înfrezarea de precizie a aluminiului.
Comparația indicelui de prelucrabilitate relativă (%):
· Al7075-T6: 100%
· Al2024-T3: 95%
· Al6061-T651: 85%
· Al7050-T7451: 80%
· Al5052-H32: 50%
Al6061 T6 versus T651 Reguli de selecție a temperării
Al6061 (familia Al{-Mg{-Si) este calul de muncă al ingineriei generale. Prezintă duritate ridicată, rezistență bună la coroziune și sudabilitate excelentă.
· Compoziția chimică Linia de bază:Magneziu (0,8%–1,2%), Siliciu (0,4%–0,8%), Cupru (0,15%–0,40%), Crom (0,04%–0,35%), Fier (mai puțin sau egal cu 0,7%).
· Diferențele de stare de temperare (T6 vs. T651):
· Temperatură T6:Soluție tratată termic-și îmbătrânită artificial. Materialul T6 păstrează tensiuni reziduale interne ridicate induse în timpul călirii rapide cu apă. Atunci când buzunare grele îndepărtează metal semnificativ de pe o parte a plăcii T6, aceste tensiuni interne se dezechilibrează, ducând la curbarea severă a părții.
·T651 temperatură:Soluție tratată termic-, stres-atenuat prin întindere controlată (1,5% până la 3% fixare permanentă) și apoi îmbătrânită artificial.Noastre mandates Al6061-T651 stock for all plate components requiring >30% îndepărtare a materialului.
Al7075 Caracteristici de frezare aerospațială de înaltă rezistență
Al7075 (familia Al{-Zn-Mg{-Cu) este o calitate aerospațială ultra{-înaltă-. Zincul este elementul primar de aliere (5,1%–6,1%).
· Compoziția chimică Linia de bază:Zinc (5,1%–6,1%), magneziu (2,1%–2,9%), cupru (1,2%–2,0%), mangan (0,30%), siliciu (0,40%).
· Performanță de prelucrare:Limita de curgere atinge 503 MPa (aproape dublu față de 6061-T6). Materialul taie cu așchii scurte și casante și prezintă un comportament de guma zero, dând o rugozitate superioară a suprafeței (Ra<0.4μm) during finishing.
· Limitări:Costul ridicat al materiilor prime (~ 2,2 × prețul 6061), rezistență redusă la coroziune și sudabilitate slabă.
Comparație de performanță a aliajului secundar pentru Al5052 Al2024 și Al7050
· Al5052-H32:Aliaj ne-tratabil termic-cu conținut ridicat de magneziu (2,2%–2,8%). Foarte ductil și moale, făcându-l predispus la acumularea de margini și așchii lungi și stringoase în timpul măcinarii. Cel mai potrivit pentru suporturile din tablă care necesită îndoire ulterioară.
· Al2024-T3:Cupru-aluminiu aliat care oferă o rezistență remarcabilă la oboseală. Utilizat pe scară largă în benzile de forfecare a aeronavelor și elementele de tensionare. Necesită un control strâns al temperaturii în timpul măcinarii datorită expansiunii termice.
· Al7050-T7451:Dezvoltat pentru piese structurale aerospațiale de-secțiuni groase (peste 100 mm grosime). Oferă o rezistență superioară la crăpare la coroziune-în comparație cu 7075-T6.

Matricea detaliată a proprietăților metalurgice și a prelucrabilității
|
Calitate și temperatură din aluminiu |
Densitate (g/cm3) |
Rezistența la tracțiune (MPa) |
Limita de curgere (MPa) |
Duritate Brinell (HB) |
Conductivitate termică (W/m⋅K) |
Coeficientul de dilatare termică ( μm/m⋅∘C) |
Evaluare de prelucrabilitate (%) |
Aplicație primară în industria |
|
Al6061-T6 |
2.70 |
310 |
276 |
95 |
167 |
23.2 |
80% |
Suporturi auto, rame industriale |
|
Al6061-T651 |
2.70 |
310 |
276 |
95 |
167 |
23.2 |
85% |
Plăci structurale de precizie, camere semiconductoare |
|
Al7075-T6 |
2.81 |
572 |
503 |
150 |
130 |
23.6 |
100% |
Nerfurile aerospațiale, brațele robotice-de mare stres |
|
Al7075-T651 |
2.81 |
572 |
503 |
150 |
130 |
23.6 |
100% |
Componente structurale aeronavelor, suporturi de apărare |
|
Al2024-T3 |
2.78 |
483 |
345 |
120 |
121 |
22.8 |
95% |
Panouri aerospațiale, hardware militar |
|
Al5052-H32 |
2.68 |
230 |
193 |
60 |
138 |
23.8 |
50% |
Carcase marine, suporturi de tablă |
|
Al7050-T7451 |
2.83 |
524 |
462 |
140 |
157 |
23.5 |
80% |
Heavy aerospace bulkheads (>80 mm grosime) |
Eșecuri la frezarea aluminiului CNC și soluții pentru atelier
Ghidurile standard de prelucrare prezintă adesea scenarii teoretice ideale. La nivelul atelierului, condițiile reale de-producție introduc variabile fizice complexe. Mai jos sunt trei cazuri detaliate de defecțiuni tehnice documentate la Dazao Machinery, împreună cu protocoalele tehnice dezvoltate pentru a le rezolva.
REZUMATUL DEFECTĂRII PENTRU FACULUI DAZAO:
1. Residual Stress Warping -> Root Cause: Unbalanced quenched stress in Al6061-T6 plate ->Soluție: Treceți la Al6061-T651 + Degroșare simetrică + Recoacere la efort.
2. Anodizing Bore Shrinkage -> Root Cause: 50% inward growth of Al2O3 layer during anodizing ->Soluție: alezajul pre-mașină este mai mare utilizând formula de compensare Dazao.
3. Chip Packing & Micro-Welding -> Root Cause: High RPM thermal softening with 4-flute end mill in deep slot ->Soluție: freză DLC cu 3 caneluri + cale trochoidă dinamică + 70-bară MQL.
Eliminarea deformarii stresului rezidual și înclinarea parțială
Descrierea incidentului
O comandă de 150 de plăci de carcasă aerospațială (350 mm × 200 mm × 15 mm) frezate din placa standard Al6061-T6 a prezentat o eroare de arc inacceptabil de mare după prelucrare. La eliberarea fălcilor menghinei, centrul plăcii s-a înclinat în sus, creând o eroare de planeitate de0.82mm pe lungimea de 350 mm. Acest lucru a depășit toleranța de desen mai mică sau egală cu 0,05 mm, ceea ce a făcut ca întregul lot inițial să eșueze controlul calității.
Analiza cauzei fundamentale
Placa standard Al6061-T6 conține tensiuni interne de compresiune reziduale ridicate la suprafețele exterioare, echilibrând tensiunile interne de tracțiune de la călirea cu apă. Prelucrarea unei cavități cu volum de 60% în partea superioară a distrus acest echilibru. Stratul compresiv inferior rămas netulburat sa extins în raport cu partea de sus, deformând componenta.
Protocolul de inginerie Dazao
1. Înlocuirea materialului:Specificația materialului a fost schimbată de la Al6061-T6 laAl6061-T651, utilizând stocul de farfurii-detensionate.
2. Calea instrumentului de degroșare simetrică:Implementarea unui program echilibrat de îndepărtare a metalelor. A prelucrat 50% adâncime pe partea A, a răsturnat piesa de prelucrat pentru a prelucra 100% adâncime pe partea B și apoi a revenit pe partea A pentru trecerea finală.
3. Pasul de reducere a stresului termic:S-a introdus o coacere intermediară de recoacere cu eliberare a tensiunii (175 °C timp de 2 ore, răcit în cuptor) după măcinarea brută înainte de trecerile finale de finisare de precizie. Eroare de planeitate a scăzut mai jos0,018 mm.
Calculul deplasărilor dimensionale de anodizare pentru găuri de precizie
Descrierea incidentului
Un lot de carcase de îmbinare a robotului 7075-T6 a prezentat un orificiu de rulment de precizie specificat la
∅28.000mm (potrivire H7). Urmândfrezare cnc de precizie aluminiuoperatiuni, verificarea CMM alezajele verificate la ∅28.012mm. Piesele au fost trimise pentru anodizare cu strat dur de tip III (grosime nominală a stratului de 40 μm). Inspecția post-anodizare a arătat că diametrele interne ale alezajului au scăzut la ∅27,968 mm, făcând întregul lot inutilizabil pentru asamblarea rulmenților.
Analiza cauzei fundamentale
Anodizarea este un proces de conversie electrochimică care transformă aluminiul pe bază de suprafață în oxid de aluminiu (Al2O3). crucial,stratul anodizat crește cu 50% în interior în substrat și 50% în exterior de suprafața originală.
O grosime totală a filmului de 40 μm se formează în exterior cu 20 μm pe perete. Pentru un orificiu intern, această creștere spre exterior reduce diametrul intern cu 2×20μm=40μm (0,040 mm). La evaluareopțiuni de finisare a suprafeței cu anodizare de precizie, aporturile dimensionale de pre-prelucrare trebuie aplicate cu rigurozitate.
Formula și protocolul de compensare matematică
Pentru a atinge dimensiunea țintă post-anodizare (Dfinal), dimensiunea prelucrată pre-anodizare (Dpre) trebuie calculate folosind următoarele ecuații:
Creștere exterioară pe perete (δafară)=Tfilm×0.50
Pentru găuri interioare: Dpre=Dfinal+(2×δafară)
Pentru arbori externi: Dpre=Dfinal−(2×δafară)
Unde Tfilm reprezintă grosimea totală a stratului de anodizare.
Dazao Diagrama de pre-prelucrare ale alezajului (țintă: H7 Fit∅28.000mm)
|
Tip de anodizare |
Grosimea filmului specificat ( TfilmTfilm) |
Creștere exterioară/Perete ( δoutδafară) |
Țintă de prelucrare ale alezajului ( DpreDpre) |
Postul final-Dimensiunea orificiului anodizat ( DfinalDfinal) |
|
Fara anodizare |
0μm |
0.000 mm |
∅28.010mm |
∅28.010mm |
|
Tip II Clear |
12μm±2μm |
0,003 mm |
∅28,016mm |
∅28.010mm |
|
Tip II Negru |
20μm±3μm |
0,005 mm |
∅28.020mm |
∅28.010mm |
|
Strat dur de tip III |
40μm±5μm |
0,010 mm |
∅28.030mm |
∅28.010mm |
|
Tip III Hard + PTFE |
50μm±5μm |
0,0125 mm |
∅28.035mm |
∅28.010mm |
Prevenirea uzurii prin microsudare și ambalarea adâncă a așchiilor de buzunar
Descrierea incidentului
În timpul frezării cu viteză mare-a unui buzunar adânc de 45 mm (raport L/D=7.5:1) în Al6061 folosind un buzunar de 6 mm
Freza standard cu 4 caneluri care funcționează la 12.000 rpm, ruperea sculei a avut loc la fiecare 12 până la 15 părți. Pereții laterali ai cavității prezentau urme de zgârieturi adânci, uzurire severă și aluminiu topit sudat în caneluri pentru scule.
Analiza cauzei fundamentale
1. Limitarea volumului flaut:O freză cu 4-canaluri posedă esofago îngust. Adânc într-un buzunar, așchiile de aluminiu nu pot fi evacuate, cauzând re-tăierea așchiilor.
2. Înmuiere termică:Frecarea a crescut rapid temperatura peste 250∘C. Aluminiul ductil s-a topit și s-a sudat pe canelurile sculelor din carbură de tungsten, formând unBuilt-Up Edge (BUE)care a prins și rupt tăietorul.
Protocolul de inginerie Dazao
1. Reproiectarea sculelor:Standardizat pe o freză cu 3-caneluri, 45 de grade, cu caneluri lustruite în oglindă-și o acoperire cu carbon asemănător cu diamant (DLC) (coeficient de frecare μ<0.1).
2. Traseul trohoidal dinamic:Abandonarea-întreaga lățime. Traseele sculei de frezare dinamică aplicate menținând angajarea radială (ae) de 12% din diametrul sculei (0,72 mm) și adâncimea axială completă (ap) de 2,0×D(12,0mm).
3. Livrarea lichidului de răcire de înaltă-presiune:S-a instalat 70-bari de lubrifiere în cantitate minimă (MQL) cu ceață de ulei vegetal pentru a arunca așchii în sus și în afara cavităților adânci. Durata de viață a sculei a crescut cu850%cu zero erori de micro-sudare.

Depășirea deformării elastice sub fixarea dispozitivului
Descrierea incidentului
Componentele inelare cu pereți-subțiri (120 mm OD × 114 mm ID × 30 mm Înălțime, grosimea peretelui 3,0 mm) frezate în interiorul unei menghine hidraulice standard au trecut controalele rotunjimii în timp ce sunt prinse (mai mică sau egală cu 0,010 mm). Odată dez-strânse, inelele s-au extins elastic într-o formă ovală, arătând o eroare de rotunjime de0,14 mm.
Soluţie
S-au înlocuit fălci de menghină mecanică în 2 puncte cufălci moi-contur complet, 360 de grade-prelucrate pentru a se potrivi cu profilul exterior al piesei de prelucrat. Cuplu de strângere hidraulic redus de la 45N⋅m la 12N⋅m, combinat cu o placă de fixare cu vid pentru trecerile finale de fațare. Eroarea de rotunjire a fost redusă la 0,008 mm.
Selectarea sculelor de tăiere și optimizarea vitezelor și avansurilor
Optimizareaviteze și avansuri de frezare cnc a aluminiuluinecesită înțelegerea modului în care geometria sculei, selecția substratului de carbură, acoperirile și dinamica de tăiere interacționează.
Cerințe privind geometria canelului și acoperirea DLC
Selecția numărului de flaut
· Freze cu 2 flute:Prezintă cel mai mare volum al esofagoului. Ideal pentru operațiuni grele de frezare cu adâncime, crestare și degroșare în calități moi (Al5052, Al6061) unde volumul de așchii este mare.
· Freze cu 3 flute:Reprezinta echilibrul optim pentru frezarea pieselor din aluminiu. Oferă o rezistență a miezului cu 50% mai mare decât modelele cu 2-caneluri, menținând în același timp suficient spațiu liber pentru așchii pentru frezarea dinamică de mare viteză.
· Freze cu 4 flute:Limitat la operațiuni de finisare ultra-ușoare (aeMai mică sau egală cu 2%D) în siliciu-înaltă sau aliaje cu dur-înaltă (Al7075). Evitați pentru degroșarea generală din cauza spațiului mic de degajare a așchiilor.
Dinamica unghiului elicei
· Helix standard de 30 de grade:Produce forțe radiale mai mari, încurajând vibrația în secțiunile-subțiri cu pereți.
· Helix înaltă de 45 de grade / 55 de grade:Transformă forțele radiale de tăiere în forțe axiale, ridicând așchiile fără probleme pe caneluri și îmbunătățind finisajul peretelui lateral.
· Helix variabilă (de exemplu, 38 de grade / 41 de grade / 45 de grade):Întrerupe frecvența de rezonanță armonică în timpul tăierii, eliminând urmele de zbârcire de pe protuberanțe lungi.
Tehnologii de acoperire
· Carbură lustruită neacoperită:Carbură de tungsten microgranulă lustruită pe o suprafață oglindă (Ra<0.05μm) prevents aluminum adhesion.
· Diamond-Like Carbon (DLC): Amorphous carbon coating providing extreme hardness (Vickers>5000HV) și un coeficient de frecare scăzut (~0,05). Excelent pentru prelucrare uscată sau MQL.
· Nitrură de zirconiu (ZrN):Oferă stabilitate termică ridicată și previne formarea marginilor.
· Interdicție de acoperire: Nu utilizați niciodată unelte acoperite cu TiAlN sau AlTiN pe aluminiu. Conținutul de aluminiu din acoperire are o afinitate chimică cu piesa de prelucrat din aluminiu, accelerând micro-sudura și distrugerea sculelor.
Formule matematice pentru viteze de avans și de îndepărtare a materialului
1. Viteza de taiere (Vc, metri pe minut):
Vc=(π⋅D⋅n)/1000
Unde D este diametrul sculei în mm și n este viteza axului în RPM.
2. Viteza axului (n, RPM):
n=(Vc⋅1000)/(π⋅D)
3. Rata de avans (Vf, mm pe minut):
Vf=n⋅z⋅fz
Unde z este numărul de fluturi și fzeste hrana pe dinte (mm/dinte).
4. Rata de îndepărtare a materialului (MRR, cm3/min):
MRR=(ap⋅ae⋅Vf)/1000
Unde apeste adâncimea de tăiere axială (mm) și aeeste lățimea de tăiere radială (mm).
Viteze și avansuri Matricea parametrilor operaționali
Următoarea matrice de referință se aplică pentru prelucrarea sculelor din carbură cu microgranuleAl6061-T651şiAl7075-T6în condiții de lichid de răcire de inundație sau MQL.
|
Operațiunea |
Diametrul sculei (D, mm) |
Numărătoare de flaut |
Acoperire |
Vc (m/min) |
Viteza axului (n , RPM) |
Furaj / Dinte ( fz, mm) |
Tăiere radială (ae) |
Tăiere axială (ap) |
MRR țintă (cm3/minc) |
|
Slotting grele |
12.0 |
2 |
Lustruit neacoperit |
450 |
12,000 |
0.08 |
1.00×D (12 mm) |
0.50×D (6 mm) |
518 |
|
Frezare dinamică |
10.0 |
3 |
Acoperit DLC |
750 |
23,800 |
0.12 |
0.15×D (1,5 mm) |
2.00×D (20 mm) |
257 |
|
Finisare-perete de mare viteză |
10.0 |
3 |
Acoperit DLC |
900 |
28,600 |
0.05 |
0.02×D (0,2 mm) |
1.50×D (15 mm) |
12.8 |
|
Frezare frontală (Fly Cutter) |
50.0 |
4 |
Inserții PCD |
1,200 |
7,600 |
0.15 |
0.75×D (37,5 mm) |
0,80 mm |
182 |
|
Deep Micro-Buzunar |
3.0 |
2 |
Acoperit DLC |
300 |
31,800 |
0.02 |
0.20×D (0,6 mm) |
0.30×D (0,9 mm) |
0.68 |

Model de decizie de frezare a aluminiului cu trei axe versus cinci axe
Selectând între 3 axe și simultanfrezare aluminiu 5 axedictează costul dispozitivului, numărul de configurare, precizia geometrică și prețul final al piesei.
Diferențele cinematice și fizica vibrației sculei
· Frezare cu 3 axe:Instrumentul de tăiere se deplasează de-a lungul axelor liniare (X,Y,Z). Foarte eficient pentru plăci plate, cavități-pe o singură față și geometrii prismatice.
Limitare: necesită mai multe setări și fălci moi pentru a prelucra funcții complexe pe piese cu mai multe-fațete, introducând erori de poziționare a originii (±0,02 mm până la ±0,05 mm per flip).
· 3+2 Indexarea axei:Axele rotative (A/B/C) poziționează piesa de prelucrat la unghiuri fixe de înclinare, permițând mișcări standard de tăiere pe 3 axe. Reduce semnificativ timpul de instalare.
· Frezare simultană pe 5 axe:Toate cele cinci axe se deplasează simultan sub control CNC. Esențial pentru rotoare aerospațiale, curbe organice, cavități unghiulare adânci și toleranțe strânse de poziție reală pe mai multe-suprafețe. Pentru piese prismatice complexe, efect de pârghieServicii personalizate de frezare CNC pe 5 axeelimină erorile cumulate de stivuire a dispozitivelor de fixare.
Matricea de schimb de inginerie pe trei axe și cinci axe
|
Criterii de selecție |
Frezare CNC cu 3 axe |
3+2 Frezare cu index al axei |
Frezare CNC pe 5 axe simultane |
|
Număr de setări (cutie cu 6 fețe) |
6 setări (6 fixtures/flips) |
2 setări |
1 Configurare („Făcut într-unul”) |
|
Acuratețea poziției adevărate |
±0,050 mm |
±0,015 mm |
±0,005 mm |
|
Instrument Stick-lungime |
Long (L/D>6:1 necesar) |
Mediu (L/D ~ 4:1) |
Scurt (L/D mai mic sau egal cu 3:1 prin înclinare) |
|
Vibrații și discuții |
Risc ridicat în buzunare adânci |
Risc moderat |
Minimal (unelte scurte rigide) |
|
Costul inițial al instalației |
Scăzut pe dispozitiv; Total mare |
Moderat |
Scăzut (trunion universal/punct-zero) |
|
Tariful orar al mașinii |
35$-55$/oră |
60$-85$/oră |
95$-150$/oră |
|
Geometria cea mai potrivită |
Plăci plate, console simple |
Blocuri prismatice cu mai multe-laturi |
Rotoare, nervuri aerospațiale, implanturi medicale |
Volum de producție Crossover Economics
Pentru producția de-volum redus (1 până la 50 de bucăți) de componente complexe din aluminiu-față,frezare aluminiu 5 axeeste în general mai ieftină decât frezarea pe 3 axe.
While the hourly rate for a 5-axis machine is higher, eliminating 4 to 5 custom milling fixtures and cutting setup times from 12 hours to 1.5 hours offsets the higher machine rate. Conversely, for high-volume orders (>2.000 de bucăți), dezvoltarea de pietre funerare automate cu mai multe-cavități cu 3 axe oferă adesea cel mai mic preț unitar.
Proiectare pentru regulile de fabricabilitate și controlul toleranței
Optimizarea designurilor pentru fabricabilitate reduce timpul de prelucrare, elimină sculele personalizate și scade ratele de defecte pentrufrezarea aluminiului la comandăproiecte.
Constrângerile razelor de colț intern și adâncimea la rază
· Eroare de colț ascuțit:Colțurile pătrate verticale interne de 90 de grade sunt imposibil de produs prin frezare convențională. Designerii trebuie să specifice o rază internă de filet.
· Eroare de-rază egală:Setarea razei colțului intern (R) exact egală cu raza sculei de tăiere (r) forțează dispozitivul de tăiere să oprească impulsul, să schimbe directia instantaneu și să angajeze arcul tăietorului de 180 de grade. Acest lucru provoacă urme puternice de vibrații și vibrații ale sculei.
· Regula razei de 1,1x:Specificați întotdeauna o rază internă a colțuluicel putin 10% mai maredecât raza nominală a frezei (R Mai mare sau egală cu 1,1×r). Pentru o unealtă cu diametrul de 10 mm (r=5mm), proiectați raza colțului intern la R Mai mare sau egală cu 5,5 mm. Acest lucru permite traseului sculei să măture continuu fără pauză.
· Raportul adâncime-la-rază:Păstrați adâncimea buzunarului H Mai mică sau egală cu 5×R. Pentru buzunare cu adâncime mai mare de 50 mm, măriți razele colțurilor la R Mai mare sau egală cu 8 mm pentru a găzdui freze rigide, cu diametru- mare.
Reguli privind grosimea minimă a peretelui pentru componentele peretelui subțire
Deși aluminiul oferă un raport mare rezistență-la-greutate, pereții subțiri nesuportați se flexează sub forțele radiale ale sculei de tăiere (Fr), provocând erori de conicitate și vibrații armonice.
· Pereți verticali nesuportați:Mențineți grosimea minimă a peretelui Mai mare sau egală cu 0,8 mm pentru înălțimi de până la 20 mm.
· Pereți înalți și adânci:Pentru înălțimi de perete care depășesc 50 mm, mențineți grosimea peretelui Mai mare sau egală cu 1,5%×Înălțime.
· Grosimea podelei de bază:Păstrați grosimea podelei mai mare sau egală cu 1,0 mm în buzunarele adânci pentru a preveni vibrațiile-zalmorii pardoselii în timpul trecerilor de față.
Capacitatea de rugozitate a suprafeței și standardele de postprocesare
|
Rugozitatea suprafeței (Ra) |
Procesul de prelucrare |
Aplicație tehnică |
Multiplicator de cost |
|
Ra3,2 μm (125 μin) |
Degroșare dinamică-de mare viteză |
Suprafețe interioare care nu se potrivesc-, buzunare libere |
1,0× (linie de bază) |
|
Ra1,6 μm (63 μin) |
Finisare comercială standard |
Suprafețe de montaj structurale generale, capace vizibile |
1.2× |
|
Ra0,8 μm (32 μin) |
Trecere de finisare de precizie (fzMai mic sau egal cu 0,03 mm) |
Fețe hidraulice de etanșare, caneluri pentru inele O-, locuri lagăre |
1.6× |
|
Ra0,4 μm (16 μin) |
PCD Diamond Fly-Tăiere/Micro-lustruire |
Oglinzi optice, flanșe de etanșare cu vid înalt- |
2.5× |

Defalcarea costurilor de producție și auditul calității furnizorilor
Înțelegerea factorilor de cost din spatecomponente din aluminiu prelucrate cncpermite managerilor de achiziții să optimizeze bugetele de producție fără a sacrifica calitatea.
Factori de cost primari pentru componentele din aluminiu prelucrate CNC
1. Raportul Cumpărare-la-Fly (utilizarea materialului):
Raport cumpărare-la-zbură=(masa stocului brut de billet)/(masa piesei finite)
Dacă o piesă necesită un bloc de 10 kg pentru a produce o piesă finită de 1 kg (raport 10:1), 90% din materialul achiziționat devin așchii. În timp ce deșeurile de aluminiu pot fi reciclate la aproximativ 15% din valoarea materiilor prime, ratele ridicate de îndepărtare a materialului cresc costurile inițiale ale materialelor și durata ciclului de prelucrare.
2. Tarif orar pentru mașini-unelte:
· Centru de prelucrare verticală standard cu 3 axe (VMC): 35-55 USD/h.
· Centru de prelucrare orizontală cu -viteză mare (HMC): 65-90 USD/h.
· Centru de prelucrare simultană premium cu 5 axe (de exemplu, Hermle / DMG MORI): 95-150 USD/h.
3. Multiplicator de cost de toleranță:
Strângerea toleranțelor de la ISO comerciale 2768-m (±0,05 mm) până la toleranțe de precizie (±0,005 mm) declanșează o creștere exponențială a costurilor.
Lista de verificare a calității furnizorilor și inspecția CMM
La evaluarea unuiserviciu de frezare aluminiufurnizor, echipele de achiziții ar trebui să auditeze furnizorii în funcție de următoarele capacități de calitate și echipamente:
LISTA DE VERIFICARE A AUDITULUI CALITĂȚII MAȘINILOR DAZAO:
· MATERIAL INTEGRITY ->Verificare prin spectrometrie de emisie optică directă (OES).
· EQUIPMENT FLEET ->Axuri de viteză mare-(20.000-30.000 RPM) cu TSC
· METROLOGY LAB ->Camera CMM controlată cu temperatură-(20 grade ± 0,5 grade)
· PROCESS CONTROL ->Algoritmi matematici de compensare a anodizării pre-prelucrare
· QUALITY CERT ->Certificat ISO9001:2015 și IATF16949:2016
1. Capacități de verificare a materialelor
Instalația dispune de spectrometrie de emisie optică (OES) la-față pentru a verifica compoziția chimică a materiilor prime și a detecta aliajele de aluminiu contrafăcute sau-ne-specifice înainte de tăiere?
2. Viteza axului și infrastructura lichidului de răcire
Fabrica folosește axuri de viteză mare-(20.000-30.000 rpm) echipate cu lichid de răcire ax-de înaltă presiune prin-(TSC mai mare sau egal cu 70 bar) și sisteme de aburire MQL necesare pentru evacuarea așchiilor de aluminiu cu eficiență ridicată?
3. Echipamente de metrologie
Este laboratorul de metrologie controlat termic (20∘C±0.5∘C)? Furnizorul operează mașini de măsurare a coordonatelor 3D (CMM) cu sonde de scanare capabile să verifice poziția reală, curățarea totală a profilului și rugozitatea suprafeței la rezoluție sub-micronă?
Concluzie și Plan de Acțiune Inginerie
Preciziefrezare cnc aluminiuse bazează pe gestionarea atentă a variabilelor termice, chimice și mecanice. Prin potrivirea temperaturilor de aluminiu (cum ar fi specificarea 6061-T651 pentru stabilitatea la stres), luând în considerare creșterea filmului de anodizare la începutul calculelor de proiectare, adoptând scule acoperite cu DLC cu 3-caneluri și respectând liniile directoare DFM stricte pentru colțuri și grosimi pereților, echipele de ingineri pot produce piese de înaltă performanță la costuri unitare mai mici.
LISTA DE VERIFICARE INGINERIA PRE-PRODUCȚIEI:
· Materialul de temperare selectat (T651 specificat pentru plăci grele de buzunar).
· Internal vertical corner radii sized to R >= 1.1x raza tăietorului.
· Alezaje de precizie ajustate pentru creșterea anodizării (se aplică regula 50/50).
· Wall thickness verified (>=0.8mm for short walls, >=1.5% înălțime pentru pereți înalți).
· Scule acoperite cu DLC cu 3 caneluri și trasee de frezare dinamice selectate.
· Toleranțe comerciale specificate (ISO 2768-m) în cazul în care potrivirile strânse nu sunt necesare.
Pentru a vă evalua proiectele de inginerie înainte de a vă angaja la unelte de producție, putețiîncărcați modelul dvs. CAD pentru o examinare automată a DFMdirect la echipa noastră tehnică.

Întrebări frecvente despre frezarea CNC din aluminiu
01.Care este viteza optimă a axului pentru frezarea aluminiului Al6061?
02.De ce ar trebui să aleg Al6061-T651 în locul Al6061-T6 pentru frezare CNC?
03.Cum modifică anodizarea dimensiunile critice ale pieselor din aluminiu frezate CNC?
04.De ce frezele cu 3 caneluri sunt superioare freze cu 4 caneluri pentru frezarea aluminiului?
05.Care este grosimea minimă a peretelui pentru piesele din aluminiu frezate CNC de precizie?
06.De ce trebuie evitate acoperirile TiAlN la frezarea componentelor din aluminiu?