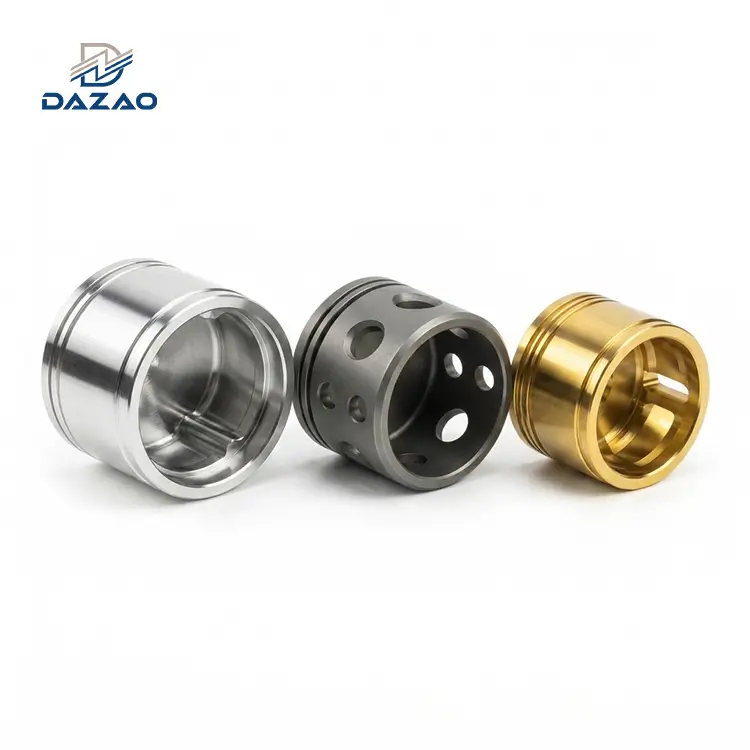
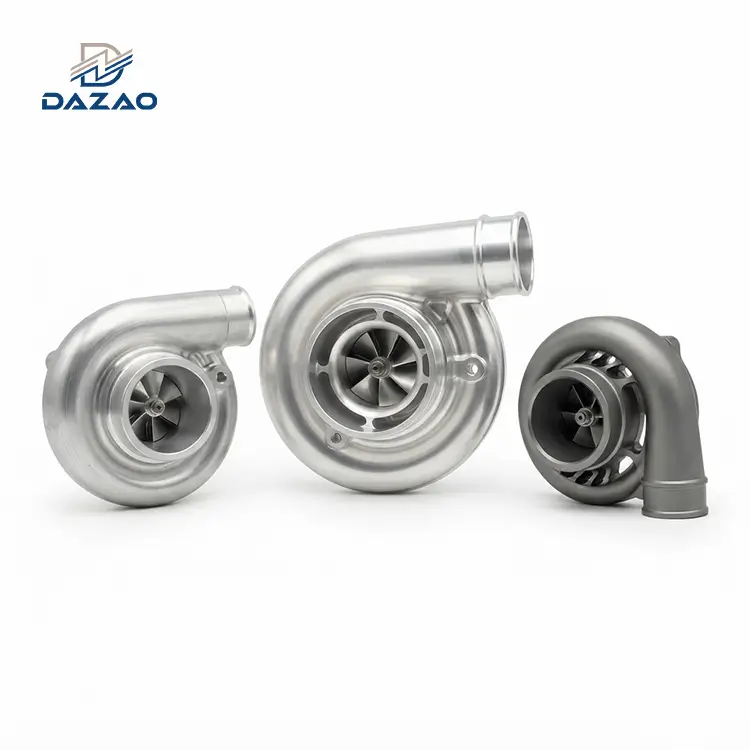
Prelucrare prototip CNCpentru componentele din aluminiu necesită echilibrarea toleranțelor dimensionale, a mecanicii structurale și a variabilelor de post{0}}procesare. Toleranțele standard urmează ISO 2768-m (±0,1 mm pentru dimensiuni de 6–30 mm), în timp ce caracteristicile de precizie ajung la ±0,005 mm prin centrele de frezare CNC cu 5-vite{10}}înalte{10}}axe. Supraspecificarea toleranțelor strânse în geometria neîmperechere crește costurile de producție exponențial (C∝1/T1.5).
Cauzele principale ale defecțiunii prototipului includ deformarea tensiunii reziduale în timpul îndepărtării materialului de-perete subțire, creșterea necompensată a grosimii de anodizare (5–25 µm pe suprafață) și variația de dilatare termică între podelele atelierului de mașini (30 grade ) și laboratoarele de inspecție CMM (20 grade ). Implementarea analizelor riguroase Design for Manufacturability (DFM) și a fluxurilor de lucru de prelucrare cu mai multe treceri-elimină conflictele de desene inginerești și asigură o tranziție fiabilă de la un singurprototip funcțional din aluminiulaproducție de aluminiu de volum redus.
Rolul strategic al prototipurilor din aluminiu în cercetarea și dezvoltarea hardware
Imperativul prototipurilor metalice în verificarea funcțională
În ingineria hardware, validarea structurală și termică necesită piese fizice care oglindesc proprietățile finale de producție. În timp ce tehnologiile de fabricație aditivă precum Stereolithography (SLA), Selective Laser Sintering (SLS) și Fused Deposition Modeling (FDM) oferă iterații vizuale rapide, ele eșuează sub stres mecanic funcțional. Polimerii plastici prezintă rezistență scăzută la tracțiune, rezistență slabă la fluaj și disipare termică scăzută.
Pentru teste funcționale riguroase, anprototip ingineresctrebuie să reziste la sarcini mecanice reale-, la presiunile fluidelor și la ciclurile termice.Prelucrare prototip CNCcreează diferența dintre designurile CAD digitale și hardware-ul de producție-. Piesele metalice prelucrate oferă proprietăți izotrope ale materialului, eliminând defecțiunile de forfecare interlaminare inerente imprimării 3D strat-cu-strat. Pentru o imagine de ansamblu mai amplă a elementelor fundamentale de prelucrare, consultați-neghid cuprinzător de prelucrare CNC din aluminiu.
|
Proprietate |
Rășină SLA (tip dur) |
Plastic ABS FDM |
AlSi10Mg imprimat 3D (DMLS) |
Al6061-T6 prelucrat |
|
Rezistența la tracțiune (MPa) |
40 – 55 |
30 – 40 |
330 – 400 |
310 |
|
Limita de curgere (MPa) |
30 – 40 |
20 – 30 |
230 – 260 |
276 |
|
Modulul de elasticitate (GPa) |
2.1 – 2.8 |
1.8 – 2.3 |
68 – 75 |
68.9 |
|
Conductivitate termică (W/m·K) |
0.18 – 0.25 |
0.17 – 0.20 |
110 – 130 |
167 |
|
Fiabilitate mecanică izotropă |
Scăzut (anizotrop) |
Foarte scăzut (clivaj strat) |
Moderat (riscuri de porozitate) |
Ridicat (100% izotrop) |
|
Standard de toleranță dimensională |
±0,20 mm |
±0,30 mm |
±0,10 mm |
±0,010 mm |
Sinterizarea directă cu laser a metalelor (DMLS) produce prototipuri metalice funcționale, dar rugozitatea suprafeței (Ra6,3–12,5 µm) necesită prelucrare secundară pentru a obține toleranțe strânse de asamblare. În consecință, subtractivprelucrarea prototipului din aluminiurămâne standardul principal pentru validarea funcțională.

Echilibrul materialelor: de ce aluminiul domină producția de prototipuri
Aliajele de aluminiu reprezintă peste 70% din toate prototipurile metalice prelucrate. Alegerea lor este determinată de trei caracteristici fizice:
1. Raport putere-la-greutate:Al6061-T6 oferă o limită de curgere de 276 MPa la o densitate de 2,70 g/cm³, oferind o eficiență structurală ridicată pentru ansambluri aerospațiale, auto și robotice.
2. Indicele de prelucrabilitate:Aliajele de aluminiu sunt prelucrate de 3 până la 5 ori mai rapid decât oțelurile cu carbon mediu-și titanul. Conductivitatea termică ridicată disipează căldura prin așchii mai degrabă decât prin piesa de prelucrat, reducând uzura sculei și sarcina axului în timpulprototip rapid din aluminiualeargă.
3. Anodizarea receptivității:Aluminiul formează un strat controlat, dur de oxid de aluminiu (Al2O3) prin procesare electrochimică, îmbunătățirea rezistenței la coroziune, a durității suprafeței (până la 60 HRC pentru stratul dur de tip III) și a tensiunii de rupere dielectrică.
Fizica toleranțelor: precizie vs. fabricabilitate
Toleranța dimensională definește variația permisă într-o dimensiune fizică. Înprototip de prelucrare CNC, precizia dictează direct costul unitar. Relația matematică dintre costul de producție (C) și toleranța dimensională (T) urmează o curbă inversă a puterii:
C(T)=C0+k/Tn
Unde C0 reprezintă configurația de bază și costul materialului, k este o constantă a capacității de proces, iar exponentul n variază de obicei între 1,2 și 1,8 pentru operațiunile de frezare CNC.
Strângerea unei toleranțe de la ±0,05 mm la ±0,005 mm crește costurile de producție cu 300% până la 500%. Atingerea ±0,005 mm necesită mașini CNC cu-vibrații reduse, medii-climatice controlate, unelte de tăiere specializate, viteze de avans reduse și inspecție CMM de 100%.
Obiectivul acestui ghid de inginerie
Acest ghid oferă inginerilor mecanici, managerilor de proiect și personalului de achiziții date de inginerie acționabile. Acesta prezintă modul de specificare a toleranțelor, selectarea aliajelor, evaluareaservicii de prototipare din aluminiuși proiectați piese pentru a minimizacostul prototipului din aluminiumenținând în același timp performanța funcțională.
Perspectiva empirică a lui Dazao Machinery
Funcționează din 2000 în conformitate cu cadrele de calitate ISO9001:2015 și IATF16949:2016,Mașini Xiamen Dazaoa fabricat peste 15.000 uniceprototipuri personalizate din aluminiuși loturi de producție cu volum redus-. Modurile de defecțiune, datele de toleranță și regulile DFM din acest ghid reflectă-performanța reală a producției în atelier.
Standarde ISO 2768 și reguli GD&T pentru prototipuri CNC din aluminiu
Cadre standard de toleranță și specificații internaționale
La nivel globalfabricarea prototipurilor metalice, dimensiunile desenului fără indicații de toleranță explicite sunt implicite la standardele internaționale. Cel mai comun standard esteISO 2768-1, care guvernează dimensiunile liniare și unghiulare.
|
Interval de dimensiuni nominale (mm) |
ISO 2768-f (Fin) |
ISO 2768-m (mediu) |
ISO 2768-c (grosier) |
ISO 2768-v (foarte grosier) |
|
0,5 până la 3 |
±0,05 mm |
±0,10 mm |
±0,20 mm |
±0,40 mm |
|
Peste 3 până la 6 |
±0,05 mm |
±0,10 mm |
±0,30 mm |
±0,50 mm |
|
Peste 6 până la 30 |
±0,10 mm |
±0,20 mm |
±0,50 mm |
±1,00 mm |
|
Peste 30 până la 120 |
±0,15 mm |
±0,30 mm |
±0,80 mm |
±1,50 mm |
|
Peste 120 până la 400 |
±0,20 mm |
±0,50 mm |
±1,20 mm |
±2,50 mm |
|
Peste 400 până la 1000 |
±0,30 mm |
±0,80 mm |
±2,00 mm |
±4,00 mm |
Pentru un standardprototip din aluminiu prelucrat, ISO 2768-m servește ca linie de bază implicită. Specificarea ISO 2768-f necesită stabilitate termică precisă și treceri de finisare dedicate.
Clase de toleranță de precizie (±0,010 mm până la ±0,005 mm)
Obținerea unor toleranțe de precizie sub ±0,010 mm necesită echipamente specializate, procese controlate și precizie-înaltăServicii de prelucrare CNC pe 5 axe:
· Cinematica mașini-unelte:Cântare liniare din sticlă cu rezoluție de 0,1 µm, algoritmi de compensare a expansiunii termice și echilibru dinamic al axului sub 1,0 G.
· Selectarea sculelor:Freze cu diamant monocristalin sau carbură ultra{0}}microgranulară care funcționează la viteze ale axului care depășesc 18.000 rpm.
· Controlul mediului:Temperatura ambiantă a atelierului este menținută la ±1,0 grade pentru a limita expansiunea piesei de prelucrat în timpul operațiunilor de finisare lungi.
Dimensionare și toleranță geometrică (GD&T)
Toleranțe liniare controlează dimensiunea caracteristicii, darDimensionare și toleranță geometrică (GD&T)conform ASME Y14.5-2018 controlează forma, orientarea, locația și curățarea.
De ce piesele trec verificări liniare, dar eșuează asamblarea
Un eșec comun înpiese prototip din aluminiuapare atunci când dimensiunile liniare îndeplinesc specificațiile, dar asamblarea eșuează din cauza erorilor geometrice.
· Planeitate vs. Paralelism:Un perete de carcasă poate îndeplini specificațiile de grosime în fiecare punct, dar prezintă un profil de suprafață deformat care împiedică etanșarea față de o față de împerechere.
· Deviația de poziție adevărată:Distanța de pas dintre două găuri de montare se poate măsura corect liniar, dar deplasarea în afara-axei cauzează blocarea șuruburilor în timpul asamblarii.
· Derivarea țintei de referință:Caracteristicile de prelucrare în mai multe setări fără un cadru de referință de referință (DRF) unificat introduce erori de poziționare cumulative.
Trei erori comune de specificare a toleranței
Eroare 1: aplicarea generală a toleranțelor strânse
Designerii aplică adesea toleranțe implicite pentru cartușele desenului (de exemplu, ±0,01 mm) la toate dimensiunile. Acest lucru îl forțează pe mașinist să ruleze funcții ne-critice, cum ar fi teșiturile externe și buzunarele de degajare, la avansuri lente cu schimbări frecvente de scule, umflândserviciu de prelucrare cnc prototipcost.
Eroare 2: Ignorarea stivei de toleranță-Up Analysis
La asamblarea multiplelorprototipuri personalizate din aluminiu, toleranțele individuale ale caracteristicilor se acumulează.
FolosindCel mai rău caz de -Toleranță-Supmodel:

FolosindRădăcină Sumă Pătrate (RSS) Statisticămodel:

Dacă cinci componente de împerechere au fiecare o toleranță de ±0,08 mm, cel mai rău caz-stiva-în sus ajunge la ±0,40 mm. Această variație poate cauza potriviri interferențe pe arbori de glisare sau poate lăsa goluri largi pe carcasele sigilate.
Eroare 3: specificarea geometriilor care încalcă fizica sculelor
· Colțuri interne cu rază zero-:Frezele sunt cilindrice. Un perete vertical intern ascuțit de 90 de grade necesită o rază infinit de mică a sculei. Specificarea R=0 necesită prelucrare secundară cu descărcare electrică (EDM), ceea ce crește costul. Proiectanții ar trebui să specifice razele interioare ale colțurilor cu cel puțin 15% mai mari decât razele standard ale frezei (de exemplu, R=3.5 mm pentru o freză cu cap de 6 mm) pentru a permite mișcarea continuă a traseului sculei fără locuință.
· Buzunare adânci cu raport{0}} de aspect ridicat:Prelucrarea unui perete sau a unui buzunar mai adânc de 8 ori diametrul sculei cauzează deformarea sculei:
Unde deformarea (δ) crește exponențial cu lungimea sculei (L). Deformarea sculei cauzează zgomot de perete, erori de conicitate și ruperea sculei.

Moduri-de eșec din lumea reală în prototiparea rapidă a aluminiului
1:-Deformarea peretelui subțire și deformarea post-deblocare
Studiu de caz tehnic: Carcasă senzor aerospațial
· Material:Placă de bază Al6061-T6 (grosime de pornire 50 mm).
· Geometria părții:Carcasă dreptunghiulară de 220 mm × 140 mm, cu o grosime a peretelui de 1,2 mm și o grosime a podelei de 1,5 mm.
· Defect:La eliberarea piesei din dispozitivul de vid, podeaua s-a înclinat în sus cu 0,38 mm, depășind toleranța de etanșare plată de 0,05 mm.
Analiza cauzei fundamentale
1. Distribuția stresului rezidual:Plăcile de aluminiu extrudate și laminate conțin câmpuri de tensiune interne (σres) generate în timpul călirii rapide în procesul de tratament termic T6.
2. Îndepărtarea asimetrică a materialului:Îndepărtarea asimetrică a materialului eliberează tensiunile interne în mod neuniform, determinând ca componenta să se încline spre partea cu tensiune reziduală mai mare.
3. Forță de strângere peste-:Aplicarea unor forțe de strângere hidraulice sau mecanice mari în timpul operațiunilor de finisare deformează elastic elementele-pereților subțiri. Când este eliberat, materialul revine la starea sa neconstrânsă.
Protocolul de atenuare Dazao Engineering
· Flux de lucru pentru eliberarea stresului cu mai multe treceri-:
1. Degroșați toate fețele pentru a lăsa 1,5 mm de material de stoc.
2. Efectuați o recoacere de reducere a stresului termic: încălziți la 180 de grade timp de 3 ore, urmată de răcirea lentă a cuptorului.
3. Mașină de semi-finisare pentru a lăsa 0,3 mm de material de stoc.
4. Desprindeți complet pentru a elimina stresul intern.
5. Re-prindeți ușor folosind fălci moi personalizate sau dispozitive de aspirare pentru trecerea finală de finisare.
· Îndepărtarea stocului simetrică:Mașinați la adâncimi egale de material de pe ambele părți ale plăcii de stocare pentru a menține echilibrul intern al tensiunii.
Punctul dureros 2: Discrepanțe între desenele tehnice 2D și modelele CAD 3D
Conflictul din industrie
O sursă comună de reluare înprelucrare prototip cncapare atunci când modelul 3D STEP/IGES intră în conflict cu desenul PDF 2D.
· Scenariu tipic:Un inginer actualizează un diametru al găurii de la 8,00 mm la 8,50 mm în foaia de detaliere a desenului 2D, dar omite actualizarea modelului solid 3D subiacent.
· Dilema producătorului:Programatorii CAM generează trasee de scule direct din modele CAD 3D. Dacă selectează un instrument bazat pe geometria 3D, piesa finită va eșua inspecția desenului PDF 2D.
Precedent legal și protocol de operare standard
Standardele din industrie afirmă căDesenele PDF 2D au prioritate legală față de geometria modelului 3Dcu excepția cazului în care se specifică în mod explicit altfel în contractul de comandă.
Verificare automată de pre-producție Dazao
Pentru a preveni conflictele de desen, Dazao implementează un proces automat de validare DFM înainte de a lansa programarea CAM:
Acest protocol identifică nepotrivirile parametrilor înainte ca traseele sculei să fie generate, prevenind pierderea componentelor.
Punctul de durere 3: Derivarea cotațiilor, costurile ascunse și deviația producției
Crep de preț
Estimări inițiale cu costuri reduse-pentru aprototip rapid din aluminiupoate crește din cauza operațiunilor secundare necotate:
Transparența în cotație necesită o defalcare completă-articolului cu timpul de prelucrare, taxele de instalare, finisarea suprafeței și inspecții de asigurare a calității.
Derivarea calității în execuții cu volum redus-
O provocare comună atunci când treceți de la prototipuri unice laproducție de aluminiu de volum redus(50 până la 1.000 de unități) este o deriva dimensională pe lot.
· Cauze ale derivei lotului:
1. Uzura sculei de tăiere:Retragerea muchiei la sculele din carbură crește forțele de așchiere și deviația dimensională pe rulări lungi.
2. Deriva termică a cinematicii mașinii CNC:Pe măsură ce axul funcționează continuu, acumularea termică extinde șuruburile cu bile pentru axa Z-, ceea ce face ca adâncimile caracteristicilor să se deplaseze în timp.
3. Uzura dispozitivului:Știfturile de localizare de pe fălcile moi se uzează în timpul mai multor cicluri de strângere, provocând schimbarea originii.
Metrologie avansată și nuanțe de proces în prototipurile personalizate din aluminiu
Diferențele de temperatură ambientală și toleranța la micro-inchi
Ecuația de dilatare termică
Discrepanțele de inspecție dimensională apar frecvent atunci când piesele sunt măsurate în medii ne-standardizate. Aluminiul are un coeficient liniar de dilatare termică (CTE) ridicat:
ΔL=L0⋅ ⋅ΔT
Unde:
· L0=Dimensiune nominală (mm)
· = Coeficientul de dilatare termică pentru Al6061 (23,6×10⁻⁶ K−1)
· ΔT=Diferența de temperatură în raport cu temperatura de referință standard (Tref=20∘C/68∘F)
Litigiu-de măsurare în lumea reală
Un atelier funcționează fără climatizare la o temperatură ambientală de 32 de grade vara. O lungime de 500 mmprototip din aluminiu prelucratcadrul structural este prelucrat și verificat folosind șublere la etajul de producție.
ΔL=500 mm⋅(23,6×10−6 K−1)⋅(32∘C−20∘C)=0.1416 mm (141,6 μm)
Mașinicul măsoară piesa la 32 de grade ca 500,00 mm. La livrare, clientul inspectează componenta într-o cameră CMM-climatizată la 20 de grade . Lungimea măsurată scade la 499,86 mm. Dacă desenul necesită o toleranță de 500,00 ± 0,05 mm, piesa este respinsă ca fiind subdimensionată.
Standard de stabilizare termică Dazao
1. Protocol de înmuiere termică:Toate piesele prototip din aluminiu care sosesc de la atelierul de mașini trebuie să rămână în laboratorul de metrologie CMM pentru cel puțin 4 ore înainte de inspecția finală pentru a obține echilibrul termic la 20 de grade ± 0,5 grade.
2. La-sondarea temperaturii mașinii:Mașinile CNC de înaltă{0}}precizie cu 5-axe de la Dazao integrează senzori termici pe șuruburi cu bile și axuri, decalând dinamic coordonatele axei pe baza citirilor de temperatură a piesei de prelucrat în timp real.
Capcane de pre{0}}compensare a acoperirii suprafeței și defecțiuni ale lagărelor
Anodizarea este un proces de conversie electrochimică care transformă aluminiul de suprafață în oxid de aluminiu (Al2O3). Anodizarea crește atât spre interior în substrat, cât și spre exterior de la suprafața originală.
Reguli dimensionale de anodizare
· Anodizare sulfurica de tip II:Grosimea tipică a filmului variază de la 10 µm la 20 µm. Acumularea dimensională pe suprafață este egală cu 50% din grosimea totală (5 µm până la 10 µm). Aceasta mărește diametrul exterior al unui știft cu 10 µm până la 20 µm și scade diametrul intern al unei găuri cu 10 µm până la 20 µm.
· Anodizare cu strat dur de tip III:Grosimea tipică a filmului variază de la 25 µm la 50 µm. Acumularea dimensională pe suprafață ajunge la 12,5 µm până la 25 µm, deplasând diametrele externe cu 25 µm până la 50 µm.
Schimbarea diametrului pasului în filete interne
Anodizarea filetelor interne M6×1,0 fără pre-compensare cauzează adesea legarea șuruburilor. Diametrul efectiv de pas (d2) a unui filet interior de 60 de grade scade în funcție de:

Unde tconstruieste creșterea exterioară pe suprafață. O creștere a suprafeței de 10 µm reduce jocul diametrului intern cu 40 µm, determinând blocarea șuruburilor standard M6 în timpul asamblarii.
Dazao Pre{0}}Compensation CAM Workflow
Pentru a menține toleranțele post-acoperire pentru un suport de rulment ISO H7 prin presa-(de exemplu, Ø28.000 +0.021/-0,000 mm) supus unei anodizări cu strat dur de tip III (grosime de 50 µm):
1. Calculați creșterea suprafeței:(0,025 mm).
2. Ajustați ținta de prelucrare CAM:Prelucrați alezajul interior supradimensionat cu 0,050 mm pe diametru. Dimensiunea alezajului țintă pre-anodizare=Ø28,050 mm.
3. Executați procesarea electrochimică:Depuneri de anodizare hardcoat 0,025 mm pe suprafață, contractând ID final înapoi la Ø28.000 mm necesar.

Uzura sculei și dispozitivul de fixare se deplasează în prototip-la-scăzut-volum de tranziție
Trecerea de la un singurPrototip din aluminiu cncla o serie de 500 de unități introduce uzura progresivă a sculei și deformarea dispozitivului de fixare.
Fizica recesiunii marginii sculei
Pe măsură ce frezele din carbură taie aluminiul, incluziunile abrazive de siliciu provoacă uzura flancurilor (VB). Rotunjirea muchiei sculei mărește forțele radiale de tăiere (Fr), inducând deviația sculei:
Fr ∝ VB0.65
După cum Frcrește, unealta se îndepărtează de piesa de prelucrat, ceea ce provoacă micșorarea diametrelor alezajului și extinderea caracteristicilor boșajului în părți consecutive.
Controlul stabilității producției Dazao
· Setarea automată a instrumentului în-proces:Setatorii de scule laser măsoară raza sculei (r) și lungimea (L) în interiorul mașinii la fiecare 25 de operații, aplicând offset-uri dinamice-în timp real memoriei registrului CAM.
· Inserții de fixare din oțel călit:Fălcile moi sunt actualizate la știfturi de localizare din oțel D2 călit (60 HRC) pentru comenzile care depășesc 50 de unități, eliminând uzura de origine în timpul prinderii repetitive.
Matrice de selecție a aliajului de aluminiu pentru prototipuri de inginerie
Selectarea aliajului adecvat echilibrează rezistența mecanică, rezistența la coroziune, compatibilitatea cu finisarea suprafeței și costul unitar.
Profile detaliate din aliaj
Al6061-T6: Standard universal
Al6061-T6 conține siliciu și magneziu ca elemente de aliere primare. Oferă o prelucrabilitate echilibrată, sudabilitate și rezistență la fisurarea coroziunii prin stres de mediu. Acceptă cu ușurință anodizarea de tip II și de tip III, ceea ce îl face alegerea implicită a materialului pentru prototipurile funcționale.
Al7075-T6: grad aerospațial de înaltă rezistență
Aliat cu zinc (5,1–6,1%) și magneziu (2,1–2,9%), Al7075-T6 oferă rezistență la tracțiune de până la 572 MPa, potrivindu-se multor oțeluri structurale, menținând în același timp o-treime din densitatea masei. Este utilizat în suporturi structurale aerospațiale, brațe robotice de mare stres și brațe de suspensie de curse. Cu toate acestea, conținutul său ridicat de cupru reduce rezistența la coroziune, necesitând anodizare de protecție.
Al2024-T3: Rezistență ridicată la oboseală
Conținând cupru (3,8–4,9%) ca aditiv principal, Al2024-T3 prezintă o rezistență ridicată la rupere și rezistență la oboseală ciclică. Este utilizat la învelișurile aripilor de aeronave și la elementele structurale încărcate de tensiune. Prelucrabilitatea este mare, dar sudarea este slabă și necesită acoperiri de protecție pentru a preveni coroziunea galvanică.
Al5052-H32: tablă și carcase ne-tratabile termic
Magneziul (2,2–2,8%) servește ca soluție solidă principală de întărire-în Al5052. Nu poate fi tratat termic-la temperatură mai ridicată, dar oferă o lucrabilitate ridicată pentru operațiuni combinate de prelucrare CNC și de îndoire a tablei, alături de rezistență ridicată la coroziunea marina.
Matricea de comparare a materialelor tehnice
|
Denumirea aliajului |
Limita de curgere la tractiune (MPa) |
Duritate (Brinell / HB) |
Evaluare de prelucrabilitate (%) |
Rezistenta la coroziune |
Calitatea anodizării |
Factorul de cost al materiilor prime |
Aplicație ideală |
|
Al6061-T6 |
276 |
95 |
90% |
Excelent |
Excelent |
1.0x |
Carcase structurale, console, radiatoare |
|
Al7075-T6 |
503 |
150 |
70% |
Moderat |
Bun |
2.1x |
Elemente aerospațiale, robotică-de mare stres |
|
Al2024-T3 |
345 |
120 |
75% |
Sărac |
Corect |
1.8x |
Componente de zbor cu-oboseală ridicată |
|
Al5052-H32 |
193 |
60 |
55% |
Superior |
Bun |
1.1x |
Carcase marine, suporturi îndoite |
|
Al7050-T7451 |
469 |
140 |
65% |
Bun |
Corect |
2.6x |
Pereți aerospațiali groși |
Reguli de optimizare DFM și defalcare pentru reducerea costurilor prototipului
Cele cinci elemente structurale ale costului prototipului
Pentru o scufundare mai profundă a factorilor de preț, consultați completul nostrudefalcarea costurilor de prelucrare CNC a aluminiului.
1. Orele mașinii / Timpul axului (50%):Rata orară a mașinii înmulțită cu durata ciclului. Buzunarele adânci, cerințele ridicate de finisare a suprafeței și traseele complexe de scule cu 5 axe măresc timpul total al ciclului.
2. Stoc de materie primă (15%): Billet size required to enclose the part envelope. High scrap rates (removing >85% din masa taglelor de pornire) cresc costurile materialelor.
3. Fixare și configurare a mașinii (15%):Costuri ne-recurente de inginerie (NRE) pentru programarea traseelor de scule CAM, setarea sistemelor de coordonate de lucru (WCS) și prelucrarea fălcilor moi personalizate.
4. Finisarea suprafeței (10%):Taxe de procesare secundară pentru sablare cu mărgele, anodizare tip II/III, marcare cu laser și mascare de precizie.
5. Asigurarea calității și metrologia CMM (10%):Rapoartele de inspecție a primului articol (FAI), verificarea GD&T și documentația raportului de testare a materialelor (MTR).
Șase reguli DFM pentru a reduce costurile prototipului
Aplicând practica noastrăGhid de proiectare a prelucrării CNC din aluminiuîn timpul etapei de modelare CAD asigură precizie maximă la cheltuieli minime.
Regula 1: Optimizarea razei (R Mai mare sau egal cu 0,35×Adâncime)
Evitați tranzițiile ascuțite-la-perete. Razele colțurilor verticale interne trebuie să fie egale cu cel puțin o-treime din adâncimea cavității. Acest lucru permite utilizarea de freze cu cap mai mari, mai rigide, care funcționează la sarcini mai mari de așchii, fără vibrații de scule.
Regula 2: Standardul de grosime minimă a peretelui
Mențineți grosimi minime ale pereților de cel puțin 0,8 mm pentru nervurile interne susținute și de 1,5 mm pentru pereții exteriori nesuportați. Pereții mai subțiri necesită un pas lent-peste treceri de finisare pentru a controla deformarea, mărind timpul ciclului.
Regula 3: Adâncimea filetului capacului la2×Diametrul nominal
Taletul mai adânc de două ori diametrul nominal al filetului (2D) asigură o îmbunătățire neglijabilă a rezistenței structurale a filetului, în timp ce crește exponențial riscul de rupere a robinetului în găurile adânci.
Adâncimea maximă a filetului=2.0⋅Dnominal
Regula 4: Consolidați orientările de configurare
Proiectați geometria astfel încât caracteristicile să poată fi prelucrate din 3 sau mai puține orientări. Fiecare pas suplimentar de configurare necesită intervenție manuală fizică, recalibrare WCS și crearea de falci-soft specializate.
Regula 5: Limitați raporturile de aspect al cavității (adâncime-la-lățimeMai mic sau egal cu 4:1)
Buzunarele mai adânci de 4 ori lățimea lor îl obligă pe mașinist să folosească unelte cu gât cu rază lungă-. Rigiditatea redusă a sculei necesită treceri de tăiere mai ușoare pentru a gestiona deformarea sculei, mărind timpul de prelucrare.
Regula 6: Standardizați specificațiile găurii
Aliniați dimensiunile găurilor cu diametrele standard de burghie (de exemplu, 3,0 mm, 4,2 mm, 5,0 mm, 6,8 mm, 8,5 mm). Dimensiunile personalizate ale găurilor necesită alezoare non-standard sau treceri de frezare cu interpolare elicoidală specializate.
Studiu de caz privind reducerea costurilor-Dazao
Optimizarea brațului cardanului camerei dronei
· Design inițial pentru client:Prelucrat dintr-un bloc solid Al7075-T6. Caracteristicile includ buzunare interne cu rază zero, pereți laterali subțiri de 0,5 mm, decupaje adânci cu raport de aspect de 12:1 și adâncimi personalizate ale filetului (3,5D).
· Costul unitar inițial (10 prototipuri):485,00 USD / parte.
· Acțiuni de optimizare Dazao DFM:
1. Selecția aliajului convertit de la Al7075-T6 la Al6061-T6 (factor de siguranță a randamentului calculat suficient de 2,8).
2. Grosimea peretelui crescută de la 0,5 mm la 1,2 mm.
3. Razele colțurilor interne au fost modificate de la R=0.5 mm la R=3.0 mm.
4. Adâncimea filetului acoperit la 1,8D.
5. Funcții consolidate de-găuri laterale pentru a reduce orientările de configurare de la 5 la 2.
· Costul unitar final:281,30 USD / parte (Reducerea costului unitar cu 42%.fără a compromite rezistența structurală sau interfețele de montare a camerei).
Impactul după-procesare și finisare la suprafață asupra toleranțelor mecanice
Procesele post-prelucrare modifică profilul dimensional și rugozitatea suprafeței unuiprototip din aluminiu.
Mecanica de sablare a mărgelelor
Sablarea cu mărgele proiectează medii sfere de sticlă (100–170 mesh) la presiunea aerului controlată (0,3–0,5 MPa) pentru a îndepărta urmele de scule și pentru a produce o suprafață uniformă mată.
· Impact dimensional:Îndepărtează 2 µm până la 5 µm de metal substrat de pe suprafețele exterioare expuse.
· Schimbarea rugozității:Netezește vârfurile înalte ale sculei (Ra3.2 μm→Ra1,6 μm), dar suprafețele critice de etanșare-de sablare pot degrada planaritatea.
Opțiuni de anodizare
La evaluareopțiuni de finisare a suprafețelor de anodizare, inginerii trebuie să țină cont de creșterea filmului de protecție și duritatea suprafeței în trei clasificări principale ale industriei:
· Anodizare de tip I (acid cromic):Produce o acoperire subțire (1 µm până la 3 µm). Folosit la componentele aerospațiale-sensibile la oboseală datorită reducerii neglijabile a duratei de viață la oboseală.
· Anodizare de tip II (acid sulfuric):Grosimea stratului de 10 µm până la 20 µm. Oferă rezistență moderată la uzură și acceptă vopsele de culoare (negru, roșu, albastru, transparent).
· Anodizare cu strat dur de tip III:Grosimea stratului de 25 µm până la 50 µm. Crește microduritatea suprafeței la 400–600 HV (50–55 HRC), oferind rezistență la uzură comparabilă cu oțelul de scule călit.
Tehnici de mascare de precizie
Atunci când anumite zone (cum ar fi plăcuțele de împământare, potrivirile lagărelor sau suporturile de alunecare) trebuie să rămână aluminiu brut sau să mențină toleranțe strânse, se aplică mascare specializată înainte de anodizare:
· dopuri din silicon și mufe de tragere-:Sigilați găurile oarbe și prin{0}}filet de fluidele de anodizare.
· Bandă de vinil tăiată cu matriță de precizie-:Mască fețele de împerechere plate și contactele electrice de împământare.
· Rășini lichide de mascare:Se aplică prin dozatoare automate pe suprafețe curbe complexe ale jurnalului, se întărește prin lumină UV și se dezlipește după-anodizare.
Matrice de finisare a suprafeței
|
Procesul de finisare |
Schimbarea tipică a grosimii stratului |
Modificarea rugozității suprafeței (RaRa) |
Duritatea suprafeței |
Conductivitate electrică |
Funcția primară |
|
Ca-prelucrat (standard) |
0.000 mm |
1.6 − 3.2 μm |
Aliaj de bază (95 HB) |
Complet conductiv |
Testare brută de potrivire funcțională |
|
Frezare cu trecere fină |
0.000 mm |
0.4 − 0.8 μm |
Aliaj de bază (95 HB) |
Complet conductiv |
Garnituri cu inele O-, scaune lagăre |
|
Sablare cu margele (sticlă) |
-0,003 mm |
1.2 − 1.8 μm |
Aliaj de bază |
Complet conductiv |
Îndepărtarea semnelor de instrumente direcționale |
|
Tip II Anodizat |
+0.005 până la +0.010 mm |
+0.2 µm deplasare |
200 – 300 HV |
Non-conductiv (izolator) |
Colorare cosmetică, uzură ușoară |
|
Strat dur de tip III |
+0.012 până la +0.025 mm |
+0.5 µm deplasare |
400 – 600 HV |
Non-conductiv (izolator) |
Uzură extremă, găuri hidraulice |
|
Film chimic (cromat) |
< +0.001 mm |
Nicio schimbare |
Aliaj de bază |
Conductiv |
Protecție la coroziune cu împământare EMI |
Strategie de scalare: de la prototip la producție cu volum redus{0}}
Trecerea de la un singur prototip laproducție de aluminiu de volum redus(50 până la 1.000 de componente) necesită trecerea de la setări manuale la procese de fabricație repetabile.
Evoluția fixurilor: Pietre funerare dintr-o singură-parte la mai-stație
· Fixare prototip:Folosește menghine standard și fălci moi. Prelucrarea este efectuată o parte la un moment dat, rezultând costuri mai mari ale forței de muncă pe unitate.
· Instalare de producție cu volum redus-:Utilizează dispozitive de fixare pentru pietre funerare cu mai multe-stații montate pe centre de prelucrare orizontale (HMC) cu 4 sau 5 axe. Mai multe țagle sunt încărcate într-un singur dispozitiv de fixare, reducând schimbarea sculei și maximizând timpul de funcționare al mașinii.
Protocoale de control al calității
Menținerea repetabilității dimensionale pe parcursul sesiunilor de producție necesită rigurozitateInspecția CMM și controlul calitățiiprotocoale.
Inspecția primului articol (FAI)
Înainte de a rula un lot de producție, este generat un raport complet de inspecție a primului articol (FAI) în conformitate cu ghidurile AS9102. Fiecare dimensiune a desenului, indicația GD&T și certificarea materialului este măsurată, verificată și documentată.
Controlul statistic al procesului (SPC)
În timpul producției, caracteristicile critice (CC) și caracteristicile cheie de control (KCC) sunt urmărite folosind diagrame de control (Cpși Cpkindici).

Menține o țintă CpkMai mare sau egal cu 1,33 pentru a se asigura că variabilitatea procesului rămâne bine în limitele specificate de desen.
Matricea deciziei cumpărătorului și cadrul de evaluare a furnizorilor
Evaluarea unui potentialfurnizor de prototipuri din aluminiunecesită verificarea infrastructurii echipamentelor, a sistemelor de calitate și a capacităților de inginerie.
Lista de verificare pentru evaluarea capacităților furnizorilor
1. Profilul echipamentului mașinii:Instalația operează centre de frezare CNC cu 4-axe și 5 axe echipate cu axe de mare viteză și compensare termică activă?
2.-Echipamente de metrologie interne:Fabrica este echipată cu un laborator de inspecție dedicat,-climat controlat, care găzduiește o mașină de măsurat în coordonate (CMM) cu sonde de scanare calibrate?
3. Certificari de calitate:Producătorul deține acreditări de management al calității certificate de către terți-ISO9001:2015 sau IATF16949:2016?
4. DFM Engineering Review:Furnizorul oferă o examinare tehnică oficială DFM care detaliază limitările de acces la instrumente, ajustările razei și compensarea pre-acoperirii înainte de a începe producția?
Cinci intrări de documente necesare pentru trimiterea cererii de cerere
Pentru a primi o cotație exactă și în timp util pentru aPrototip din aluminiu cnc, furnizați următoarele cinci intrări:
1. 3Model CAD D:Fișier nativ STEP (.step) sau IGES (.iges).
2. 2D Desen de inginerie:Format PDF care conține înștiințări GD&T explicite, toleranțe critice de potrivire, ținte de referință și specificații ale firelor.
3. Specificații materiale:Calitatea exactă a aliajului și desemnarea temperării (de exemplu, Al6061-T6, Al7075-T6).
4. Indicație pentru finisarea suprafeței:Specificații detaliate ale acoperirii (de exemplu, MIL-A-8625 Tip III Hardcoat, Clasa 1 Transparent, 50 µm grosime) cu zone de mascare explicite definite.
5. Volumul comenzii și programul țintă:Cantitatea necesară pentru validarea inițială a prototipului, alături de cerințele estimate de producție de-volum redus.
De ce să selectați Xiamen Dazao Machinery ca partener de prototipare?
Fondată în 2000,Mașini Xiamen Dazaooperează o unitate de producție specializată, echipată cu mașini CNC cu mai multe-axe și echipamente de metrologie automate. Echipa noastră de ingineri efectuează examinări DFM pre-producție pentru fiecare model CAD, evaluând stivuirea-toleranțelor, accesul la scule și formarea acoperirii-pentru a preveni problemele de calitate înainte de tăierea metalului. Fie că aveți nevoie de un singurprototip funcțional din aluminiusau o producție de-volum redus, Dazao oferă componente construite conform specificațiilor inginerești exacte.
Concluzie și următorii pași acționați
Precizie-înaltăprelucrarea prototipului din aluminiunecesită echilibrarea selecției materialelor, indicații GD&T, stabilitate termică, creșterea finisării suprafeței și controlul procesului de fabricație. Supra-specificarea toleranțelor fără a ține cont de fizica de fabricație crește costurile de producție și prelungește termenii de livrare. Aplicând principii solide DFM, stabilind structuri de date unificate și ținând cont de schimbările dimensionale post-procesare, echipele de produse pot optimiza costurile unitare, păstrând în același timp fiabilitatea funcțională.
Următorii pași de inginerie
Examinați modelele dvs. CAD și desenele de inginerie 2D în raport cu principiile DFM prezentate în acest ghid.
Verificați specificațiile filetului și toleranțele rulmentului pentru a vă asigura că creșterea finisajului suprafeței a fost compensată.
Trimiteți fișierele echipei noastre de ingineri pentru o examinare cuprinzătoare DFM și o cotație{0}}de articol.

Întrebări frecvente
01.De ce s-a arcuit prototipul meu-subțire de aluminiu după ce am deblocat din menghină?
02.Cum pot împiedica anodizarea să-mi strice toleranțele strânse ale găurii lagărului?
03.De ce atelierul meu de mașini respinge desenul meu PDF 2D când fișierul 3D STEP pare corect?
04.De ce a eșuat inspecția CMM când etrierele din atelier au arătat dimensiuni nominale exacte?
05.Care este cel mai rentabil aliaj-de aluminiu pentru testarea prototipurilor funcționale?
06.Cum evit taxele ascunse neașteptate pentru cotațiile mele personalizate pentru prototipuri din aluminiu?