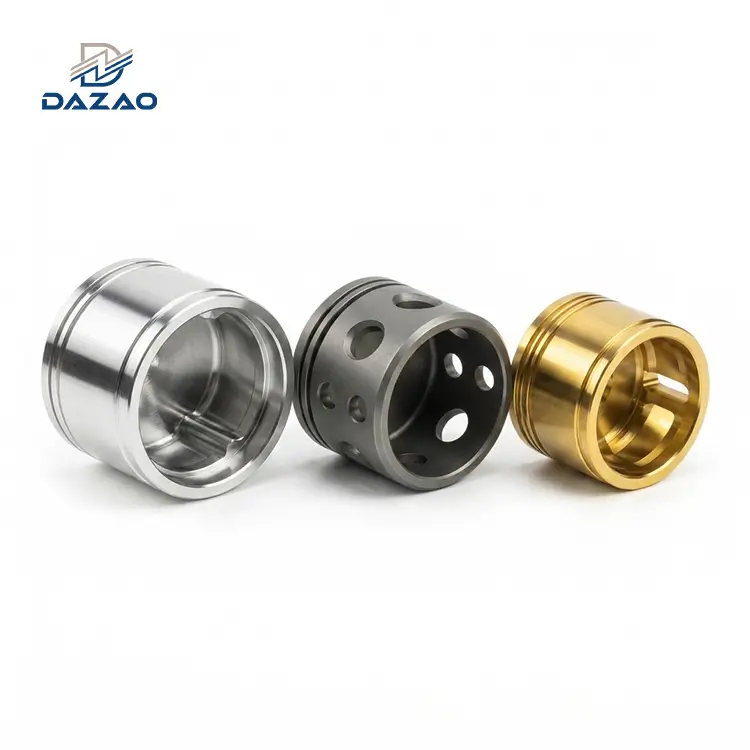
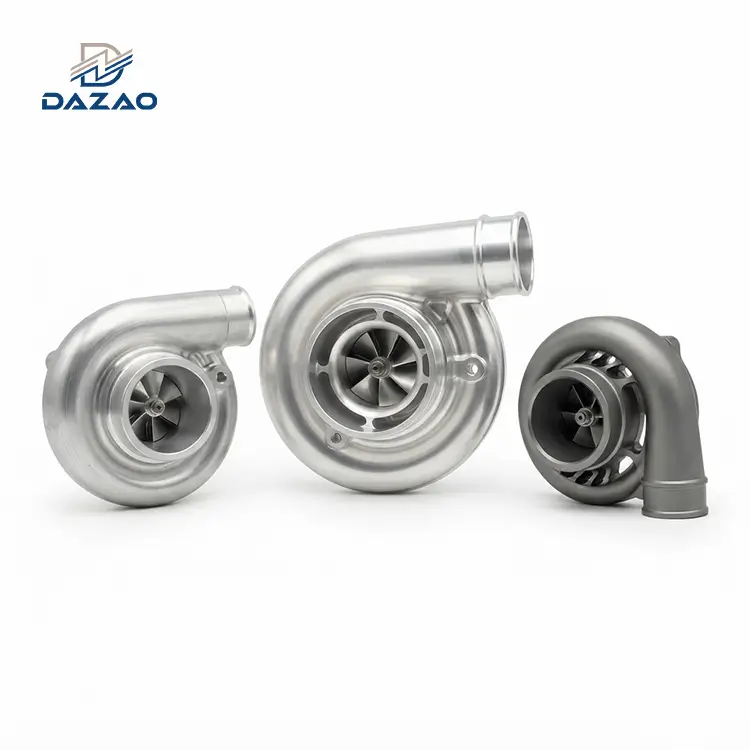
Prelucrare din aluminiuproduce componente structurale cu porozitate zero-prin scăderePrelucrare CNC cu țevi solidedin material extrudat, laminat sau turnat continuu{0}. În timp ce ratele de deșeuri de materie primă depășesc adesea 80%, selectarea temperatului-eliberat de stres (cum ar fi6061-T651sau7075-T651) combinate cu protocoale de degroșare simetrice previne deformarea pieselor cauzată de eliberarea tensiunilor reziduale interne. Pentru volume de producție sub 500 până la 1.000 de unități,prelucrarea taglelor de aluminiuelimină timpii de livrare a sculelor dure și costurile de amortizare asociate cu turnarea sub presiune.
Billet vs turnat vs aluminiu forjat: realitatea metalurgică și limitele mecanice
În producția de precizie,aluminiu billetse referă la material semifabricat solid produs prin turnare continuă, extrudare la cald sau laminare. Spre deosebire de modelele turnate aproape-net-,Prelucrare CNC din aluminiu solidse bazează în întregime pe îndepărtarea materialului subtractiv pentru a obține geometria nominală finală. Inginerii care caută o bază mai largă cu privire la proprietățile generale ale aliajului ne pot consultaghid fundamental de prelucrare CNC din aluminiu.
Sectoarele industriale precum aerospațiale, sporturile cu motor, manipularea semiconductoarelor și robotica chirurgicală au prioritateprelucrat din aluminiu billetcomponente datorită predictibilității structurale. Piesele turnate sub presiune prezintă riscuri inerente de porozitate internă a hidrogenului, goluri de contracție și incluziuni de oxid. Pentru o-comparație profundă privind alternativele de distribuție, consultați-neghid de prelucrare CNC din aluminiu turnat dedicat. Piese CNC din aluminiuoferă matrici de materiale continue, dense, care garantează etanșarea ermetică, rezistența dielectrică uniformă la rupere și răspunsul mecanic constant la sarcini ciclice de oboseală.

Microstructura, ratele de defectare a golurilor și compararea proprietăților mecanice
Pentru a selecta procesul de fabricație corect pentru componentele structurale, inginerii trebuie să evalueze rețeaua cristalină internă și caracteristicile fluxului de cereale ale fiecărui format de stoc:
1. Aluminiu turnat (de exemplu, A380, A356):Metal lichid turnat într-o cavitate a matriței. Solidificarea dă o structură microcristalină izotropă, dendritică. Este predispus la captarea gazelor, la micro-contracție și la segregarea localizată a fazelor de siliciu, limitând rezistența finală la tracțiune (Rm) și durata de viață la oboseală ciclică.
2. Stoc din aluminiu (de exemplu, 6061-T651, 7075-T651):Lingouri turnate solide prelucrate mecanic prin prese de extrudare sau laminoare. Această deformare plastică longitudinală descompune rețelele dendritice, aliniază structurile de cereale de-a lungul axei mecanice primare și închide micro-golurile.
3. Piese forjate-închise:Preforme solide s-au deformat sub presiune hidraulică multi-direcțională în cadrul matrițelor conturate. Forjarea generează un flux continuu de cereale care se conturează direct în jurul geometriei exterioare a piesei.
|
Proprietate mecanică și fizică |
Billet Aluminiu (Plăcuță 6061-T651) |
Aluminiu turnat sub presiune (A380.0 ca-turnat) |
Aluminiu forjat (forjare 6061-T6) |
|
Limita de curgere (Rp0.2) |
276 MPa (40,0 ksi) |
160 MPa (23,2 ksi) |
276 MPa (40,0 ksi) |
|
Rezistența maximă la tracțiune (Rm) |
310 MPa (45,0 ksi) |
324 MPa (47,0 ksi) |
310 MPa (45,0 ksi) |
|
Alungirea la rupere (A5) |
12% până la 17% |
3.5% |
12% până la 15% |
|
Modulul elastic (E) |
68,9 GPa |
71,0 GPa |
68,9 GPa |
|
Limita de oboseală (N=5×10⁸ cicluri) |
96,5 MPa (14,0 ksi) |
138 MPa (20,0 ksi - fără crestătură) |
103 MPa (15,0 ksi) |
|
Vidul intern și rata defectelor de porozitate |
< 0.01% (Hermetic grade) |
1,5% până la 5,0% (Necesită impregnare) |
< 0.001% (Aviation structural) |
|
Orientarea graniței |
Direcțional (anizotrop de-a lungul axei de rulare) |
Izotrope (dendrite ne-direcționale) |
Conturat (Urmează geometria componentelor) |
|
Obstacol de amortizare a sculelor |
0 USD (zero costuri fixe de scule) |
15.000 USD până la 65 USD,000+ (costul matriței din oțel) |
25.000 USD până la 90 USD,000+ (More de forjare) |
Anizotropia granulelor de cristal și orientarea sarcinii structurale
în timp cePrelucrare CNC cu țevi solideoferă o integritate structurală superioară turnării, nu se potrivește cu rezistența dinamică multi-direcțională a unei forjare personalizată. Extrudat sau laminatstoc de aluminiu billetprezintă anizotropie mecanică:
Tensile Strength (Longitudinal L)>Tensile Strength (Long Transverse LT)>Rezistența la tracțiune (ST transversal scurt)
In heavy-gauge rolled plates (>75 mm grosime), limita de curgere transversală scurtă (ST) poate scădea cu 10% până la 15% în raport cu direcția de rulare longitudinală (L). Atunci când proiectați suporturi în consolă cu tensiuni ridicate-sau colectoare-de reținere a presiunii, axele de prelucrare trebuie să alinieze vectorii de tracțiune maximă de-a lungul granulului de rulare primar al materialului.
Selecția aliajului și capcana temperării: de ce specificarea 6061-T6 duce la deformarea pieselor
Selectarea aliajului corect pentruPrelucrare de precizie a aluminiului billetnecesită prelucrabilitate de echilibrare, raport rezistență-la-greutate, rezistență la coroziune și stabilitate dimensională post-prelucrare.

Profilele mecanice ale 6061-T651, 7075-T651, 2024-T351 și 5083-H111
· 6061-T651: Aliaj de siliciu-magneziu. Alegere standard pentruPrelucrare prototip din aluminiu billetși componentele de producție. Prezintă rezistență ridicată la rupere, sudabilitate și răspuns uniform la anodizarea tip II și III (acoperire tare).
· 7075-T651: Material structural-aliat cu zinc, de înaltă-rezistență. Limita de curgere depășește 500 MPa. Folosit pentru pereți etanși aerospațiali, culbutori de suspensie de-sarcină mare și legături robotice unde este necesară optimizarea rigidității-la-greutate. Rezistență la coroziune mai mică decât aliajele din seria 6000; necesită acoperiri de protecție de suprafață.
· 2024-T351:Calitate-aliată de cupru cu rezistență ridicată la rupere și rezistență la propagarea fisurilor la oboseală ciclică. Frecvent la elementele de tensiune structurale aerospațiale. Sudabilitate slabă și sensibil la coroziunea atmosferică.
· 5083-H111:Aliaj de magneziu ne-tratabil termic-. Păstrează rezistența mecanică după sudare și demonstrează rezistență ridicată la coroziunea apei de mare. Indicat frecvent pentru carcasele marine și camerele de vid semiconductoare.
Dinamica gradientului de stres T6 vs T651 și reducerea stresului rezidual
Specificarea standarduluiT6în loc deT651pe desenele tehnice este o eroare costisitoare înprelucrarea taglelor de aluminiu.
· Mecanismul T6:În procesarea standard T6, materialul este supus unui tratament termic cu soluție la aproximativ 530 de grade (986 de grade F), urmat de o stingere imediată cu apă rece-. Suprafețele exterioare se răcesc și se contractă rapid, în timp ce miezul interior rămâne extins termic. Această dinamică stabilește un gradient de efort intern abrupt: suprafața exterioară intră în efort de compresiune (-80 MPa la −120 MPa), în timp ce miezul reține efortul de tracțiune (+80 MPa la +120 MPa).
· Modul de eșec:Atunci când o carcasă electronică cu cavitate deschisă-sau spate structurală este scoasă din stocul T6, îndepărtarea asimetrică a materialului distruge acest echilibru. Pe măsură ce miezul de tracțiune intern este expus, componenta se înclină imediat spre exterior, încălcând toleranțele de planeitate.
· Soluția T651:La temperarea T651, moara întinde mecanic placa cu 1,5% până la 3,0% din lungimea sa permanentă imediat după stingere și înainte de îmbătrânirea artificială. Această deformare plastică controlată redistribuie și neutralizează profilul de stres rezidual intern, reducând solicitările interne de vârf la sub ±15 MPa.
Cumpărați-Gâturile de sticlă de podea: stres rezidual, dungi de anodizare și cumpără-pentru-capcane pentru costuri de zbor
Ghidurile standard de prelucrare trec cu vedere la trei fenomene specifice de atelier-care determină direct ratele de deșeuri, defectele cosmetice și costurile unitare de producție înPrelucrare CNC din aluminiu billet.
Îndepărtarea asimetrică a materialului și controlul distorsiunii în cavitățile adânci
Când scot buzunare structurale adânci undeîndepărtarea materialului de aluminiu din tăgledepășește 75% până la 85% din volumul stocului inițial, chiar și pre-întinsT651materialul se poate deforma dacă traseele de tăiere sunt programate fără compensare a tensiunii.
Dacă un operator prinde o placă de 50 mm grosime într-o menghină pneumatică standard și freacă o cavitate adâncă de 42 mm doar dintr-o parte, zona de compresie echilibrată a suprafeței este eliminată. Pielea inferioară neprelucrată forțează podeaua piesei să se curbeze în sus într-un arc concav (0,30 mm până la 1,20 mm pe o deschidere de 300 mm).
Dazao Shop-Protocol de atenuare a podelei
1. Degroșare simetrică Aspru-Întoarce-Aspre:Prelucrați 50% din volumul brut de la Fața A, întoarceți componenta pe Fața B și eliberați forțele de strângere pentru a permite reducerea naturală a tensiunilor înainte de a efectua treceri de semi-finisare.
2. Îmbătrânire intermediară naturală/termică:Pentru carcasele de ultra-precizie care necesită toleranțe geometrice mai strânse de ±0,015 mm, piesele sunt supuse unui ciclu termic de reducere a tensiunii sub-critice-la 160∘C timp de 4 ore între degrosare și finisarea finală.
3. Dispozitive de prindere decuplate:Fălcile de menghină mecanice rigide introduc deformarea elastică indusă de prindere-. Dazao utilizează mandrine de vid dedicate și fălci moi din aluminiu prelucrabile personalizate care susțin piesele fără a induce momente de încovoiere.

Trasee de scule pe 5 axe și decolorare prin anodizare optică pe axele granulare
O respingere comună a calității pentru mai multe-axePrelucrare din aluminiu cu 5 axeimplică benzi de culoare, dungi optice și variații de reflectivitate după anodizarea sulfurică de tip II.
Cauza rădăcină
Stocul de țagle extrudate prezintă granule alungite paralele cu axa de extrudare. În timpul prelucrării cu 5 axe a aluminiului din țagle, schimbările continue ale vectorului traseului sculei expun diferite planuri de cristal la suprafața tăiată:
· Suprafețe longitudinale (L):Instrumentul de tăiere se forfecă de-a lungul granițelor de cereale. Gravura chimică de pre-anodizare îndepărtează materialul uniform, dând un finisaj specular și strălucitor.
· Suprafețe transversale/de capăt-granulație (ST):Scula se forfecă direct peste capetele granițelor. Gravarea chimică inter-granulară are loc mai agresiv, producând micro-sâmburi. Acest lucru modifică indicele de refracție a suprafeței, făcând filmul anodizat să pară vizibil mai întunecat și mai tulbure la lumină directă.
Standardizarea finisării suprafeței Dazao
Pentru a obține o uniformitate optică consecventă pe suprafețele sculptate cu mai multe-axe:
1. Controlul aprovizionării cu materie primă:Specificați plăci omogene-continue-turnate sau încrucișate-laminate încrucișate, mai degrabă decât stocul standard de bare-extrudate direct pentru piese cosmetice.
2. Condiționarea suprafeței prin sablare:Aplicați o suflare automată de sticlă cu ochiuri de 120-la 0,35 MPa (50 PSI) la duză. Acest-rece lucrează stratul exterior de 15 μm până la 25 μm, omogenizează mecanic matricea cristalină de suprafață și elimină diferențele de reflectivitate în direcția granulelor înainte de anodizare.
Achiziționați-to-Realitățile raportului de zbor și determinanții de cost pentru timpul ciclului de prelucrare
În componentele de-complexitate ridicată, raportul Cumpărare-la-Fly (BTF) este principalul factor decostul de prelucrare a aluminiului din țagle. Pentru o defalcare completă a prețurilor materiilor prime, a deprecierii sculelor și a ratelor de ore ale mașinii, consultați-neanaliza detaliată a costurilor de prelucrare CNC a aluminiului.

Multe modele de achiziții presupun în mod eronat că volumul mare de deșeuri este în mare parte compensat de creditele de reciclare a fier vechi. În mediile de producție, veniturile recuperate din așchii deșeuri reprezintă mai puțin de 8% până la 12% din costul inițial de achiziție a materiei prime.
Adevăratul factor de cost esteTimp de funcționare axnecesare pentru a curăța volume mari de aluminiu solid prin căi restricționate.
Raze de colț de buzunar adânc: multiplicatorul exponențial al costurilor
Când un buzunar structural prezintă un raport adâncime{0}}la-rază-de colț (D/R) care depășește 5:1, instrumentele standard de degroșare dinamică nu pot fi utilizate.
În loc să folosiți o freză de degroșare dinamică rigidă de ∅20 mm la viteze mari de avans (vf=6, 000 mm/min), programatorul CNC trebuie să utilizeze o freză lungă-pentrulă ∅6 mm care funcționează la viteze de avans reduse (vf=1,200 mm/min) pentru a evita deformarea sculei, urmele de vibrații și ruperea frezei. Acest lucru mărește timpii de ciclu cu 300% până la 500% pe volume nominale identice de caracteristici.
Dazao Dynamic Roughing Cost-cadru de reducere
· Frezare volumetrică cu eficiență înaltă-(HEM):Implementați trasee trohoidale cu viteză mare-menținând un unghi radial constant de angajare a sculei (θeMai mic sau egal cu 40∘), keeping chip thickness constant and maximizing material removal rates (MRR >800 cm3/min în 6061-T651).
· Inginerie modulară DFM cu mai multe piese:Dacă un design integral generează un raport BTF mai mare de 10:1, ingineria Dazao evaluează împărțirea structurii monolitice în două sub-ansambluri interblocate fixate prin dibluri de precizie și elemente de fixare structurale. Această abordare reduce consumul de materii prime cu până la 60% și scade timpul de ciclu cu peste 45%.
Flux de lucru al procesului de fabricație CNC pentru componente din aluminiu Billet
Execuție de precizie în timpulproces de prelucrare a taglelor de aluminiunecesită un control sistematic al fluxului de lucru de la pregătirea materiei prime până la execuția finală a traseului de instrumente cu mai multe axe.
Pătratarea stocului, transferul de referință și de{0}}oxidarea suprafeței
Precizie-înaltăprelucrarea blocurilor de aluminiu din țagleîncepe cu tăierea semifabricatelor dreptunghiulare sau a taglelor circulare din stocul principal, cu o toleranță de prelucrare suplimentară de 3,0 mm până la 5,0 mm pe latură.
1. De-Oxidarea suprafeței:Stocul de țagle extrudate și laminate prezintă un strat exterior oxidat cu micro-duritate neuniformă. Îndreptarea tuturor celor șase laturi îndepărtează acest strat de suprafață și stabilește perpendicularitatea în ±0,010 mm.
2. Stabilirea originii primare:Trei date primare (A, B, C) sunt prelucrate în prima configurare. Găurile de scule dedicate sau fețele exterioare de referință șlefuite cu precizie împiedică deplasarea cumulată a originii în timpul secvențelor de prelucrare cu mai multe-configurații.

Cinematica mașinii: fixarea pe 3-axe față de precizia unei setări unice pe 5 axe
Alegerea cinematicii adecvate a mașinii dictează în mod direct repetabilitatea dimensională, toleranțele geometrice de poziție reală și timpii de ciclu generali pentrupiese CNC din aluminiu billet. Inginerii se pot referi la noastreGhid standard de toleranțe de prelucrare CNC din aluminiupentru clasificări detaliate de precizie.
· Prelucrare cu 3 axe:Necesită trei până la șase configurații individuale pentru a procesa geometriile prismatice. Fiecare reclamă a piesei de prelucrat introduce erori de transfer al originii (±0,025 mm până la ±0,050 mm), crescând supraîncărcarea forței de muncă și stivuirea toleranței geometrice-.
· Prelucrare simultană pe 5 axe:Un centru de trunion cu 5-axe permite procesarea unei-configurari unice a cinci fețe accesibile. Toleranțele de poziție adevărată ale liniilor centrale ale alezajului critic față de datele de localizare exterioare pot fi menținute în ±0,010 mm. În colectoarele hidraulice complexe, porturile de fluid cu unghi compus adânc sunt prelucrate fără dispozitive de fixare cu unghi compus personalizate.
|
Configurație de prelucrare |
Cantitate de configurare |
Risc-de stivă de date |
Capacitate de toleranță geometrică |
Costul orar al mașinii |
|
Freză verticală cu 3 axe |
4 până la 6 setări |
Înalt (±0,050 mm) |
Planeitate: 0,025 mm, Poziție: ±0,035 mm |
Scăzut (45 USD până la 65 USD/h) |
|
Freză orizontală cu 4 axe (HMC) |
2 setări |
Moderat (±0,020 mm) |
Planeitate: 0,015 mm, Poziție: ±0,020 mm |
Medie (75 USD până la 95 USD/h) |
|
Centru de trunion cu 5 axe |
1 până la 2 setări |
Minimal (±0,008 mm) |
Planeitate: 0,008 mm, Poziție: ±0,010 mm |
Mai mare (110 USD până la 150 USD/h) |
Dinamica de frezare-de viteză mare, acoperiri pentru scule și prevenirea-construcției marginilor
Stractivprelucrarea taglelor de aluminiuimplică rate extreme de îndepărtare a materialului (MRR) unde angajarea sculelor de tăiere, managementul termic și evacuarea așchiilor dictează integritatea suprafeței și stabilitatea dimensională.
1. Cinematică, subțierea radială a așchiilor și suprimarea vibrațiilor armonice
La degroșarea stocului de aluminiu din țagle cu trasee trohoidale dinamice unde angrenarea radială (ae) este mai mică de 30% din diametrul frezei (Dc), grosimea reală a așchiilor (hmax) este semnificativ mai subțire decât avansul programat pe dinte (fz). Mașiniștii trebuie să aplice o compensare radială de subțiere a așchiilor pentru a menține sarcina adecvată a așchiilor și pentru a preveni frecarea sculei:

· Selectarea geometriei instrumentului:Freze de capat configurate cu spațiere diferențială a canelurilor și unghiuri variabile ale spiralei (37∘/40∘/45∘) perturbă cuplarea frecvenței armonice în timpul profilării de buzunar adânc, eliminând vibrațiile regenerative.
· Design unghi de greblare:Unghiuri primare pozitive între 15∘și 22∘reduce rezistența la forfecare a muchiei de tăiere, scăzând temperaturile de tăiere sub punctul de aderență al plasticului.
2. Substraturi pentru scule de tăiere și metalurgie de acoperire specializată
Aliajele de aluminiu prezintă o afinitate chimică puternică pentru elementele de liant (cum ar fi cobaltul) în sculele din carbură de tungsten. La temperaturi locale de forfecare între 200∘C și 350∘C, aluminiul se difuzează chimic și se sudează prin presiune-pe suprafața greblei, dezvoltând o margine-întărită (BUE).
Selectarea tratamentului corect al suprafeței sculei este obligatorie pentru a preveni aderența:
|
Material instrument și tip de acoperire |
Duritatea acoperirii (HV) |
Coeficientul de frecare (μ vs Oțel/Al) |
Temperatura maximă de serviciu |
Compatibilitate chimică cu Billet Aluminium |
|
Carbură cu micro-granulație neacoperită lustruită |
1.600 până la 1.800 |
0,30 până la 0,40 |
600∘C |
Bun:Flaut-lustruit în oglindă (Ra<0.05 μm) minimize mechanical keying. |
|
Diborura de titan ( TiB2TiB2 ) PVD |
3.000 până la 3.500 |
0,15 până la 0,22 |
850∘C |
Excelent:inert din punct de vedere chimic față de aluminiul ne-feros; previne sudarea secundară. |
|
Diamond-Like Carbon (DLC / ta-C) |
4.000 până la 6.000 |
0,05 până la 0,10 |
450∘C |
Superior:Frecare ultra-scăzută; ideal pentru finisare uscată-rapidă și pardoseli subțiri. |
|
Inserții de diamant policristalin (PCD). |
8.000 până la 10.000 |
0,05 până la 0,08 |
700∘C |
Durata maximă:Rezistență extremă la uzură abrazivă pentru aluminiu cu grad ridicat de-siliciu. |
|
TiAlN / AlCrN (de evitat pentru aluminiu) |
3.200 până la 3.600 |
0,50 până la 0,70 |
900∘C |
Eșec catastrofal: Aluminiul din acoperire creează imediat uzuri chimice. |
3. Mecanica expansiunii termice și creșterea-partelor în proces
Aluminiul are un coeficient ridicat de dilatare termică (=23.1×10⁻⁶/K pentru 6061-T651). Degroșarea de mare viteză generează sarcini termice localizate semnificative. Dacă o țeavă structurală mare se încălzește de la temperatura ambiantă a magazinului (20∘C) la temperaturile de tăiere (45∘C), creșterea dimensională liniară se calculează astfel:
ΔL=L0⋅ ⋅ΔT
Pentru o placă de 500 mm cu ΔT=25∘C:ΔL=500 mm×(23,1×10−6)×25=+0.288 mm
O dilatare termică de +0.288 mm depășește toleranțele standard de desen (±0,025 mm). Dacă trecerile finale de finisare sunt executate în timp ce componenta rămâne fierbinte, piesa finită se micșorează din toleranță pe măsură ce revine la temperatura ambiantă a camerei. Dazao aplică perioade de înmuiere termică și cicluri de măsurare-la atingere cu axul mașinii-sondă după degroșare pentru a verifica echilibrul înainte de dimensionarea finală.
4. Strategia de livrare a lichidului de răcire: TSC-înaltă presiune vs. inundație vs. MQL
Evacuarea eficientă a așchiilor previne tăierea-de așchii, blocarea sculelor și zgârierea suprafeței în buzunarele adânci:
· Lichid de răcire înaltă-presiune prin-ax (TSC la 7,0 MPa/1000 PSI):Jeturile de fluid-de mare viteză care ies direct la vârful tăietorului rup așchii de aluminiu filași continui în ace scurte și le elimină din cavități mai adânci de 50 mm. Aceasta asigură stabilizarea termică a piesei de prelucrat.
· Cantitate minimă de lubrifiere (MQL):Picături de ulei de ester sintetic aerosolizat (1 μm până la 5 μm) livrate cu aer comprimat curat la 0,6 MPa. MQL elimină costurile de eliminare a lichidelor și șocul termic la uneltele din carbură, dar necesită hote de evacuare a aerului cu viteză mare-pentru a curăța ambalarea așchiilor din buzunarele oarbe verticale adânci.
· Lichid de răcire pentru inundații standard (0,4 MPa până la 0,8 MPa):Effective for external profile milling, but lacks the kinetic energy required to evacuate deep enclosed cavities, resulting in chip re-cutting and degraded surface finishes (Ra >1.6 μm).
Reguli de proiectare pentru fabricabilitate (DFM) pentru aluminiu prelucrat
Optimizarea geometriei componentelor reduce timpul de funcționare-mașinii și atenuează riscurile de deșeuri înaluminiu billet pentru prelucrare de precizie. Pentru o revizuire cuprinzătoare a regulilor de modelare, explorațiGhid de proiectare a prelucrării CNC din aluminiu.

Raporturile dintre adâncimea buzunarului-la-rază, grosimile peretelui și adâncimile filetului
· Raze colțului buzunar:Păstrați raza colțului R Mai mare sau egală cu 0,2×Adâncimea buzunarului H. Pentru o adâncime a buzunarului de 40 mm, specificați o rază interioară a colțului de cel puțin R8 mm. Acest lucru permite unei freze rigide de ∅12 mm sau ∅16 mm să completeze profilul fără decelerare continuă a colțurilor sau zgomot.
· Limitele de grosime a peretelui: Avoid wall thicknesses below 0.8 mm on tall unsupported vertical fins (H/t>10). Presiunile laterale-din partea sculei de tăiere determină deformarea elastică a pereților subțiri în timpul prelucrării, creând erori de conicitate și urme de vibrații.
· Găuri filetate:Adâncimea de angajare a filetului nu trebuie să depășească 2,0 × Diametrul nominal al filetului (2D). Angajarea firelor dincolo de 2D nu oferă o creștere măsurabilă a forței de tragere-la extragere în 6061-T651 și crește riscul de rupere a robinetului în timpul filetării orificiilor oarbe.
Creștere dimensională de anodizare și toleranță de precizie a alezajului
Anodizarea este un strat de conversie care consumă metalul de bază și creează un strat de oxid de aluminiu pe suprafața exterioară. La pregătirea desenelor de producție, inginerii trebuie să țină contSpecificații de anodizare a stratului dur de tip II și de tip IIIpentru a calcula schimbările dimensionale post-tratament în timpul etapei de modelare CAD:
ΔDimensiunea suprafeței (pe față)=+(grosime totală a acoperirii × 0,50)
ΔDiametrul exterior (OD)=+(2×Grosimea totală a acoperirii×0,50)=+Grosimea totală a stratului
ΔDiametru interior (ID)=−(2×Grosimea totală a acoperirii×0,50)=—Grosimea totală a acoperirii
· Anodizare MIL-A-8625 Tip II (Clasa 1 și 2):Grosimea totală tipică a acoperirii este de 10 μm până la 20 μm (0,0004 in până la 0,0008 in). Jumătate din grosime pătrunde în substrat, iar jumătate se acumulează pe exterior. Diametrele cresc sau descresc cu 10 μm până la 20 μm.
· MIL-A-8625 Tip III Anodizare Hardcoat:Grosimea acoperirii variază de la 45 μm la 60 μm (0,0018 in până la 0,0024 in). Diametrele exterioare cresc cu până la 0,060 mm, în timp ce diametrele interiorului alezajului se micșorează cu 0,060 mm.
Taxele lagărelor de precizie și găurile critice pentru știfturi cu toleranțe H7 (mai mici sau egale cu +0.015 mm) trebuie fie să fie mascate înainte de acoperire tare, fie înainte de anodizare finală-șlefuită/slefuită-.
Analiza de rentabilitate economică: Când să treceți de la CNC Billet la Piese turnate
Selectând întretăglă vs aluminiu turnat CNCprelucrarea necesită analizarea investițiilor ne-recurente în instrumente de inginerie (NRE) în raport cu volumele de producție.
|
Parametru |
Prelucrare CNC cu piese solide |
Turnare sub presiune înaltă-(HPDC) + CNC |
Închis-Forjare matriță + finisare CNC |
|
Costul inițial al sculelor / matriței (NRE) |
$0 |
25.000 USD până la 60 USD,000+ |
35.000 USD până la 80 USD,000+ |
|
Timpul de livrare pentru inspecția primului articol (FAI). |
3 până la 7 zile |
8 până la 14 săptămâni |
12 până la 18 săptămâni |
|
Flexibilitatea iterării designului |
Imediat (actualizare cod G-) |
Cost ridicat (modificarea matriței de la 5.000 la 20.000 USD) |
Cost extrem (este nevoie de matriță nouă) |
|
Randament material / Procent de resturi |
60% până la 90% Truf |
5% până la 10% Pierdere de tăiere |
Pierdere flash de la 10% la 15%. |
|
Timpul ciclului axului de prelucrare |
Lung (100% subtractiv) |
Scurtă (Terminați doar datele critice) |
Scurtă (Terminați doar datele critice) |
|
Funcție optimă de producție economică |
1 până la 500 de unități |
2.500 până la 100,000+ unități |
1.000 până la 50,000+ unități |
Instrumente NRE vs modele de amortizare a prețului unitar
At small quantities (1 to 500 pieces), billet machining delivers the lowest total program cost by eliminating five-figure tooling outlays. When scaling into sustained high-volume production (>2.500 de bucăți pe an), turnarea sub presiune de-înaltă presiune amortizează rapid investițiile inițiale în scule, cu cicluri sub-minute.
NPI Prototyping Agility and Engineering Change Order Execution
În timpul fazelor de introducere a produselor noi (NPI), geometriile produselor se modifică frecvent. Modificarea unei nervuri interioare sau a unui buzunar pentru senzorPiese din aluminiu prelucrate CNCnecesită o revizuire a programului CAD/CAM finalizată în ore, fără cheltuieli cu sculele.
Modificarea unei matrițe de turnare-din oțel întărit necesită adesea procese lente de sudare EDM sau reconstrucții complete ale matrițelor, întârziind termenele de producție cu săptămâni.
Fabricare de precizie și verificare a calității la Dazao
Producerea de încredere, de înaltă{0}}preciziepiese CNC din billetenecesită un control strict asupra temperării materiilor prime, metodelor de prindere și execuției traseului sculei:
1. Specificați întotdeaunaT651temperează peste T6 standard pentru componentele structurale cu-material-cu îndepărtare ridicată pentru a preveni deformarea post-prelucrare.
2. Neutralizați tensiunile reziduale interne prin secvențe de degroșare simetrice și prin fixare decuplată, cu tensiuni reduse, înainte de finisarea-prelucrării.
3. Gestionați rapoartele Cumpărare-la-Fly și proporțiile razei colțului (H/R Mai mică sau egală cu 5:1) în timpul fazei DFM pentru a preveni costurile ne-liniare ale ciclului mașinii.
Xiamen Dazao Machinery operează avansate 3 axe, 4 axe orizontale și dedicateservicii de prelucrare CNC cu mai multe-axeutilizând centrii de-rigiditate ridicată. Cu mașinile interne de măsurare a coordonatelor (CMM) și profilometre optice Zeiss, Dazao oferă certificatePrelucrare de precizie a aluminiului billetservicii pentru prototipuri structurale și cicluri de producție.

Întrebări frecvente cu privire la prelucrarea aluminiului de tip Billet
01.De ce se deformează o placă de aluminiu 6061 cu pereți subțiri-după frezarea CNC?
02.Aluminiul din țagle este întotdeauna mai rezistent decât aluminiul turnat sau forjat?
03.Ce cauzează variații de culoare pete la anodizarea pieselor din țagle prelucrate pe 5 axe?
04.De ce un raport ridicat Cumpărare-la-Fly crește costurile de prelucrare a țaglelor atât de semnificativ?
05.Cât de adânc ar trebui să fie găurile filetate în componentele prelucrate 6061-T651?
06.Cum afectează razele interioare ale colțurilor costurile de prelucrare în buzunarele adânci din aluminiu?