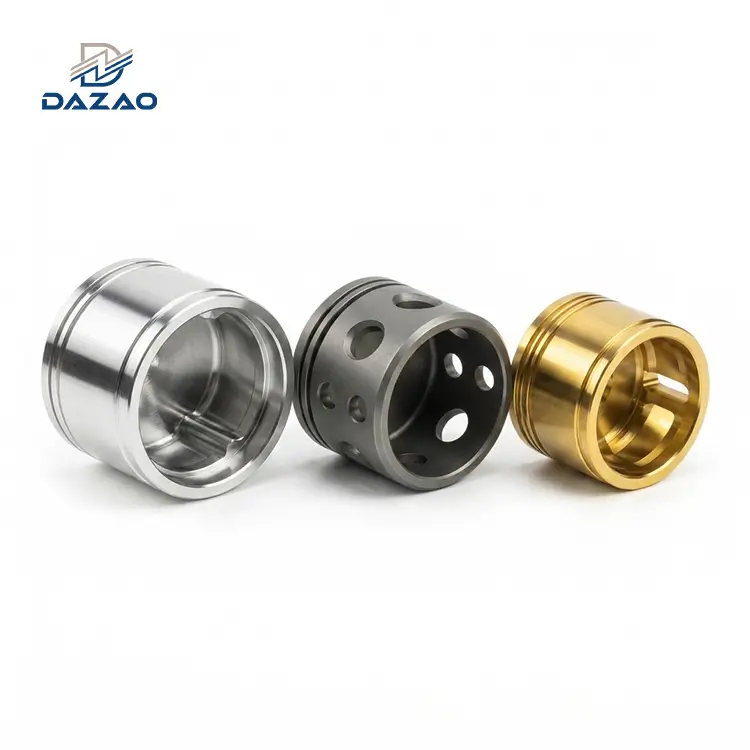
La evaluarealuminiu vs alama pentru prelucrare CNC, selectațialuminiu 6061-T6pentru cadre structurale ușoare, carcase termice și carcase mari frezate, unde masa parțială și volumul de materie primă domină economia de producție. SelectaC36000 alamă de prelucrare gratuită-pentru componente strunjite elvețiene de volum mare-, fitinguri micro-fluidice, corpuri de supape pneumatice și ansambluri filetate cu ciclu înalt-. În timp ce alama brută costă de aproximativ 2,8 până la 3,2 ori mai mult pe kilogram decât aluminiul 6061, alama reduce cu până la 40% timpul ciclului și recuperează până la 75% din valoarea deșeurilor din așchii, rezultând frecvent la un cost unitar net mai mic pentru îndepărtarea -mică și mare.strunjire CNCpiese.
Prețul materiilor prime vs costul piesei finite: ruperea erorii de selecție a materialelor
Evaluareaaluminiu sau alama pentru prelucrarenumai prin prețul materiilor prime pe kilogram duce la estimarea defectuoasă a costurilor unitare{0}}și blocaje severe de producție. În achizițiile industriale, stocul de bare de aluminiu 6061 se tranzacționează de obicei la 3,20 până la 4,50 USD per kilogram, în timp ceC360 alamătranzacționează între 9,00 USD și 11,50 USD per kilogram. Această deltă a materiei prime îi determină pe cumpărători să utilizeze implicit aluminiu pentru inițiative de-reducere a costurilor. Cândselectarea celui mai bun aluminiu pentru proiectele de prelucrare CNC, inginerii trebuie să evalueze întregul ecosistem de producție, mai degrabă decât prețul stocului de metal.
La etajul magazinului laMașini Dazao, costul materialului reprezintă doar o variabilă în ecuația costului total-pe-parte. Costul real al unei componente CNC de precizie cuprinde:
1. Costul timpului ciclului:Durata de funcționare a axului calculată la ratele-oră ale mașinii (60 USD până la 150 USD pe oră, în funcție de configurațiile de strung elvețian cu 3-axe, 5 axe sau cu mai multe axe).
2. Uzura sculelor și consumabile:Defalcarea muchiei inserției, ratele de rupere a robinetului și timpul de oprire pentru înlocuirea sculei.
3. Debavurare secundară și operațiuni:Debavurarea manuală sau termică necesară pentru a elimina bavurile din aliajele ductile.
4. Credit de revânzare pentru fier vechi:Venituri recuperate prin returnarea așchiilor de prelucrare curate și separate către reciclatori.
În urma noastrăGhid de prelucrare CNC din aluminiu industrial, ecuația economică de bază guvernează fiecare lot de producție:
Costul total al piesei=(greutatea materiei prime × prețul materialului) + (durata ciclului × rata mașinii) + costul sculei + finisarea secundară - (greutatea așchiilor × rata de cumpărare a deșeurilor)

Când inginerii prototipează piese fără a ține cont de interacțiunile sculelor specifice-aliajului, standardul 6061-T6 creează adesea moduri de defecțiune neașteptate în timpul producției pilot. Așchii de aluminiu continuu și stringente se înfășoară în jurul sculelor sub tensiune, determinând oprirea strungurilor automate elvețiene pentru curățarea manuală a așchiilor. Dimpotrivă, specificarea alama C36000 permite prelucrarea continuă, nesupravegheată, 24/7, datorită ruperii curate a așchiilor. Înțelegerea acestor realități-de producție previne comenzile costisitoare de modificare a ingineriei odată ce începe producția de volum mare.
Prelucrabilitate și economie a timpului de ciclu: aluminiu 6061-T6 vs alamă C36000
Evaluareaprelucrare CNC alamă vs aluminiunecesită analiza mecanicii de formare a așchiilor, vitezele de tăiere admise și forțele de deviere a sculei.

Formarea așchiilor și uzura sculei: alamă segmentată vs aluminiu cu bandă
Evaluările de prelucrabilitate folosesc C36000 ca punct de referință 100% în industrie. Aliajele sunt indexate față de C360 pe baza vitezelor de tăiere admise, a ratelor de uzură a sculei și a consistenței finisajului suprafeței.
· Alama C36000 (100% prelucrabilitate):Conține 2,5% până la 3,0% plumb elementar fin dispersat. Acest plumb acționează ca un lubrifiant solid intern și ca spargător de așchii. Sub efortul de forfecare de la o inserție de carbură, materialul se fracturează curat în așchii mici, discontinue. Forțele de tăiere rămân scăzute, disiparea căldurii în unealtă este minimă, iar uzura sculei are loc în principal prin micro-abraziune treptată.
· 6061-T6 Aluminiu (~80% prelucrabilitate):După cum este subliniat în documentul nostrughid de prelucrare CNC din aluminiu 6061 standardizat, acest aliaj este o compoziție de aluminiu-magneziu-siliciu foarte ductil. La viteze mari de suprafață, 6061 tinde să formeze un-Muchie încorporată pe fețele de tăiere a sculei dacă nu sunt instalate lichid de răcire cu un grad ridicat de lubrifiere sau inserții specializate din carbură lustruită (cum ar fi DLC sau acoperiri de carbon-ca diamante). Chipsurile formează panglici lungi și continue care pot marca diametre critice ale pieselor.
· 7075-T6 Aluminiu (~70% prelucrabilitate):Rezistența mai mare la forfecare și conținutul de zinc cresc rezistența la tăiere și deformarea sculei, necesitând avans redus-per-dinte în comparație cu C36000.
Evaluări de referință pentru avans, viteză și prelucrabilitate CNC
|
Parametru de prelucrare |
C36000-Alama de prelucrare gratuită |
6061-T6 Aluminiu |
7075-T6 Aluminiu |
|
Indicele de prelucrabilitate (%) |
100% (standard de bază) |
80% |
70% |
|
Viteză la suprafață (SFM) - Viraj brut |
500 până la 1000+ |
600 până la 1200 |
400 până la 800 |
|
Feed per Revolution (IPR) |
0,006 până la 0,015 |
0,004 până la 0,010 |
0,003 până la 0,008 |
|
Morfologia cipurilor |
Segmentat/Ac (Se rupe{0}}auto) |
Continuu/Ribbon (risc-de cuibărit păsări) |
Segmentat / Curly |
|
Multiplicator de viață a sculei |
2,5× până la 4,0× linia de bază |
1,0 × linia de bază |
0,6× până la 0,8× linia de bază |
|
Tendință-Marginea în sus (BUE). |
Extrem de scăzut |
Ridicat (necesită lubrifiere ridicată) |
Moderat |
Economie de recuperare a deșeurilor: cum răscumpărarea așchiilor de alamă compensează costul stocului brut
Pentru volum- marecomponente filetateși piese strunjite mici (diametre sub 25 mm) în cazul în care îndepărtarea materialului depășește 60% din volumul stocului inițial al barei, alama realizează frecvent o plasă mai micăCostul prelucrarii aluminiului vs alamadecât aluminiul. Aceste schimburi-economice sunt detaliate în documentul nostruGhid detaliat al costurilor de prelucrare CNC din aluminiu.
Luați în considerare un conector pneumatic industrial fabricat la Dazao Machinery folosindservicii de strunjire CNC de mare{0}}volumîn loturi de 20.000 de unități:
· Stoc de pornire: Diametru 20,0 mm stoc bar × 35 mm lungime.
· Volumul piesei finite: Echivalent cu 35% din stocul inițial (65% îndepărtarea așchiilor).
· Masa inițială a părții:=29.7 grame de aluminiu |=93.5 grame de alamă.
Exemplu de calcul al resturi de material (20.000 buc):
· 6061-T6: 386 kg resturi generate. Rata de răscumpărare a cipului=~ 0,90 USD per kg. Reducere totală=347,40 USD
· C36000: 1.215 kg resturi generate. Rata de răscumpărare a cipului=~6,20 USD per kg. Reducere totală=7.533,00 USD
Deoarece alama C36000 tolerează avansurile axului la limitele maxime ale mașinii fără cuib-păsări sau sudare pe margine, timpul ciclului scade de la 42 de secunde (în 6061-T6) la 26 de secunde (în C36000). Creditul de revânzare pentru deșeuri combinat cu economiile de ore de mașină compensează în totalitate cheltuiala mai mare cu stocul inițial.
Aluminiu vs alamă pentru piesele filetate: defecțiuni și costuri de inserție
Designul filetului este unul dintre cei mai critici diferențieri structurali atunci când se analizeazăaluminiu vs alama pentru piese filetate.

Riscurile de-sudură și decopertare la rece în aluminiu 6061 cu filet direct
Filetele din aluminiu 6061-T6 sunt susceptibile la uzura mecanică atunci când sunt cuplate cu elemente de fixare standard din oțel inoxidabil 304 sau 316. Uzura este o formă severă de uzură a adezivului cauzată de micro-sudarea locală peste asperitățile firelor de îmbinare:
1. Sub cuplul de strângere, stratul nativ pasiv de oxid de aluminiu se rupe la stres de contact ridicat.
2. Aluminiul metalic gol intră în contact direct cu suprafața din oțel inoxidabil.
3. Frecarea mare și tensiunile de forfecare localizate provoacă transfer atomic și micro-sudări între flancurile filetului.
4. La rotirea elementelor de fixare, aceste micro-sudaturi se forfecă neuniform, prinzând șurubul, decupând profilele filetelor interne și casând întreaga componentă.
Pentru a preveni uzul și a realizatoleranțe de prelucrare CNC din aluminiu de precizieîn caracteristicile filetate, inginerii trebuie să încorporeze armături secundare cu filet:
· Inserții de sârmă helicoil:Necesită un robinet specializat STI (inserție filetată), inserție manuală sau semi-automatizată, desfacere-copii și inspecție dimensională secundară.
· Keensert/Inserții de blocare-cheie:Necesită operațiuni de găurire, atingere și împingere mecanică-pentru.
Cost total filet de aluminiu=Costul de bază pentru filetare + Scule de filet STI Premium + Costul componentei de inserare (0,15 USD până la 0,85 USD per gaură)+Manopera secundară (0,85perhole)+Munca secundara(0,30 până la 1,20 USD per gaură) + Risc de respingere
Filete interne cu autolubrifiere-în fitingurile din alamă C360 și corpurile supapelor
În schimb, alama C36000 prezintă un coeficient scăzut de frecare față de oțel (μ ≈ 0,18 până la 0,22, comparativ cu μ ≈ 0,45 până la 0,60 pentru aluminiul netratat față de oțel).
1. Înfilare directă:Alama C360 acceptă filetare directă într-un singur punct sau filetare cu viteză mare, până la micro-dimensiuni (M1.2 până la M3.0) fără rupere sau descuamare.
2. Cicluri repetate de service:Filetele interioare din alamă rezistă la cicluri repetate de asamblare și dezasamblare (cicluri 100+) fără uzură pe flancuri, ridicare de material sau cerințe pentru inserții filetate.
3. Etanșare pneumatică și hidraulică:Pentru filete NPT, BSPP și conice metricecorpuri de supapeşiarmături din alamă, alama se deformează elastic la micro-nivel sub cuplu, creând o etanșare metal-pe-metal, care rezistă mult mai fiabil căilor de scurgere în spirală decât aluminiul brut.
Rezistența la forfecare a filetului, forța de tragere-în afară și compararea forței de muncă la asamblare
|
Caracteristica firului |
6061-T6 Atingere directă |
6061-T6 cu inserție Helicoil |
C36000 Atingeți direct |
|
Risc de uzurire (cu dispozitiv de fixare SS) |
Extrem de înalt |
Scăzut (Oțel-pe-Oțel) |
Foarte Scăzut |
|
Rezistența la tragere-la forfecare (M6x1,0) |
~9,2 kN |
~14,8 kN |
~13,6 kN |
|
Numărul de operațiuni de asamblare |
1 (Atinge direct) |
4 (Atingeți, Inserați, Rupeți Tang, Inspectați) |
1 (Atinge direct) |
|
Atingeți Rata de rupere în găuri oarbe |
Moderat (risc pachet de jetoane) |
Ridicat (apăsare specializată pentru ITS) |
Aproape de zero (cipuri cu ac) |
|
Implicare minimă recomandată |
1,5 × diametru nominal |
1,0 × diametru nominal |
1,0 × diametru nominal |
Conformitate RoHS și alama fără plumb-: penalizarea ascunsă pentru prelucrarea CNC
În timp ce alama C36000 oferă o eficiență de prelucrare de neegalat, mandatele globale de mediu introduc constrângeri severe ale lanțului de aprovizionare. Directivele, inclusiv RoHS UE, REACH și Legea privind apa potabilă din SUA (NSF/ANSI 61 și NSF/ANSI 372) limitează conținutul de plumb în apa potabilă și componentele electronice de consum la sub 0,1% până la 0,25% din greutate.
Specificarea tradiționalăaluminiu 6061 vs alama C360pentru ansamblurile reglementate declanșează eșecuri de conformitate. Cu toate acestea, înlocuindalama-fără plumbaliajele introduce penalități severe de fabricație care modifică economia proiectului.

Rezistența la tăiere și degradarea sculei în silicon și alama ecologică
Alternativele fără plumb-cum ar fi C69300 (alama ecologică / alamă siliconată) sau C27450 înlocuiesc plumbul cu elemente precum siliciul, bismutul sau fosforul pentru a induce ruperea așchiilor. Aceste modificări chimice introduc provocări severe CNC:
· Faze de siliciu abraziv:În C69300, siliciul se combină cu cuprul pentru a forma faze intermetalice dure care abrazează rapid muchiile de tăiere din carbură. Rata de uzură a flancurilor crește cu 300% până la 450% față de C36000.
· Rezistență crescută la tăiere:Forțele tăietoare necesare pentru a deforma-alama fără plumb cresc cu aproximativ 40%, generând căldură mai mare la interfața-piesei de prelucrat. Vitezele axului trebuie reduse de la 800+ SFM la 300-450 SFM pentru a evita degradarea termică a inserției.
· Formarea bavurilor și împachetarea așchiilor:Aliajele fără siliciu (cum ar fi alama de cupru pur-zinc alfa) produc bavuri continue și dure pe găurile perforate-în cruce, necesitând debavurare automată cu perie sau operații manuale de debavurare.
Surface-Aluminiu 6061-T6 tratat ca o alternativă rentabilă fără plumb-
Atunci când echipele de inginerie trebuie să obțină o conformitate strictă-reglementării fără plumb în condiții de costuri strânse, Dazao Machinery recomandă în mod frecvent înlocuirea integrală a alamei cu aluminiu-tratat la suprafață 6061-T6.
Comparația costurilor de producție pentru supapa pentru fluid potabil (lot de 10.000 de unități):
· Alama cu plumb C36000: Base Line ($4.20 per part) ->Ne-conform pentru apă potabilă
· C69300 Alama fără plumb-:7,85 USD pe piesă (creștere de +87% a costurilor prin durata ciclului și uzura sculei)
· Aluminiu 6061-T6 + placare cu nichel electroless (ENP 15µm): 5,10 USD per parte (+21% cost peste C360, cu 35% mai ieftin decât C69300)
Trecând la aluminiu 6061-T6 tratat cu placare cu nichel electroless cu conținut ridicat de-fosfor sau anodizare dură de tip III cu o etanșare PTFE conformă NSF-, producătorii obțin conformitatea totală, greutatea redusă a piesei și rezistența la coroziune fără penalizările de prelucrare ale alamelor dopate cu siliciu.
Rezistență, rigiditate și greutate: Performanță structurală din aluminiu vs alamă
Masa și rezistența specifică dictează granița dintre aluminiu și alamă prin mecanismele structurale și mobile.
Greutate-Aplicații sensibile: robotică, drone și carcase portabile
· Densitatea aluminiului 6061-T6:2,70 g/cm³ (0,0975 lb/in³)
· 7075-T6 aluminiu Densitate:2,81 g/cm³ (0,1015 lb/in³)
· Densitatea alama C36000:8,50 g/cm³ (0,307 lb/in³)
La compararegreutate aluminiu vs alama, alama este de 3,15 ori mai densă decât aliajele standard de aluminiu. În industria aerospațială, robotică, cardanele de drone și carcasele electronice portabile, această diferență de masă elimină alama din considerarea structurală. Masa nesuspensivă în suspensiile auto și inerția în brațele robotizate cu mai multe axe necesită raportul ridicat de rezistență-la-greutate oferit de aluminiul structural. Când este necesară o capacitate maximă de întindere, nostruGhid de prelucrare CNC din aluminiu 7075 de înaltă{0}rezistențădetaliază cum 7075 se potrivește cu proprietățile oțelului carbon la o-treime din masă.
Matricea de comparare a proprietăților mecanice
|
Proprietate mecanică |
6061-T6 Aluminiu |
7075-T6 Aluminiu |
C36000-Alama de prelucrare gratuită |
C26000 Cartuș Alama |
|
Rezistența la tracțiune, maximă (MPa) |
310 |
572 |
400 |
425 |
|
Rezistența la tracțiune, curgerea (MPa) |
276 |
503 |
310 |
200 |
|
Alungire la rupere (%) |
12% până la 17% |
9% până la 11% |
15% până la 20% |
40% până la 60% |
|
Modulul de elasticitate (GPa) |
68.9 |
71.7 |
97.0 |
110.0 |
|
Duritate Brinell (HB) |
95 |
150 |
130 |
100 |
|
Rezistența specifică (kN·m/kg) |
115 |
204 |
47 |
50 |

Beneficii ridicate-Ingineriei de masă: amortizare a vibrațiilor și inerție cinetică
Evaluarearezistența aluminiului vs alamaimplică mai mult decât numere de curgere la tracțiune. Masa mare oferă avantaje funcționale cheie:
1. Amortizarea vibrațiilor și absorbția armonică:Densitatea mai mare și amortizarea acustică internă a alamei suprimă vibrațiile în carcasele instrumentelor de precizie, suporturile optice de metrologie și bazele traductoarelor audio de înaltă{0}}fidelitate.
2. Inerția de rotație:Volanții, regulatoarele mecanice și contragreutățile de echilibrare beneficiază de raportul mare-la-volum al alamei, minimizând învelișurile spațiale și maximizând stocarea energiei cinetice.
3. Valoarea tactilă și calitatea percepută:Bunurile de lux de larg consum, butoanele de interior ale automobilelor de ultimă generație și interfețele de control al monitorizării medicale folosesc alama pentru greutatea sa solidă și senzația de acționare lină.
Conductivitate termică și electrică: radiatoare vs conectori electrici
Proprietățile de transport termic și electric diferă brusc între aliajele pe bază de-cupru și aluminiu-, influențând managementul termic și selecția hardware-ului electronic.
Eficiență de disipare a radiatorului: aluminiu 6061 vs alamă C360
· 6061-T6 Conductivitate termică din aluminiu: 167 W/m·K
· 6063 Aluminiu (extrudat/frezat): 201 W/m·K
· C36000 Alama Conductivitate termică: 115 W/m·K
· Cupru pur (C11000): 390 W/m·K
O concepție greșită de design comună cu privire laconductivitate termică a aluminiului vs alamăeste că, deoarece cuprul pur depășește aluminiul, alama trebuie să depășească și aluminiul. În realitate, aliarea cuprului cu 35% până la 37% zinc perturbă rețeaua cristalină, degradândconductivitate termicăpână la 115 W/m·K (cu aproximativ 31% mai mic decât aluminiul 6061-T6).
Raport specific de disipare a căldurii (conductivitate termică / densitate):
· 6061-T6 Aluminiu: 167 / 2.70=61.85 (W·m²)/(kg·K)
· C36000 Alama: 115 / 8.50=13.53 (W·m²)/(kg·K)
Aluminiul oferă o eficiență de disipare termică de 4,5 ori mai mare pe unitate de greutate decât alama. Pentru radiatoare, plăci de răcire a semiconductoarelor de putere și carcase de motor LED, componente complexe prelucrate prinservicii de frezare CNC cu mai multe-axeprioritizează exclusiv aliajele de aluminiu.
Rezistența de contact și oxidare: terminale din alamă vs știfturi din aluminiu
· 6061-T6 Conductivitate electrică:~43% IACS (Standard internațional de cupru recoacet)
· C36000 alamă conductivitate electrică:~26% IACS
Evaluareaconductivitate electrică din aluminiu vs alamădezvăluie un paradox interesant. Deși aluminiul 6061-T6 are un volum mai mareconductivitate electricădecât alama C36000, aluminiul formează o peliculă de oxid nativă subțire și rezistentă în câteva milisecunde de la expunerea atmosferică. Oxidul de aluminiu este un izolator electric cu o rezistență la rupere dielectrică care depășește 10^6 V/m.
· Problema contactului cu aluminiu: plăcuțele de contact electrice din aluminiu netratate creează rezistență ridicată la interfață, ceea ce duce la încălzire localizată, scăderi de tensiune și degradare a contactului, dacă nu sunt placate cu nichel, cositor sau argint.
· Avantajul interfeței din alamă: alama C360 formează un strat moale, semi-conductiv de ternizare, care se descompune cu ușurință sub presiunea mecanică de ștergere în timpul împerecherii conectorului. Acest lucru asigură o rezistență de contact stabilă și scăzută pe parcursul a mii de cicluri de inserare, făcând din alama aliajul preferat pentruterminale, carcase pentru conectori coaxiali RF, circulare cu mai mulți-piniconectori electrici, și urechi de pământ.
Rezistența la coroziune în medii dure: cuplare galvanică vs dezincificare
Defecțiunile de coroziune în manipularea fluidelor și ansamblurile marine provin din mecanisme distincte de degradare electrochimică întrecoroziunea aluminiului vs alama.

Riscuri de coroziune galvanică în ansamblurile marine și cu umiditate ridicată-
Aluminiul ocupă o poziție activă (anodică) pe seria galvanică (de la -0,70 V până la -0,90 V față de un electrod standard de calomel).
Când un colector din aluminiu 6061-T6 contactează direct un metal catod mai nobil (cum ar fi oțel inoxidabil 316, cupru sau titan) în prezența unui electrolit:
1. Aluminiul acționează ca un anod de sacrificiu și suferă gravcoroziunea galvanicăîn jurul orificiilor de fixare.
2. Sâmbăturile sparge canelurile de etanșare a fluidului-inelului O-, provocând depresurizarea sistemului.
3. Atenuarea necesită bucșe de izolare ne{-conductoare sau anodizare Mil{-A-8625 Tip II/III combinată cu acoperiri de conversie cromat.
Porozitate de dezincificare în colectoare de fluid din alamă C360
Alama C36000 conține aproximativ 61% cupru și 36% zinc, formând o structură metalurgică în două-faze. Faza beta bogată în zinc-este susceptibilă ladezincificareatunci când este expus la apă stagnantă, rezerve municipale clorurate sau fluxuri de fluide ușor acide:
1. Atomii de zinc se dizolvă selectiv din rețeaua cristalină de alamă în mediul fluid.
2. Cuprul rămas se re-depune pe suprafața componentei ca o matrice slabă, poroasă, asemănătoare burete-.
3. Componenta își păstrează geometria exterioară inițială, dar își pierde toată integritatea structurală, în cele din urmă rupându-se la presiunea normală a conductei hidraulice.
Caz de eșec industrial Dazao:
Un client a instalat colectoare de fluid din alamă C36000 într-un sistem de răcire salmastru de coastă pentru a înlocui colectoarele de aluminiu care se defectau prin pitting galvanic. În 11 luni, colectoarele C360 au început să plângă lichid prin pereții metalici solidi de 4 mm. Micro-secționarea metalurgică efectuată de inginerii Dazao a evidențiat o dezincificare completă în fa-beta, extinzându-se pe 85% din grosimea peretelui.
Soluție corectivă:Dazao a făcut tranziția componentului la DZR Brass (C35330 / CW602N, alamă rezistentă la dezincificare-inhibată la arsen-) cu un ciclu de recoacere-de reducere a tensiunii, rezolvând complet defecțiunea.
Finisarea suprafeței, compatibilitatea cu placarea și matricea de selecție a materialelor
Opțiunile de conversie a suprafeței și galvanizare diferă semnificativ în funcție de chimia metalelor de bază.
Acoperiri de anodizare (Tip II / Tip III) și de conversie chimică
Inginerii ne pot referiGhid standard de finisare a suprafețelor din aluminiupentru chimiile detaliate ale băii și construirea straturilor:
· Anodizare de tip II:Creează un strat de oxid poros de 10 până la 25 µm care acceptă coloranți organici și anorganici vibranti (negru, albastru, roșu, limpede), oferind în același timp o bună protecție de bază.
· Anodizare cu strat dur de tip III:Generează un strat dens de oxid ceramic de 25 până la 50 µm, cu cote de duritate a suprafeței între 60 și 70 HRC pentru rezistență extremă la abraziune.
· Acoperire de conversie chimică (film chimic / alodină):Păstrează conductivitatea electrică, oferind în același timp protecție de bază împotriva coroziunii conform specificațiilor MIL-DTL-5541.
· Sablare cu margele:Pregătire standard care utilizează margele de sticlă #8 până la #12 sau medii ceramice pentru a elimina urmele instrumentelor de frezare direcțională, producând o estetică mată uniformă.
Lustruire mecanică, pasivare și galvanizare
· Lustruire de precizie a alamei:Oferă finisaje de suprafață în oglindă-luminoase (Ra sub 0,1 µm) pentru ornamentele exterioare vizibile, ramele optice și instrumentele de lux.
· Acoperire de pasivare și anti-tarnish:Aplicarea foliilor de benzotriazol sau a lacurilor organice transparente pentru a preveni oxidarea și pătarea cu oxid brun în medii umede.
· Placare directă cu alamă:Alama oferă un substrat ideal pentru galvanizarea directă (nichel, crom, aur) fără a necesita etape complexe de pre-tratare cu zincat, necesare pentru aliajele de aluminiu.
Matrice de selecție a materialelor pentru componente prelucrate CNC
|
Parametru de performanță |
6061-T6 Aluminiu |
7075-T6 Aluminiu |
C36000-Alama de prelucrare gratuită |
|
Componenta Masa/Greutatea |
Scăzut (cel mai bun) |
Scăzut (cel mai bun) |
Înalt (3,15 ori mai greu) |
|
Prelucrabilitate și durată de viață a sculei |
Bun (80%) |
Moderat (70%) |
Remarcabil (100%) |
|
Rezistenta la uzura filetului / uzura |
Slab (necesită inserții) |
Moderat |
Excelent (Atinge direct) |
|
Disiparea termică |
Ridicat (167 W/m·K) |
Moderat (130 W/m·K) |
Moderat (115 W/m·K) |
|
Stabilitatea contactului electric uscat |
Slab (oxid izolator) |
Slab (oxid izolator) |
Excelent (R de contact scăzut) |
|
Siguranță-la atingere a găurii oarbe |
Moderat (pachet de cipuri) |
Moderat |
Ridicat (cipuri de ace segmentate) |
|
Costul stocului materiei prime / kg |
Scăzut ($) |
Moderat () |
Mare ($) |
|
Potențial de recuperare a valorii deșeurilor |
Scăzut |
Scăzut |
Ridicat (până la 75% răscumpărare) |
|
Capacitate de anodizare |
Excelent (Tipul II/III) |
Bun (Tipul II/III) |
Ne-aplicabil |
Dazao Engineering Decision Matrix: Cum să alegi pentru următorul tău proiect CNC
Utilizați această cale logică pas{0}}cu-pas cu pas pentru a finaliza specificațiile materialelor înainte de a emite cereri de cerere pentrualuminiu vs alama pentru fitingurisau părți structurale:
1. Masa totală a componentei sau inerția structurală este o constrângere funcțională primară?
· Da: Selectați 6061-T6 (structură generală) sau 7075-T6 (stres ridicat).
· Nu: Treceți la Pasul 2.
2. Piesa are micro-filete (M3 sau mai mici), atingere internă profundă sau are 50 sau mai multe cicluri de service de asamblare?
· Da: Selectați C36000 Brass pentru a elimina uzura filetului și pentru a elimina munca secundară de instalare a inserției.
· Nu: Treceți la Pasul 3.
3. Este componenta un radiator activ convectiv sau un suport de conducție termică?
· Da: Selectați 6061-T6 sau 6063 Aluminiu.
· Nu: Treceți la Pasul 4.
4. Este componenta un pin electric, vârf de sondă, carcasă de conector RF sau punct de contact la masă?
· Da: Selectați alamă C36000 (cu placare cu aur sau nichel opțional).
· Nu: Treceți la Pasul 5.
5. Piesa necesită o îndepărtare mare a materialului (60% sau mai mult) pe un strung CNC elvețian de volum mare-?
· Da: rulați o analiză-reglată a duratei ciclului. Alama C36000 scade adesea prețul pieselor finite din aluminiu din cauza timpilor de ciclu rapid și a reducerilor mari de deșeuri.
· Nu: Selectați aluminiu 6061-T6 pentru cel mai mic cost al piesei de bază.
Optimizați-vă producția CNC de precizie cu Dazao Machinery
Selectarea materialelor conduce direct la fiabilitatea pieselor, timpul ciclului și economia producției.Mașini Xiamen Dazaooperează multi{0}}axe avansatefrezare CNC, strunguri elvețiene de precizie și centre de strunjire certificate pentruISO9001:2015şiIATF16949:2016. Indiferent dacă designul dvs. necesită-volum mareprelucrare CNC alamasau ușoarăprelucrare CNC din aluminiu, echipa noastră de ingineri evaluează modelele dvs. CAD, efectuează evaluări riguroase DFM și calculează cicluri precise-pentru a-reducerea economică.

Întrebări frecvente
01.De ce alama C360 este mai ușor de prelucrat pe echipamente CNC decât aluminiul 6061?
02.De ce șuruburile din oțel inoxidabil se blochează în găurile de aluminiu-filetate direct?
03.Cum influențează-alama fără plumb costurile de prelucrare CNC în comparație cu C360 standard?
04.Piesele din alamă pot costa mai puțin de produs decât piesele din aluminiu pe strungurile CNC?
05.Este alama mai bună decât aluminiul pentru radiatoarele electronice?
06.Ce cauzează coroziunea prematură în corpurile supapelor din alamă în comparație cu aluminiul?