


Prelucrare CNC cu 5 axe Specificații tehnice ale camerei de vid de semiconductor
Carcase de vid frezate monolitice concepute pentru integritatea în vid cu zero-defecte, degajare redusă de gaze și stabilitate dimensională-pe termen lung.
Caracteristici de bază ale ingineriei:
Rata de scurgere a heliului Mai mică sau egală cu 1×10^-12 Pa·m³/s cu rapoarte de testare 100%.
Oțel inoxidabil austenitic 304/316L și aliaje de aluminiu 6061-T6.
Fabricarea camerei de vid ultra-înalt până la 10^-9 Pa.
Toleranța de planeitate a suprafeței de etanșare a flanșei menținută mai mică sau egală cu 0,02 mm/m.
Designul camerei de blocare a sarcinii cu semiconductor cu reducerea tensiunilor.
15 zile de execuție a prototipului pentru modelele de evaluare inginerească.
Zeiss CMM a validat piesele semiconductoare de prelucrare cnc de înaltă precizie.

Capacități de frezare monobloc pentru camerele de vid cu semiconductor
Eliminarea sudurilor structurale pentru a obține etanșări etanșe cu heliu-și integritate mecanică superioară în camerele de proces.
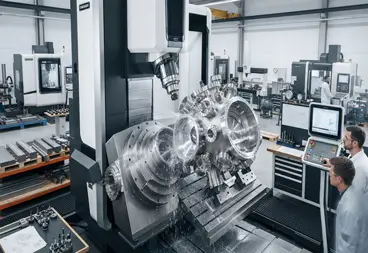
Xiamen Dazao Machinery produce monoblocCamere de vid semiconductoare prelucrate CNC cu 5 axeconcepute pentru sisteme de vid înalt (HV) și ultra-vid (UHV). Folosind strunjirea cu mai multe axe și centre de frezare CNC pe 5 axe simultane, țaglele solide din oțel inoxidabil 304, 316L și Al6061-T6 sunt transformate în carcase de vid precise, fără suduri structurale.
Capabilitățile noastre de producție acceptă camere de depunere PVD în formă de cutie-, camere de gravare cu plasmă, module de blocare a sarcinii plachetelor și vase de reacție sferice UHV. Prin eliminarea porozității interne, a golurilor de material și a defectelor de sudare-zonelor afectate de căldură,Camera de vid cu semiconductor de prelucrare CNC cu 5 axeProcesul oferă limite de etanșare stabile, canale de răcire interne continue și fețe de flanșă fără distorsiuni-pentru producătorii de scule la nivel mondial.

Analiza defecțiunilor pe teren și acțiuni corective de inginerie
Evaluări reale-de inginerie din lumea reală a cauzelor fundamentale de la instalațiile pe teren ale echipamentelor semiconductoare.
1: Micro-rectificare a scurgerilor cu flanșă a camerei de depunere PVD
· Cauza de bază:Un client european de echipamente cu peliculă subțire-s-a confruntat cu o rată de eșec de 30% în timpul testării scurgerilor de heliu pe camere PVD din oțel inoxidabil în formă de cutie-prelucrate de un furnizor vechi. Analiza eșecului a evidențiat urme microscopice de avans și o abatere a planeității flanșei care depășește 0,05 mm pe suprafața de etanșare.
· Acțiune de inginerie:Am introdus frezarea în oglindă utilizând geometrie specializată-frezei, urmată de spărtură manuală de precizie. Planeitatea suprafeței a fost adusă la Mai puțin sau egală cu 0,02 mm/m și rugozitatea a fost redusă la Ra 0,4 um. Fiecarecomponente din oțel inoxidabil prelucrate cu precizieRun trece acum la testarea spectrometrului de masă cu heliu 100% înainte de expediere, ridicând ratele de acceptare a ansamblului la 100%.
2: Atenuarea degazării în vase de reacție sferice UHV
· Cauza de bază:Un institut de cercetare a raportat că presiunile de bază au stagnat la 10^-7 Pa în interiorul unei camere uhv sferice cu flanșe cf fabricate din SS304 standard. Ratele ridicate de degajare din cauza contaminării suprafeței interne și a umezelii captate au împiedicat pomparea până la nivelul necesar de 10^-9 Pa.
· Acțiune de inginerie:Am modificat specificația materialului la SS316L cu conținut scăzut de carbon-, am integrat un ciclu de degazare de recoacere în vid la 900 de grade și am implementat electrolustruirea internă pentru a reduce rugozitatea suprafeței la Ra Mai mică sau egală cu 0,2 µm. În urma spălării cu ultrasunete în camera curată și coacerii cu vid, vidul final a atins 10^-9 Pa în interiorul specificației.
3: Deformarea flanșei camerei de blocare a încărcăturii sub presiune
· Cauza de bază:Un producător de echipamente pentru napolitane a detectat pierderea progresivă a vidului într-o cameră de blocare a sarcinii cu semiconductor după șase luni de funcționare. Ciclul rapid de ventilație-la-presiunea de vid a eliberat stresul rezidual de prelucrare, deformând flanșa principală a ușii de etanșare cu 0,03 mm.
· Acțiune de inginerie:Am instituit un proces de reducere a tensiunii în două-etape: frezare brută → recoacere termică → semi-finisare → stabilizare termică secundară → frezare de finisare pe 5-axe cu compensare-micro-de sculă. Ușile de blocare a sarcinii după modificare au prezentat deformare Mai mică sau egală cu 0,01 mm după 10.000 de cicluri de presiune.

Diferențiatori tehnici pentru fabricarea în vid ultra-înalt
Fluxuri de lucru standardizate metalurgice și de testare care separă camerele-semiconductoarelor de atelierele comerciale de mașini.
1. Etanșare gradată în vid și validare pentru scurgeri de heliu 100%:
· Standard de vid înalt (HV):Rata de scurgere a heliului Mai mică sau egală cu 1×10^-10 Pa·m³/s. Optimizat pentru sisteme PVD, blocare de încărcare și module de transfer.
· Standard Ultra-Vid înalt (UHV):Rata de scurgere a heliului Mai mică sau egală cu 1×10^-12 Pa·m³/s. Formulat pentru gravarea cu plasmă și sistemele de analiză a suprafețelor.
2. Protocolul de control al degajării materialelor UHV:
· Trasabilitatea lotului de materiale cu selecție de aliaj cu presiune scăzută de vapori (SS316L, Al6061-T6).
· Procesarea de degazare termică cu vid înalt-elimină hidrogenul absorbit din rețelele metalice interne.
· Lustruirea electromagnetică reduce micro-porozitatea și suprafața de absorbție a suprafeței.
3. Stabilizare ciclică a tensiunii de sarcină:
· Recoacerea termică în două-etape elimină solicitările reziduale de prelucrare.
· Compensarea traseului sculei previne deformarea structurală sub sarcinile de presiune atmosferică.

Comparație de performanță: frezare monobloc cu 5 axe vs. ansambluri sudate
Evaluarea cantitativă a integrității vidului, preciziei și costurilor de operare pe termen lung{0}.
|
Metrica de evaluare |
Frezare CNC monobloc 5 axe |
Ansamblu tablă sudata |
Impact structural și proces |
|
Risc de scurgere a vidului |
Cusături de sudură interioare zero; geometria taglelor solide |
Risc ridicat la liniile de sudură-zona afectată de căldură (HAZ). |
Previne crăparea de oboseală în timpul ciclurilor continue de vid |
|
Planeitatea flanșei |
Planeitate Mai mică sau egală cu 0,02 mm/m; găuri menținute la ±0,005 mm |
Deformarea termică deformează planeitatea peste 0,10 mm |
Asigură o aliniere precisă a brațului robotului de transfer al plăcilor |
|
Rata de eliberare a gazelor |
Suprafata redusa; electrolustruit Ra Mai mic sau egal cu 0,2 µm |
Degazare ridicată din cusături de sudură aspre și incluziuni de flux |
Accelerează pompa-in camerei până la nivelurile finale de vid |
|
Canale interne |
Canale de fluid monolitice și porturi complexe |
Linii de fluide sudate externe și colectoare sudate |
Previne scurgerile interne de lichid de răcire în interiorul limitelor de vid |
|
Timp de livrare pentru prototipuri |
Direct CAD-la-frezare CNC fără scule dure |
Necesită dispozitive de sudură, unelte de presare și dispozitive de aliniere |
Reduce termenele de iterare a ingineriei pentru noile instrumente |
Pentru aplicațiile care necesită management termic optimizat sau protecție împotriva coroziunii, capacitățile noastre post{0}}prelucrare includ certificateanodizare cu strat dur și electrolustruireopțiuni care se potrivesc cu standardele producătorului de scule.

Tabel cu specificații tehnice
Toleranțe riguroase, finisaje ale suprafețelor și standarde de inspecție pentru camerele de vid.
|
Categoria parametrilor |
Standard de vid înalt (HV). |
Standard ultra-Vid înalt (UHV). |
|
Opțiuni materiale |
SS304, Al6061-T6, Al7075-T6 |
SS316L (cu conținut scăzut de carbon), titan grad 2 |
|
Dimensiunea maximă a plicului |
1800 mm × 1500 mm × 800 mm |
Plic sferic/cilindric de 1200 mm |
|
Planeitatea flanșei |
Mai mic sau egal cu 0,02 mm/m |
Mai mic sau egal cu 0,01 mm/m |
|
Toleranțe de prelucrare |
±0,010 mm |
±0,005 mm |
|
Finisarea suprafeței (internă) |
Ra 0,8 µm (Așa-fresat / sablat cu mărgele) |
Ra 0,2 µm (electrolustruit) |
|
Rata de scurgere a heliului |
Mai mic sau egal cu 1×10^-10 Pa·m³/s |
Mai mic sau egal cu 1×10^-12 Pa·m³/s |
|
Presiunea de operare de bază |
Până la 10^-7 Pa |
Până la 10^-9 Pa |
|
Echipamente de prelucrare |
Frezare simultană pe 5 axe, strunjire-frezare |
Frezare pe portal cu 5 axe, slefuire cu jig |
|
Documentatie de calitate |
Raport de inspecție CMM, certificat de material (EN 10204 3.1) |
Jurnalele detectorului de scurgeri de heliu, date de degajare |

Standarde de asigurare a calității și inspecție
Protocoale de verificare care asigură integrarea directă în linii de fabrica de semiconductori.
Operațiunile noastre de producție se desfășoară sub un sistem de management al calității certificat ISO 9001:2015. Protocoalele de inspecție acoperă fiecare fază a fabricării camerei:
· Inspecția materialului:Loturile de materiale primite sunt supuse verificării chimice prin spectroscopie optică de emisie (OES). Verificările cu ultrasunete verifică formarea de goluri interne zero în extrudarile groase.
· Inspecția primului articol (FAI):Rapoartele de dimensiuni FAI sunt generate utilizând echipamentul Zeiss CMM înainte de lansarea serii complete de producție în loturi.
· Verificări de precizie în-proces:Dimensiunile critice de etanșare, geometria canelurii inelului O-și profilurile de margine ale cuțitului ConFlat (CF)-sunt verificate în timpul operațiunilor de frezare.
· Testarea scurgerilor de heliu 100%:Fiecare cameră cu vid înalt în formă de cutie este supusă verificării scurgerilor folosind detectoarele de scurgeri cu spectrometru de masă cu heliu Pfeiffer care funcționează în modul vid.
· Ambalare camera curata:Piesele sunt supuse curățării cu ultrasunete cu apă deionizată, degazare prin coacere cu vid, ambalare dublă din polietilenă într-o cameră curată și cutie de protecție.

Matricea de selecție a materialelor și a geometriei
Potrivirea proprietăților materialelor și a formelor structurale pentru a procesa medii de gaz și intervale de vid.
· Oțel inoxidabil 304 / 316L:Selected for operating bakeout temperatures >200 de grade, proces chimic reactiv și cerințe finale de vid sub 10^-7 Pa. SS316L este specificat pentru procesele de gravare cu plasmă cu clor și fluor.
· Aluminiu 6061-T6:Se aplică acolo unde sunt necesare disipare termică, greutate redusă pentru manipulatoarele robotizate de plachete și cicluri rapide de pompare{0}}down. Pasivizarea suprafeței oxidului de aluminiu oferă o barieră eficientă de degajare.
· Cutie / Dulapuri dreptunghiulare:Oferă volum maxim de încărcare a substratului intern. Recomandat pentru sistemele de depunere pvd cu camere de vid și module de transfer automat.
· Carcase sferice/cilindrice:Distribuie uniform tensiunile de presiune structurală sub sarcini diferențiale atmosferice complete. Ideal pentru camera uhv sferică cu flanșe cf care funcționează în domeniile științifice și de analiză a suprafețelor.
Industrii de aplicare țintă
Deservește producători mondiali de semiconductori, constructori de echipamente de acoperire și laboratoare de cercetare științifică.

Procesare Wafer Semiconductor
Producția de echipamente semiconductoare cu cameră de gravare cu plasmă, carcase CVD și module cu fascicule ionice.

Depunere de film subțire-PVD
Corpuri de cameră monolitice cu flanșe țintă integrate și răcire internă pentru sistemele de pulverizare.
Laboratoarele de cercetare UHV
Camere UHV personalizate construite pentru surse de lumină sincrotron, fizica suprafețelor și sisteme de accelerare a particulelor.

Întreținere și recondiționare scule
Re-prelucrare și înlocuire-exactă acomponente de precizie ale camerei de vid CNCpentru liniile de fabrică de napolitane moștenite.
Întrebări frecvente

01.Cum faceți distincția între o scurgere de vid reală și degajarea de gaz în timpul testării?
02.De ce să alegeți aluminiul 6061-T6 în locul oțelului inoxidabil pentru camerele de vid cu semiconductor?
03.Cum preveniți deteriorarea și bavurile pe flanșele-cuțitului ConFlat (CF) în timpul prelucrării pe 5 axe?
04.De ce poate o cameră de vid să treacă inspecția CMM statică, dar să nu eșueze testarea scurgerilor de heliu?
05.Ce împiedică flanșele camerei de blocare a sarcinii să se deformeze în timpul ciclurilor frecvente de presiune?
06.Cum afectează rugozitatea suprafeței interne (Ra) presiunea de bază a vidului?
Solicitați o evaluare DFM pentru designul camerei dvs. de semiconductor
Trimiteți desenele de inginerie 2D și fișierele CAD 3D (STEP, IGES, X_T) pentru o evaluare de inginerie.
Echipa noastră tehnică oferă feedback detaliat pentru Design for Manufacturability (DFM) și oferte comerciale formale în 24 de ore.
E-mail tehnic direct: Erica@dazaocn.com
Contactaţi-ne

Tag-uri populare: Cameră de vid cu semiconductor de prelucrare CNC cu 5 axe, fabricare a camerei de vid ultra-înalt, design al camerei de blocare a sarcinii semiconductoarelor, cameră de vid înalt în formă de cutie, cameră uhv sferică cu flanșe cf


